
Gần như mọi tài liệu về kiểm soát nhiễm bẩn trong ngành bán dẫn đều được viết từ góc nhìn của fab logic: cấu trúc ở thang nanomet, kẻ thù là hạt siêu nhỏ đến từ bên ngoài, và cuộc đua là đẩy ngưỡng đo xuống thấp hơn nữa. Nhà máy bán dẫn công suất dùng cacbua silic chạy theo một logic gần như ngược lại — cấu trúc ở thang micromet, và nguồn phát sinh hạt lớn nhất thường nằm ngay trong phòng, sinh ra từ chính tấm wafer đang được gia công. Bài viết này dựng lại ba khác biệt vật lý dẫn tới sự đảo chiều đó, và chỉ ra phép đo nào đổi chỗ theo.
- Vì sao đề tài này liên quan tới Việt Nam
- Ba khác biệt vật lý của cacbua silic
- Hệ quả 1: nguồn hạt lớn nhất là chính sản phẩm
- Hệ quả 2: cỡ hạt đáng lo dịch lên
- Hệ quả 3: chỗ đo dịch từ không khí sang bề mặt
- Vậy đo gì, ở đâu
- Thứ có thể không cần — nói thẳng
- Ba câu hỏi trước khi bê chương trình fab logic sang
- Câu hỏi thường gặp
Vì sao đề tài này liên quan tới Việt Nam
Vị trí hiện tại của Việt Nam trong chuỗi bán dẫn nghiêng hẳn về khâu sau: đóng gói, lắp ráp và kiểm thử. Các dự án được nhắc tới nhiều nhất trong vài năm gần đây đều thuộc nhóm này — nhà máy đóng gói và kiểm thử của Amkor tại Bắc Ninh, cơ sở của Hana Micron tại Bắc Giang, và cụm kiểm thử đóng gói của Intel tại Thành phố Hồ Chí Minh. Bức tranh vốn đầu tư tổng thể đã được bàn ở bài riêng về làn sóng FDI bán dẫn và điện tử vào Việt Nam và bài về khác biệt yêu cầu môi trường giữa fab front-end và OSAT back-end, nên bài này không lặp lại số liệu.
Điều đáng chú ý là linh kiện công suất dùng cacbua silic và gali nitrua gắn với hai thị trường đang mở rộng nhanh: xe điện và các hệ năng lượng tái tạo. Đó là hai lĩnh vực mà chuỗi lắp ráp ở Việt Nam có mặt. Và khâu sau của linh kiện công suất — mài mỏng, cắt tách die, gắn die, đóng gói — chính là khâu mà đặc tính vật liệu của cacbua silic bộc lộ rõ nhất về mặt phát sinh hạt.
Nói cách khác: kể cả khi một nhà máy ở Việt Nam không chế tạo wafer cacbua silic, nó vẫn có thể phải xử lý wafer cacbua silic. Và các quy tắc kiểm soát nhiễm bẩn quen thuộc từ dây chuyền silic thông thường không chuyển sang nguyên vẹn.
Ba khác biệt vật lý của cacbua silic
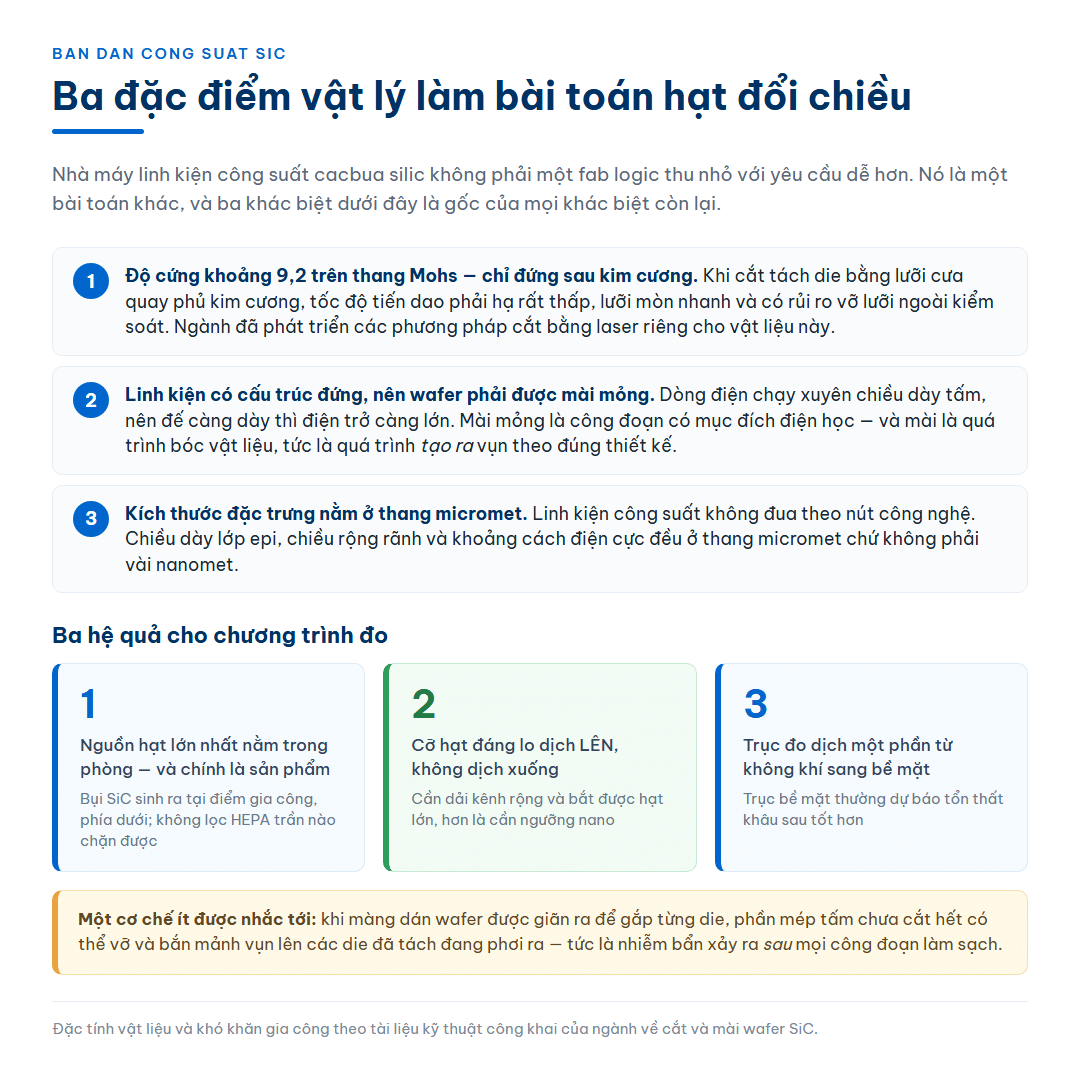
1. Nó cứng gần bằng kim cương
Cacbua silic có độ cứng khoảng 9,2 trên thang Mohs — nằm ngay dưới kim cương. Đây không phải một chi tiết học thuật. Nó là nguyên nhân trực tiếp của gần như mọi khó khăn ở khâu gia công cơ khí: khi cắt tách die bằng lưỡi cưa quay có phủ kim cương, tốc độ tiến dao phải giảm mạnh, lưỡi mòn nhanh, và xuất hiện rủi ro lưỡi vỡ ngoài kiểm soát.
Chính vì vậy ngành đã phát triển các phương pháp cắt bằng laser cho vật liệu này thay cho cưa lưỡi truyền thống. Việc một họ công nghệ gia công mới ra đời chỉ để xử lý một loại vật liệu đã nói lên mức độ khác biệt.
2. Linh kiện có cấu trúc đứng, nên wafer phải được mài mỏng
Linh kiện công suất cacbua silic thường có cấu trúc đứng: dòng điện chạy xuyên qua chiều dày tấm chứ không chỉ chạy trên bề mặt. Hệ quả là phần đế còn lại càng dày thì điện trở càng lớn, nên mài mỏng wafer là một công đoạn có mục đích điện học chứ không phải chỉ để gọn.
Nhưng vì vật liệu vừa cứng vừa cứng vững, công đoạn mài này đòi hỏi thiết bị và đá mài chuyên dụng, khác với quy trình dùng cho silic. Và mài là một quá trình bóc vật liệu — nghĩa là một quá trình tạo ra vật liệu vụn theo đúng thiết kế.
3. Kích thước đặc trưng nằm ở thang micromet
Linh kiện công suất không đua theo nút công nghệ như chip logic. Các lớp và cấu trúc của nó — chiều dày lớp epi, chiều rộng rãnh, khoảng cách điện cực — nằm ở thang micromet chứ không phải vài nanomet. Việc pha tạp chọn lọc trong cacbua silic chủ yếu được thực hiện bằng cấy ion, vì đặc tính khuếch tán của vật liệu này khác silic.
Về mặt kiểm soát nhiễm bẩn, hệ quả rất trực tiếp và sẽ được nói ở phần sau: cỡ hạt đủ sức gây hỏng ở đây lớn hơn nhiều so với ở fab logic tiên tiến.
Hệ quả 1: nguồn hạt lớn nhất là chính sản phẩm
Trong một fab logic, mô hình tư duy phổ biến là: phòng sạch giữ hạt từ bên ngoài không lọt vào, và con người là nguồn phát sinh lớn nhất bên trong. Mô hình đó vẫn đúng ở nhiều khu vực của một dây chuyền công suất, nhưng nó bỏ sót nguồn lớn nhất ở các khu gia công cơ khí.
Ở khu mài và khu cắt, vật liệu bị bóc ra khỏi tấm wafer là bụi cacbua silic — tức là bụi của một trong những vật liệu cứng nhất mà con người dùng trong công nghiệp. Bụi ấy không đến từ ngoài trời, không đến từ áo bảo hộ của kỹ thuật viên, và không có bộ lọc HEPA nào ở trần phòng chặn được nó, bởi vì nó sinh ra ở phía dưới, ngay tại điểm gia công.
Còn một cơ chế nữa ít được nhắc tới nhưng có thật, và nó xảy ra ở khâu sau khi cắt: khi màng dán wafer được giãn ra để gắp từng die, phần mép tấm chưa được cắt hết có thể vỡ, sinh ra mảnh vụn vật liệu bắn ngẫu nhiên lên các die đã tách và đang phơi ra. Đây là kiểu nhiễm bẩn khó chịu vì nó xảy ra sau mọi công đoạn làm sạch, ở một khâu mà nhiều người vẫn coi là thao tác cơ khí thuần tuý.
Ba điều rút ra:
- Chương trình kiểm soát nhiễm bẩn cho khu gia công phải xuất phát từ hút bụi cục bộ và ngăn phát tán tại nguồn, không xuất phát từ cấp sạch của phòng.
- Số đếm hạt trung bình của phòng có thể vẫn đẹp trong khi ngay cạnh máy đang có một đám bụi cục bộ. Giá trị trung bình của một khu vực rộng che mất điểm nóng.
- Các công đoạn cơ khí ở cuối chuỗi cần được coi là công đoạn nhạy nhiễm bẩn, chứ không phải “khâu lắp ráp”.

Hệ quả 2: cỡ hạt đáng lo dịch lên
Nguyên tắc chung của ngành là một hạt bắt đầu nguy hiểm khi kích thước của nó đạt tới một phần đáng kể của kích thước cấu trúc đang chế tạo. Quan hệ giữa cỡ hạt, mật độ lỗi và năng suất đã được trình bày ở bài về killer defect và kích thước hạt theo nút công nghệ, nên ở đây chỉ áp dụng kết luận.
Nếu cấu trúc ở thang micromet thay vì vài nanomet, thì dải cỡ hạt cần theo dõi dịch lên tương ứng. Điều này dẫn tới một kết luận nghe có vẻ trái trực giác nhưng lại rất thực tế về ngân sách:
Một dây chuyền linh kiện công suất thường cần dải đo rộng và cần bắt được hạt lớn, hơn là cần ngưỡng nano.
Hạt cỡ vài micromet tới hàng chục micromet — mảnh vụn mài, mảnh vỡ mép wafer, sợi từ vật tư tiêu hao — là nhóm gây hại trực tiếp ở đây. Trong khi đó, ở fab logic tiên tiến thì nhóm ấy hiển nhiên bị chặn từ lâu, và cuộc chơi đã chuyển xuống vùng vài chục nanomet.
Hệ quả khi chọn thiết bị: kênh lớn nhất của máy đếm hạt trở thành thông số đáng quan tâm ngang với kênh nhỏ nhất. Một máy chỉ có kênh tới 0,5 µm sẽ ghi nhận rất ít thông tin hữu ích về một sự cố mài.
Hệ quả 3: chỗ đo dịch từ không khí sang bề mặt
Ở các khu vực chế tạo lớp mỏng, câu hỏi kiểm soát nhiễm bẩn là “không khí quanh wafer sạch tới đâu”. Ở khu gia công cơ khí, câu hỏi thực sự lại là “trên bề mặt tấm và trên bề mặt die hiện có bao nhiêu hạt”.
Đây là hai đại lượng khác nhau, có đơn vị khác nhau, và không quy đổi cho nhau — chủ đề đã được bàn riêng ở bài về đo và phân loại theo ISO 14644 cùng các bài về độ sạch bề mặt. Điều cần nhấn mạnh ở đây là chương trình đo cho một dây chuyền cacbua silic phải có cả hai trục, và trục bề mặt thường là trục dự báo tốt hơn cho tổn thất năng suất ở khâu sau.
Điều này cũng lý giải một hiện tượng hay gây tranh cãi giữa bộ phận cơ điện và bộ phận sản xuất: phòng đạt cấp sạch đã công bố, mọi biểu đồ đều xanh, nhưng tỷ lệ lỗi ở công đoạn gắn die vẫn cao. Không bên nào sai — họ đang nhìn hai đại lượng khác nhau.
Vậy đo gì, ở đâu
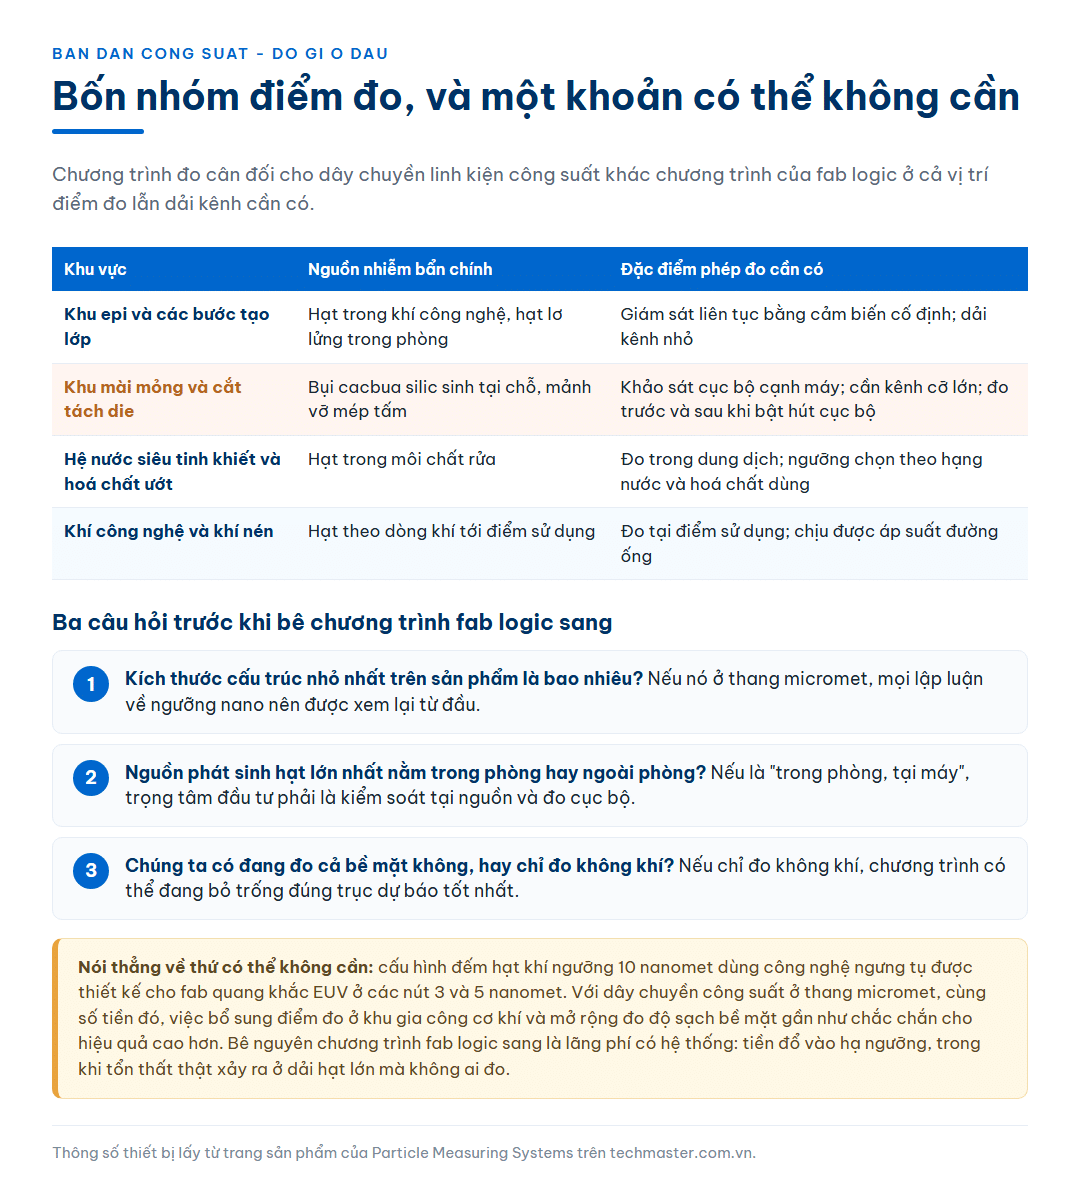
Một chương trình đo cân đối cho dây chuyền linh kiện công suất thường có bốn nhóm điểm, với mục đích rất khác nhau:
| Khu vực | Nguồn nhiễm bẩn chính | Đặc điểm phép đo cần có |
|---|---|---|
| Khu epi và các bước tạo lớp | Hạt trong khí công nghệ, hạt lơ lửng trong phòng | Giám sát liên tục bằng cảm biến cố định; dải kênh nhỏ |
| Khu mài mỏng và cắt tách die | Bụi cacbua silic sinh tại chỗ, mảnh vỡ mép tấm | Khảo sát cục bộ cạnh máy; cần kênh cỡ lớn; đo trước và sau khi bật hút cục bộ |
| Hệ nước siêu tinh khiết và hoá chất ướt | Hạt trong môi chất rửa | Đo trong dung dịch, ngưỡng chọn theo hạng nước và hoá chất dùng |
| Khí công nghệ và khí nén | Hạt theo dòng khí tới điểm sử dụng | Đo tại điểm sử dụng, chịu được áp suất đường ống |
Với ba nhóm điểm đầu, các cấu hình phù hợp thường gặp là:
- Máy đếm hạt tiểu phân PMS Lasair III 310B — sáu kênh trải từ 0,3 tới 10,0 µm, lưu lượng 28,3 lít/phút, có máy in nhiệt tích hợp và cổng USB để lấy dữ liệu, tuân thủ ISO 14644-1:2015 và ISO 21501-4. Dải trải rộng tới 10 µm là điểm phù hợp cho khảo sát quanh khu gia công cơ khí, nơi cần nhìn thấy cả hạt lớn.
- Máy đếm hạt tiểu phân PMS Airnet II 301-4 — bốn kênh 0,3 · 0,5 · 1,0 · 5,0 µm, lưu lượng 0,1 CFM tức 2,8 lít/phút, cấp nguồn qua Ethernet, vỏ polycarbonate kháng hoá chất. Cấu hình này hợp với các điểm cố định cần chạy liên tục và cần lắp nhiều điểm với chi phí hạ tầng thấp.
- PMS HPGP 101-C cho khí siêu tinh khiết — phát hiện từ 0,1 µm, làm việc trong dải áp suất 40 tới 150 psig và lấy mẫu trực tiếp dòng khí áp suất cao mà không cần bộ giảm áp ngoài. Việc bỏ được bộ giảm áp có ý nghĩa thực tế, vì bản thân bộ giảm áp là một chi tiết có thể sinh hạt và làm mất hạt.
Thứ có thể không cần — nói thẳng
Trong danh mục thiết bị đo hạt có những cấu hình đắt tiền được thiết kế cho bài toán rất khác. Ví dụ rõ nhất là máy đếm hạt khí nano PMS NanoAir, dùng công nghệ ngưng tụ để phát hiện hạt xuống tới 10 nanomet. Tài liệu sản phẩm nói rõ đối tượng của nó: fab dùng quang khắc cực tím EUV, bảo vệ năng suất ở các nút công nghệ 3 và 5 nanomet.
Với một dây chuyền linh kiện công suất có cấu trúc ở thang micromet, cấu hình ấy nhiều khả năng không phải là khoản chi mang lại giá trị cao nhất. Không phải vì thiết bị kém, mà vì nó đang trả lời một câu hỏi mà dây chuyền này chưa đặt ra. Cùng số tiền đó, việc bổ sung điểm đo ở khu gia công cơ khí, cải thiện hút cục bộ, và mở rộng chương trình đo độ sạch bề mặt gần như chắc chắn cho hiệu quả cao hơn.
Đây là chỗ mà việc bê nguyên chương trình đo của một fab logic sang một nhà máy công suất trở thành lãng phí có hệ thống: tiền được tiêu vào việc đẩy ngưỡng xuống thấp, trong khi tổn thất thật đang xảy ra ở dải hạt lớn mà không ai đo.

Ba câu hỏi trước khi bê chương trình fab logic sang
Câu 1 — kích thước cấu trúc nhỏ nhất trên sản phẩm của chúng ta là bao nhiêu? Con số này quyết định dải cỡ hạt cần theo dõi. Nếu nó nằm ở thang micromet, mọi lập luận về ngưỡng nano nên được xem lại từ đầu.
Câu 2 — nguồn phát sinh hạt lớn nhất nằm trong phòng hay ngoài phòng? Nếu câu trả lời là “trong phòng, tại máy”, thì trọng tâm đầu tư phải là kiểm soát tại nguồn và đo cục bộ, chứ không phải nâng cấp cấp sạch tổng thể của khu vực.
Câu 3 — chúng ta có đang đo cả bề mặt không, hay chỉ đo không khí? Nếu chỉ đo không khí, rất có thể chương trình đang bỏ trống đúng trục dự báo tốt nhất cho tổn thất ở khâu gắn die và đóng gói.
Tóm lại
Nhà máy bán dẫn công suất cacbua silic không phải một fab logic thu nhỏ với yêu cầu dễ hơn. Nó là một bài toán khác: vật liệu cứng gần bằng kim cương buộc phải mài và cắt, nên nguồn hạt lớn nhất nằm ngay bên trong và chính là sản phẩm; cấu trúc ở thang micromet đẩy dải cỡ hạt đáng lo lên cao; và trục đo có ý nghĩa nhất dịch một phần từ không khí sang bề mặt. Chương trình đo tương ứng vì thế nghiêng về dải kênh rộng, khảo sát cục bộ quanh thiết bị gia công, và độ sạch bề mặt — chứ không nghiêng về cuộc đua hạ ngưỡng xuống thang nanomet.
Câu hỏi thường gặp
Nhà máy linh kiện công suất SiC có cần máy đếm hạt ngưỡng nano không?
Thường là không, và đây là một trong số ít trường hợp mà câu trả lời trung thực đi ngược hướng bán hàng. Cấu trúc của linh kiện công suất nằm ở thang micromet chứ không phải vài nanomet, nên dải cỡ hạt gây hại dịch lên tương ứng. Các cấu hình ngưỡng 10 nanomet dùng công nghệ ngưng tụ được thiết kế cho fab quang khắc EUV ở các nút 3 và 5 nanomet. Với dây chuyền công suất, đầu tư vào điểm đo cục bộ quanh khu mài cắt và vào đo độ sạch bề mặt thường cho hiệu quả cao hơn.
Vì sao cắt tách die cacbua silic lại khó tới mức phải dùng laser?
Vì cacbua silic có độ cứng khoảng 9,2 trên thang Mohs, chỉ đứng sau kim cương. Khi cắt bằng lưỡi cưa quay phủ kim cương, tốc độ tiến dao phải hạ rất thấp, lưỡi mòn nhanh và có rủi ro vỡ lưỡi ngoài kiểm soát. Đó là lý do ngành phát triển các phương pháp cắt bằng laser riêng cho vật liệu này. Về mặt kiểm soát nhiễm bẩn, cả hai phương pháp đều phải được xem là công đoạn phát sinh hạt tại chỗ.
Vì sao phải mài mỏng wafer cacbua silic?
Vì linh kiện công suất thường có cấu trúc đứng, tức dòng điện chạy xuyên qua chiều dày tấm. Phần đế còn lại càng dày thì điện trở của nó càng lớn, nên mài mỏng là công đoạn nhằm hạ điện trở đế chứ không phải để giảm kích thước. Do vật liệu cứng và cứng vững hơn silic, công đoạn này cần đá mài và quy trình chuyên dụng, và nó bóc vật liệu nên đồng thời là một nguồn sinh bụi theo thiết kế.
Phòng vẫn đạt cấp sạch mà tỷ lệ lỗi ở khâu gắn die vẫn cao thì sai ở đâu?
Thường là không bên nào sai, mà hai bộ phận đang nhìn hai đại lượng khác nhau. Cấp sạch phòng nói về nồng độ hạt lơ lửng trong không khí trên một thể tích, còn thứ làm hỏng die là số hạt đã nằm trên bề mặt. Hai đại lượng này có đơn vị khác nhau và không quy đổi cho nhau. Ngoài ra, giá trị trung bình của một khu vực rộng có thể che mất một điểm nóng cục bộ ngay cạnh máy gia công.
Việt Nam chưa có fab chế tạo wafer thì bài này có liên quan gì?
Có, vì phần lớn hoạt động bán dẫn tại Việt Nam nằm ở khâu đóng gói, lắp ráp và kiểm thử — và đó chính là khâu mà đặc tính vật liệu của cacbua silic bộc lộ rõ nhất qua các công đoạn mài mỏng, cắt tách die và gắn die. Một nhà máy không chế tạo wafer vẫn phải xử lý wafer, và các quy tắc kiểm soát nhiễm bẩn quen dùng cho dây chuyền silic thông thường không chuyển sang nguyên vẹn.
Đang thiết lập chương trình đo cho dây chuyền linh kiện công suất?
Techmaster Electronics là nhà phân phối uỷ quyền của Particle Measuring Systems tại Việt Nam, có phòng hiệu chuẩn theo ISO/IEC 17025. Liên hệ để được tư vấn bố trí điểm đo quanh khu gia công cơ khí, chọn dải kênh phù hợp và ghép trục đo không khí với trục đo bề mặt: techmaster.com.vn/lien-he


