Làn sóng nhà máy mạch in trần (PCB) vào Việt Nam đang lớn dần: năm 2024 Bắc Ninh cấp phép dự án mạch in 383 triệu USD của Foxconn, đầu năm 2026 Meiko Electronics công bố thêm một nhà máy mạch in tại Quảng Ninh. Phần lớn tài liệu tiếng Việt về kiểm soát hạt trong ngành điện tử lại viết cho dây chuyền lắp ráp SMT/PCBA, nơi bảng mạch đã có sẵn. Ở xưởng làm ra chính bảng mạch, chỗ nhạy nhất nằm sớm hơn nhiều: phòng đèn vàng, nơi hình mạch được in lên màng cản quang. Một hạt bụi ở đó không bị rửa đi, nó bị ăn mòn thành một vết khuyết trên đường đồng. Bài viết giải thích hạt đi vào ảnh mạch bằng những đường nào, vì sao cùng một hạt có thể thành hở mạch hoặc thừa đồng, và đặt máy đếm hạt ở đâu để dữ liệu đọc được cạnh bản đồ lỗi AOI.
- Mạch in trần khác PCBA ở chỗ nào hạt gây hại
- Ba đường một hạt bụi chen vào ảnh mạch
- Cực tính quy trình: hở mạch hay thừa đồng
- Cấp sạch: con số ngành hay nhắc và giới hạn của nó
- Chụp ảnh trực tiếp bằng laser bỏ khuôn phim, không bỏ bụi
- Máy cán, khung phơi, giá chờ: sáu vị trí đặt máy đo
- Đọc bản đồ lỗi AOI cạnh số đếm hạt
- Chọn thiết bị cho xưởng mạch in
- Xưởng mới nên làm gì trước
- Câu hỏi thường gặp
Mạch in trần khác PCBA ở chỗ nào hạt gây hại
Ở nhà máy lắp ráp, hạt rơi lên bảng mạch chủ yếu gây lỗi hàn, lỗi tiếp xúc hoặc bám vào linh kiện quang học; nhiều trường hợp còn phát hiện và làm sạch được. Phân tích chi tiết cho dây chuyền SMT nằm ở bài Nhà máy PCBA và SMT: kiểm soát hạt ở công đoạn nào.
Ở xưởng mạch in trần, hình dạng đường đồng được quyết định bằng một chuỗi công đoạn liên tiếp: làm sạch bề mặt đồng, cán màng cản quang khô, phơi sáng qua khuôn phim (hoặc chụp trực tiếp bằng laser), hiện hình, ăn mòn hoặc mạ. Chuỗi này thường được đặt trong phòng chiếu đèn vàng, vì màng cản quang nhạy với tia cực tím và ánh sáng xanh gần tử ngoại.
Khác biệt then chốt: lỗi sinh ra ở công đoạn tạo ảnh được “đúc” vào đồng ở công đoạn kế tiếp. Sau ăn mòn không còn cách lau đi một vết khuyết. Với bo nhiều lớp, lỗi ở một lớp trong bị ép kín giữa các lớp khác, và tấm hỏng có thể chỉ lộ ra ở bước kiểm tra điện cuối cùng, khi giá trị gia công đã cộng dồn.
Ba đường một hạt bụi chen vào ảnh mạch
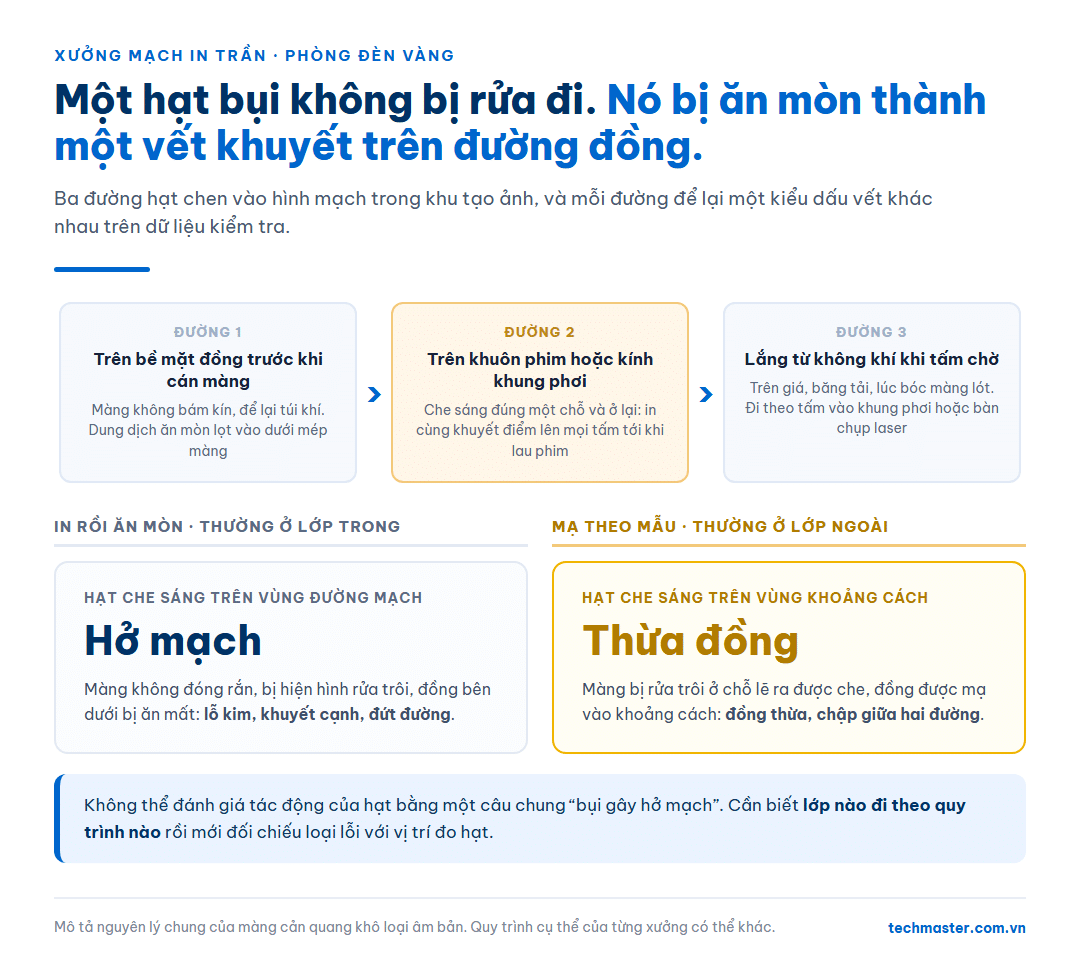
1. Trên bề mặt đồng, ngay trước khi cán màng. Tấm đồng vừa qua xử lý bề mặt được đưa vào máy cán. Một hạt nằm giữa đồng và màng làm màng không bám kín tại chỗ đó, để lại một túi khí nhỏ. Khi ăn mòn, dung dịch có thể lọt vào dưới mép màng bị hở, ăn khuyết cạnh đường đồng.
2. Trên khuôn phim hoặc tấm kính của khung phơi. Ở phơi sáng tiếp xúc, ánh sáng đi qua phim để đóng rắn màng. Một hạt đục nằm trên phim hay trên kính che ánh sáng tại đúng vị trí đó. Điểm đáng chú ý là hạt này ở lại: nó in cùng một khuyết điểm lên mọi tấm được phơi qua khuôn đó cho tới khi có người lau phim.
3. Từ không khí, trong lúc tấm chờ. Giữa cán màng và phơi sáng, giữa phơi sáng và hiện hình, tấm thường nằm trên giá hoặc băng tải. Hạt lắng từ không khí lên bề mặt màng bảo vệ trong lúc chờ, rồi đi theo tấm vào khung phơi. Khi bóc lớp màng lót, vật liệu nhựa có thể tích điện và hút thêm hạt; cơ chế này được phân tích ở bài ESD và kiểm soát nhiễm bẩn trong nhà máy PCBA/SMT.
Ba đường này để lại ba chữ ký khác nhau trên dữ liệu lỗi, và đó là lý do máy đếm hạt chỉ phát huy tác dụng khi được đọc cùng dữ liệu kiểm tra quang học tự động (AOI), như trình bày ở phần sau.
Cực tính quy trình: hở mạch hay thừa đồng
Màng cản quang khô dùng trong mạch in phần lớn là loại âm bản: phần được chiếu sáng đóng rắn và ở lại sau hiện hình, phần không được chiếu bị rửa trôi. Cùng một hạt che sáng cho kết quả ngược nhau tuỳ cách xưởng dùng màng:
- In rồi ăn mòn (thường dùng cho lớp trong). Màng ở lại để bảo vệ phần đồng sẽ thành đường mạch. Hạt che sáng trên vùng đường mạch làm màng không đóng rắn, bị rửa trôi, và đồng bên dưới bị ăn mất: kết quả là lỗ kim, khuyết cạnh hoặc đứt đường.
- Mạ theo mẫu (thường gặp ở lớp ngoài). Màng che phần không được mạ, tức khoảng cách giữa các đường. Hạt che sáng trên vùng khoảng cách làm màng bị rửa trôi, đồng được mạ vào chỗ không nên có: kết quả là thừa đồng hoặc chập giữa hai đường.
Hệ quả thực tế cho người phụ trách chất lượng: không thể đánh giá tác động của hạt bằng một câu chung “bụi gây hở mạch”. Cần biết lớp nào đi theo quy trình nào, rồi mới đối chiếu loại lỗi AOI với vị trí đo hạt.

Cấp sạch: con số ngành hay nhắc và giới hạn của nó
Tài liệu kỹ thuật của các nhà sản xuất mạch in thường nêu một ví dụ: phòng sạch class 10.000 theo cách gọi cũ của FED-STD-209E (tương đương khoảng ISO Class 7) dùng được cho độ rộng đường tới khoảng 5 mil, tức 0,127 mm; đường mảnh hơn cần môi trường sạch hơn. Con số này hữu ích để hình dung, nhưng có hai giới hạn cần nói rõ:
- Đó là kinh nghiệm ngành, không phải yêu cầu của một tiêu chuẩn. Cấp sạch cần thiết phụ thuộc vào độ rộng đường và khoảng cách thực tế của sản phẩm, tỷ lệ lỗi chấp nhận được và mức độ tự động hoá của khu tạo ảnh.
- Cấp ISO được xác định chủ yếu bằng hạt nhỏ. Khi đường và khoảng cách đo bằng hàng chục micromet, hạt gây hại là hạt lớn: vài chục micromet trở lên. Một phòng đạt cấp theo kênh 0,5 µm vẫn có thể có tải hạt lớn cao nếu nguồn phát sinh nằm sát máy cán hay khung phơi.
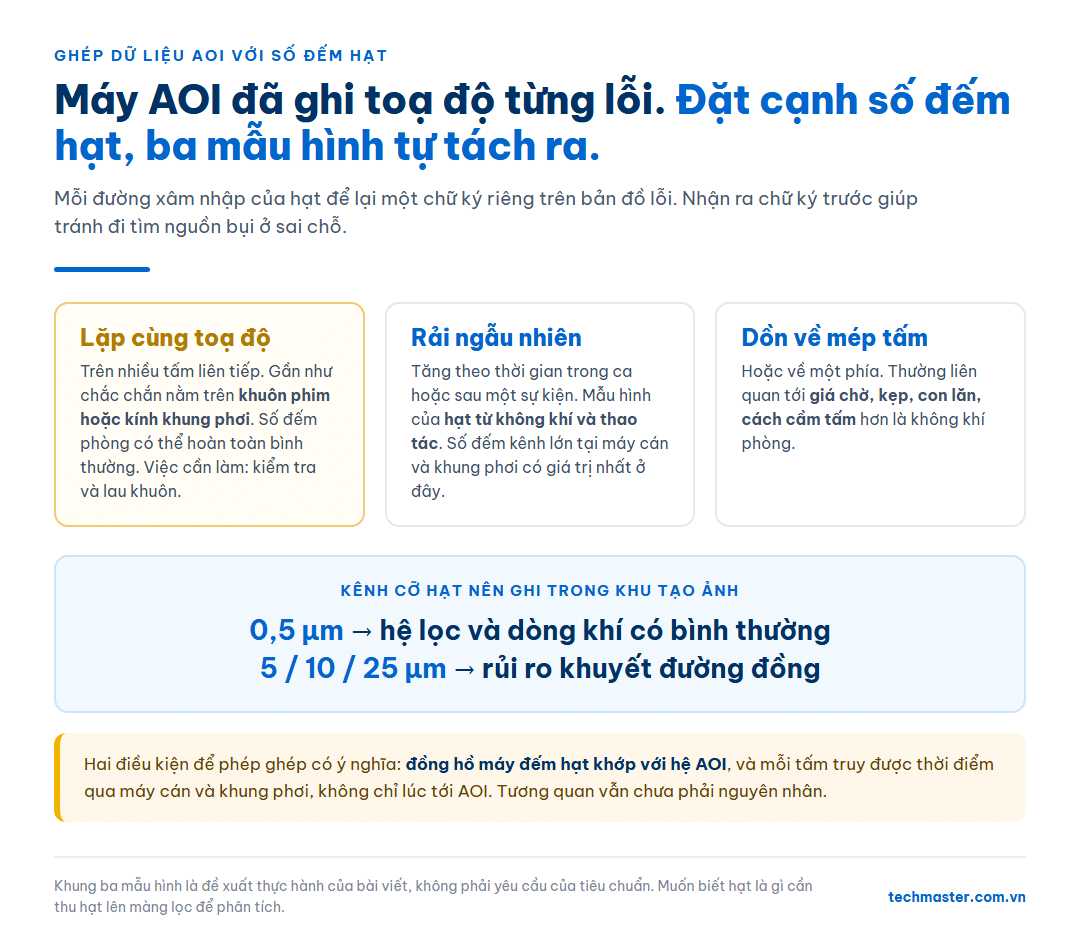
Vì vậy, với xưởng mạch in, kênh 5 µm, 10 µm và 25 µm mang thông tin trực tiếp về rủi ro lỗi, còn kênh 0,5 µm chủ yếu cho biết hệ lọc và dòng khí có đang làm việc bình thường hay không. ISO 14644-1 có cách mô tả riêng cho hạt lớn (macroparticle, ký hiệu M) ở phần phụ lục, nằm ngoài bảng phân loại chính.
Hạt lớn cũng có số đếm thấp, nên thể tích mẫu trở thành vấn đề thống kê. Máy lưu lượng 50 lít/phút gom được gần gấp đôi thể tích so với máy 28,3 lít/phút trong cùng thời gian; so sánh chi tiết ở bài Lưu lượng 28,3 / 50 / 100 LPM: chọn máy đếm hạt theo thời gian lấy mẫu.
Chụp ảnh trực tiếp bằng laser bỏ khuôn phim, không bỏ bụi
Nhiều xưởng mới đầu tư máy chụp ảnh trực tiếp bằng laser (LDI): tia laser vẽ hình mạch thẳng lên màng, không cần khuôn phim. Công nghệ này loại bỏ hẳn đường thứ hai ở trên, gồm bụi, xơ sợi, vết bẩn và vết xước trên phim, cùng công việc lưu trữ, kiểm tra và lau phim.
Nhưng đường thứ nhất và thứ ba vẫn còn nguyên. Hạt dưới màng khi cán vẫn gây túi khí; hạt lắng lên màng trong lúc chờ vẫn nằm trên đường đi của tia laser. Đầu tư LDI vì thế làm thay đổi chỗ cần đo, không làm biến mất nhu cầu đo: trọng tâm dời từ khu lưu và lau phim sang máy cán, giá chờ và bàn chụp.
Máy cán, khung phơi, giá chờ: sáu vị trí đặt máy đo
Nguyên tắc chung là đặt điểm theo rủi ro tới sản phẩm chứ không rải đều mặt bằng, như bài Đặt điểm giám sát hạt liên tục theo đánh giá rủi ro đã trình bày. Áp vào khu tạo ảnh của xưởng mạch in, danh sách thường gồm:
| Vị trí | Vì sao | Kiểu đo gợi ý |
|---|---|---|
| Cửa vào máy cán màng, sau con lăn làm sạch | Nơi bề mặt đồng lộ ra lần cuối trước khi bị màng phủ kín | Cảm biến cố định, ghi liên tục |
| Khung phơi sáng hoặc bàn chụp LDI | Nơi hình mạch được quyết định | Cảm biến cố định |
| Giá hoặc băng tải chờ giữa hai công đoạn | Hạt lắng lên tấm trong thời gian chờ | Đo cầm tay định kỳ, đo lại khi thay đổi bố trí |
| Khu kiểm tra, lau và lưu khuôn phim | Nguồn của lỗi lặp lại (chỉ khi còn phơi tiếp xúc) | Đo cầm tay định kỳ |
| Chỗ bóc màng lót, cắt màng thừa | Thao tác sinh vụn màng và tĩnh điện | Đo cầm tay khi khảo sát |
| Điểm đối chứng giữa phòng, xa máy | Tách phần do máy và thao tác khỏi phần do hệ thông gió | Đo cùng lúc với các điểm trên |
Với hạt lớn, cách lấy mẫu quan trọng không kém vị trí. Hạt 10–25 µm lắng và bám thành ống rất nhanh, nên ống dài hoặc nhiều đoạn gấp khúc làm mất phần lớn chính những hạt cần đếm. Đặt đầu lấy mẫu sát điểm quan tâm và dùng ống ngắn, thẳng; nguyên lý mất mát được giải thích ở bài Đầu dò và ống lấy mẫu: hạt biến mất ở đâu trước khi tới cảm biến.
Đọc bản đồ lỗi AOI cạnh số đếm hạt
Máy AOI đã ghi lại toạ độ và loại của từng lỗi trên từng tấm. Khi ghép dữ liệu đó với số đếm hạt theo thời gian, ba đường xâm nhập ở trên hiện ra thành ba mẫu hình phân biệt được:
- Lỗi lặp lại ở cùng toạ độ trên nhiều tấm liên tiếp. Gần như chắc chắn nằm trên khuôn phim hoặc kính khung phơi, không phải trong không khí. Số đếm hạt ở phòng có thể hoàn toàn bình thường. Hành động là kiểm tra và lau khuôn, không phải tìm nguồn bụi.
- Lỗi rải ngẫu nhiên, tăng theo thời gian trong ca hoặc sau một sự kiện. Mẫu hình của hạt từ không khí và thao tác. Đây là trường hợp số đếm kênh lớn tại máy cán và khung phơi có giá trị nhất: nếu hai chuỗi tăng cùng nhịp, ví dụ sau giờ nghỉ, sau vệ sinh hoặc sau khi mở một cửa, đó là manh mối để khoanh vùng.
- Lỗi tập trung ở mép tấm hoặc một phía. Thường liên quan tới giá chờ, kẹp, con lăn hoặc cách cầm tấm, hơn là không khí phòng.
Hai điều kiện để phép ghép có ý nghĩa: đồng hồ của máy đếm hạt và của hệ AOI phải khớp nhau, và mỗi tấm phải truy được thời điểm nó đi qua máy cán và khung phơi, không chỉ thời điểm nó tới AOI. Ngay cả khi hai chuỗi đi cùng nhau, đó vẫn là tương quan; muốn biết hạt là gì và từ đâu tới, cần thu hạt lên màng lọc để phân tích như bài định danh hạt bằng màng lọc và SEM/EDX.

Chọn thiết bị cho xưởng mạch in
Xưởng mạch in cần hai lớp dữ liệu: khảo sát di động để tìm nguồn và phân loại phòng, và ghi liên tục tại vài điểm quyết định.
- Khảo sát và phân loại: máy cầm tay có kênh tới 25 µm và lưu lượng cao như máy đếm hạt PMS Lasair Pro 350 (dải 0,3–25 µm, 50 lít/phút) phù hợp với nhu cầu đếm hạt lớn đủ thể tích trong thời gian ngắn.
- Ghi liên tục tại máy cán và khung phơi: cảm biến cố định nhỏ gọn như cảm biến đếm hạt Airnet II 510-4 có bốn kênh 0,5 / 1,0 / 5,0 / 10,0 µm ở 28,3 lít/phút, nghiêng về dải hạt lớn hơn bản 310-4 (0,3–5,0 µm). Dòng Airnet II dùng nguồn chân không, nên cần tính hạ tầng trước.
- Khi muốn tránh đi đường ống chân không: cảm biến có quạt hút tích hợp như cảm biến đếm hạt IsoAir Pro-Plus. Theo bảng thông số của hãng, máy cho phép cấu hình từ 2 tới 8 kênh trong dải 0,3–25 µm ở 28,3 lít/phút, vỏ thép không gỉ 316L, giao tiếp Modbus TCP/IP, nên vừa với dải hạt lớn mà xưởng mạch in quan tâm và dễ nối vào hệ thống điều khiển của nhà máy.
So sánh ba phương án hạ tầng chân không trung tâm, bơm tích hợp và PoE nằm ở bài Cảm biến đếm hạt cố định: chọn vacuum trung tâm, bơm tích hợp hay nguồn PoE.
Xưởng mới nên làm gì trước
- Vẽ lại luồng tấm trong khu tạo ảnh, ghi rõ lớp nào in rồi ăn mòn, lớp nào mạ theo mẫu, và thời gian chờ ở từng giá.
- Khảo sát bằng máy cầm tay ở các vị trí trong bảng trên, cả lúc máy chạy và lúc dừng, ghi riêng kênh 5, 10 và 25 µm.
- Chốt hai tới bốn điểm ghi liên tục tại máy cán và khung phơi hoặc bàn LDI.
- Đồng bộ đồng hồ giữa cảm biến và AOI, lưu mã tấm kèm thời điểm qua từng công đoạn.
- Sau vài tuần dữ liệu, đặt ngưỡng cảnh báo từ chính mức nền của xưởng thay vì lấy một con số từ tài liệu nước ngoài.
Đang dựng khu tạo ảnh cho nhà máy mạch in?
Techmaster là nhà phân phối uỷ quyền thiết bị Particle Measuring Systems tại Việt Nam, kèm năng lực hiệu chuẩn theo ISO/IEC 17025. Chúng tôi hỗ trợ khảo sát phòng đèn vàng bằng máy cầm tay, chọn cảm biến cố định cho máy cán và khung phơi, và kết nối dữ liệu vào hệ thống giám sát của nhà máy.
Câu hỏi thường gặp
Khu tạo ảnh của xưởng mạch in trần cần cấp sạch nào?
Không có tiêu chuẩn chung bắt buộc một cấp sạch cho mọi xưởng mạch in. Trên thực tế, khu tạo ảnh gồm cán màng, phơi sáng và hiện hình thường được đặt trong phòng sạch chiếu đèn vàng, và cấp sạch được chọn theo độ rộng đường mạch của sản phẩm: đường càng mảnh, hạt nhỏ hơn càng đủ gây khuyết, nên môi trường phải sạch hơn.
Vì sao phòng đạt cấp ISO mà lỗi hở mạch do bụi vẫn cao?
Cấp ISO của phòng được xác định chủ yếu bằng hạt nhỏ, thường là kênh 0,5 µm, còn hạt gây khuyết đường đồng thường là hạt lớn cỡ vài chục micromet. Phòng có thể đạt cấp trong khi nguồn hạt lớn nằm sát máy cán hoặc khung phơi. Ngoài ra lỗi lặp lại cùng vị trí trên nhiều tấm thường do bụi trên khuôn phim, không liên quan tới không khí phòng.
Máy chụp ảnh trực tiếp bằng laser có còn cần đo hạt không?
Có. Chụp trực tiếp bằng laser loại bỏ bụi và vết xước trên khuôn phim, nhưng hạt nằm dưới màng khi cán và hạt lắng lên tấm trong lúc chờ vẫn gây lỗi. Trọng tâm đo chuyển từ khu lưu và lau phim sang máy cán, giá chờ và bàn chụp.
Nên theo dõi kênh cỡ hạt nào trong phòng đèn vàng của xưởng mạch in?
Nên ghi đồng thời kênh nhỏ và kênh lớn. Kênh 0,5 µm cho biết hệ lọc và dòng khí có hoạt động bình thường; các kênh 5, 10 và 25 µm liên quan trực tiếp hơn tới rủi ro khuyết đường đồng. Vì hạt lớn có số đếm thấp, cần đủ thể tích mẫu và đường lấy mẫu ngắn để không mất hạt trong ống.
Ghi chú về nguồn và giới hạn của bài viết
- Thông tin đầu tư: dự án FCPV Foxconn Bắc Ninh 383 triệu USD được UBND tỉnh Bắc Ninh cấp chứng nhận đăng ký đầu tư ngày 6/6/2024 tại KCN Nam Sơn – Hạp Lĩnh (Reuters, VIR đưa tin tháng 6/2024); kế hoạch nhà máy mạch in 40 tỷ yên của Meiko Electronics tại Quảng Ninh theo VIR ngày 6/1/2026. Bài viết không nêu cấp sạch hay quy trình của các nhà máy này.
- Ví dụ “class 10.000 dùng được tới đường khoảng 5 mil” là mô tả thường gặp trong tài liệu kỹ thuật của nhà sản xuất mạch in (ví dụ PCBWay, bài về tạo ảnh bằng màng khô), không phải yêu cầu của tiêu chuẩn.
- Cơ chế hạt thành hở mạch hay thừa đồng theo cực tính quy trình là mô tả nguyên lý chung của công nghệ màng cản quang âm bản; quy trình cụ thể của từng xưởng có thể khác.
- Thông số thiết bị lấy từ trang sản phẩm trên techmaster.com.vn. Bài viết không nêu tên khách hàng hay dự án nào của Techmaster.