Trong một nhà máy, lô là một tập hợp: sản xuất hàng nghìn đơn vị, lấy mẫu một phần, suy ra chất lượng của phần còn lại, giữ mẫu lưu để tra cứu về sau. Toàn bộ hệ thống bảo đảm chất lượng công nghiệp được xây trên giả định rằng lô có nhiều đơn vị. Ở một labo nha khoa hay một khu chế tác tại chỗ, lô có đúng một đơn vị, và người sẽ nhận nó đã có tên, có hồ sơ, và thường đang ngồi ngoài phòng chờ. Không có mẫu lưu, không có kế hoạch lấy mẫu, và khái niệm thu hồi gần như không có ý nghĩa. Bài viết này chỉ ra điều gì thay thế cho những thứ đã mất đi, và vì sao câu trả lời lại rơi vào dữ liệu môi trường.
- Trước hết: khi nào đây thật sự là bài toán phòng sạch
- Cỡ lô bằng một làm sập nền của thống kê chấp nhận
- Quần thể duy nhất còn tồn tại là chuỗi ca theo thời gian
- Hai môi trường đối nghịch cách nhau vài mét
- Số học: bốn mét không phải hàng rào, nó là hai mươi bảy giây
- Người vận hành là nhân viên lâm sàng, không phải nhân viên chất lượng
- Bốn quyết định khác với một nhà máy
- Năm điều hay bị hiểu ngược ở quy mô nhỏ
- Câu hỏi thường gặp
Trước hết: khi nào đây thật sự là bài toán phòng sạch
Cần nói rõ ngay, vì ranh giới này hay bị thổi phồng theo cả hai hướng.
Phần lớn công việc phục hình răng thường quy — mài cùi, lấy dấu quang học, phay một mão sứ rồi gắn trong cùng buổi hẹn — không cần tới một phòng sạch được phân loại. Sản phẩm tiếp xúc với khoang miệng, một môi trường vốn không vô trùng, và tuyến kiểm soát chính là khử khuẩn và vô khuẩn dụng cụ theo thực hành nha khoa, không phải kiểm soát hạt trong không khí. Ai bán một hệ thống phòng sạch cho một phòng khám làm mão sứ thường quy là đang bán một thứ không cần thiết.
Bài toán chuyển thành bài toán phòng sạch khi xuất hiện một trong các điều kiện sau:
- Vật thể được chế tác sẽ đi vào trường vô khuẩn hoặc tiếp xúc mô dưới niêm mạc — máng hướng dẫn phẫu thuật cấy ghép, cấu kiện tuỳ chỉnh gắn vào trụ implant, khí cụ tiếp xúc xương.
- Cơ sở có xử lý vật liệu ghép sinh học hoặc vật liệu có nguồn gốc mô.
- Labo nhận gia công cho khách hàng thuộc lĩnh vực thiết bị y tế, và do đó thừa kế yêu cầu của chuỗi cung ứng phía trên.
- Cơ sở tự đặt mục tiêu cung cấp bằng chứng điều kiện chế tác cho bên thứ ba — bảo hiểm, khách hàng tổ chức, hoặc đoàn đánh giá.
Phần còn lại của bài viết nói về nhóm này. Với nhóm này, điều kiện chế tác không còn là chuyện nội bộ mà trở thành thứ phải chứng minh được — và đây là lúc đặc điểm cỡ lô bằng một bắt đầu gây rắc rối thật sự.
Cỡ lô bằng một làm sập nền của thống kê chấp nhận
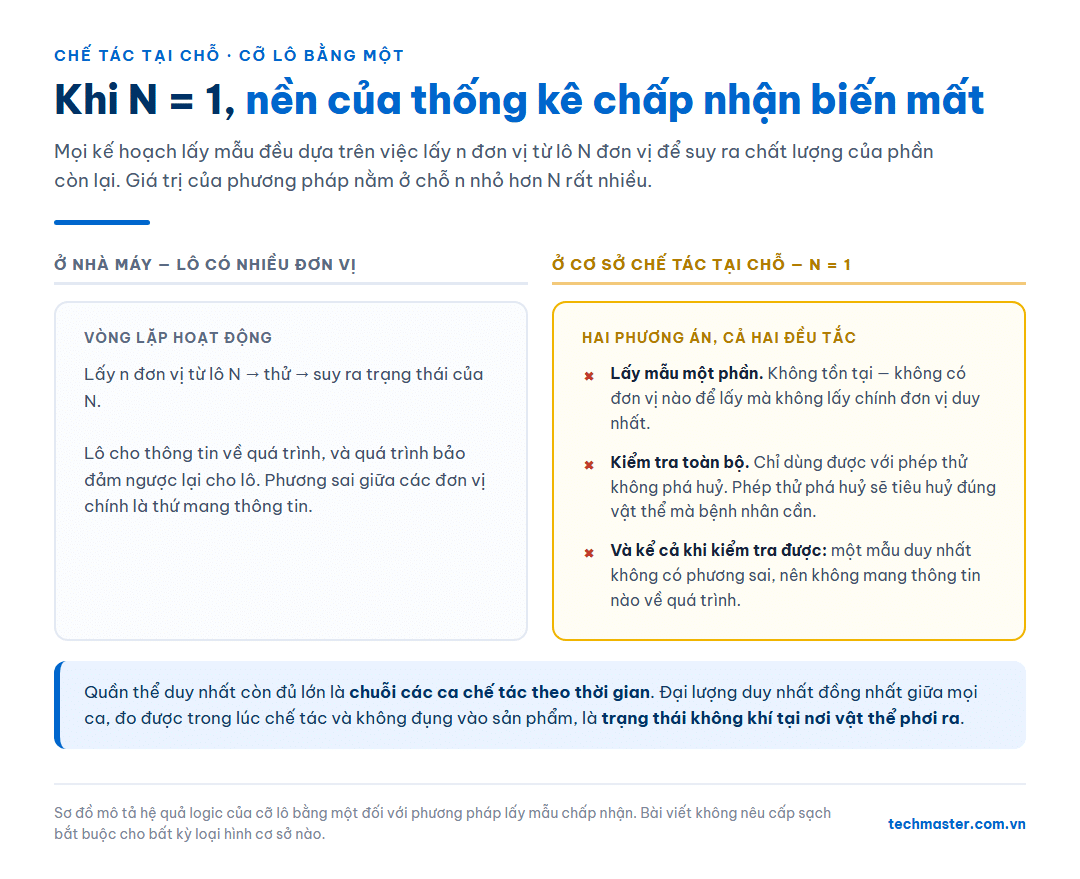
Mọi kế hoạch lấy mẫu chấp nhận trong công nghiệp đều hoạt động theo cùng một logic: từ một lô N đơn vị, lấy ra n đơn vị để thử, và dựa vào kết quả của n để kết luận về N. Giá trị của phương pháp nằm ở chỗ n nhỏ hơn N rất nhiều — đó là toàn bộ lý do nó tồn tại.
Khi N bằng một, logic ấy không còn chỗ đứng. Chỉ có hai khả năng, và cả hai đều vô dụng:
| Phương án | Điều gì xảy ra khi N = 1 |
|---|---|
| Lấy mẫu một phần (n < N) | Không tồn tại. Không có đơn vị nào để lấy mà không lấy chính đơn vị duy nhất. |
| Kiểm tra toàn bộ (n = N) | Chỉ dùng được với phép thử không phá huỷ. Mọi phép thử phá huỷ — và phần lớn phép thử vô trùng thuộc loại này — sẽ tiêu huỷ đúng vật thể mà bệnh nhân cần. |
Có một hệ quả tinh tế hơn, và nó mới là điều quan trọng. Ngay cả khi kiểm tra được toàn bộ đơn vị duy nhất bằng một phép thử không phá huỷ, kết quả vẫn không nói gì về quá trình đã tạo ra nó. Kiểm tra một đơn vị cho biết đơn vị ấy đạt hay không đạt. Nó không cho biết quá trình đang nằm trong tầm kiểm soát hay đang trôi — vì một mẫu duy nhất không có phương sai, và không có phương sai thì không có thông tin về quá trình.
Đây là lý do vì sao câu “chúng tôi kiểm tra kỹ từng sản phẩm” nghe thì thuyết phục nhưng lại không phải là một hệ bảo đảm chất lượng. Nó là kiểm tra, không phải bảo đảm. Và với vật thể đi vào trường vô khuẩn, đó là một khoảng trống có hậu quả.
Quần thể duy nhất còn tồn tại là chuỗi ca theo thời gian
Nếu quần thể theo chiều ngang — nhiều đơn vị trong một lô — không tồn tại, thì vẫn còn một quần thể theo chiều dọc: chuỗi các ca chế tác nối tiếp nhau qua ngày, tuần, tháng. Đây là tập hợp duy nhất đủ lớn để nói được điều gì đó có ý nghĩa thống kê, và nó là tập hợp mà cơ sở thực sự sở hữu.
Nhưng quần thể theo chiều dọc chỉ dùng được nếu có một đại lượng được đo liên tục và đồng nhất xuyên suốt chuỗi ấy. Sản phẩm không cung cấp được đại lượng đó, vì mỗi sản phẩm một hình dạng, một vật liệu, một bệnh nhân. Dụng cụ cũng không, vì chúng được khử khuẩn theo mẻ chứ không theo ca.
Đại lượng duy nhất có sẵn, đồng nhất giữa mọi ca và đo được mà không đụng vào sản phẩm, là trạng thái không khí tại nơi vật thể phơi ra. Nó không phụ thuộc vào việc hôm nay chế tác cái gì. Nó đo được trong lúc chế tác chứ không phải sau đó. Và nó tạo ra một chuỗi số liệu có thể xếp cạnh nhau qua hàng trăm ca.
Từ góc nhìn này, dữ liệu đếm hạt ở cơ sở chế tác tại chỗ không đóng vai trò giống như ở nhà máy. Ở nhà máy, nó là một trong nhiều dòng bằng chứng, bổ sung cho hồ sơ lô và kết quả kiểm nghiệm thành phẩm. Ở đây, khi hồ sơ lô rút xuống còn một dòng và kiểm nghiệm thành phẩm gần như không tồn tại, nó trở thành dòng bằng chứng chính về điều kiện sản xuất. Đó là một vai trò nặng hơn nhiều, và nó đòi hỏi dữ liệu phải được thu theo cách chịu được sự soi xét: cùng vị trí, cùng lưu lượng, cùng cách lưu trữ, không có khoảng trống vào đúng lúc vật thể đang hở.
Hai môi trường đối nghịch cách nhau vài mét
Đặc điểm thứ hai khiến bài toán này khác hẳn bài toán nhà máy là mâu thuẫn vật lý nằm ngay trong cùng một không gian nhỏ.
Một cơ sở chế tác tại chỗ có hai vùng chức năng với yêu cầu ngược nhau hoàn toàn:
| Vùng gia công | Vùng hoàn thiện và đóng gói | |
|---|---|---|
| Bản chất | Máy phay là một nguồn sinh hạt có chủ đích. Phay khô vật liệu gốm hoặc sứ zirconia sinh bụi mịn với tốc độ cao. | Vật thể sạch phơi ra ngoài không khí để làm nguội, kiểm tra, đóng gói. |
| Yêu cầu | Thu bụi tại nguồn, hút cục bộ mạnh, chấp nhận nồng độ cao bên trong buồng máy. | Nồng độ hạt thấp và ổn định trong suốt thời gian vật thể hở. |
| Ở nhà máy | Hai vùng nằm ở hai khu vực riêng, thường khác tầng hoặc khác toà nhà, ngăn bằng tường và cấp áp suất. | |
| Ở cơ sở nhỏ | Hai vùng thường nằm trong cùng một phòng, cách nhau vài mét, đôi khi chỉ ngăn bằng một vách lửng. | |
Ở nhà máy, khoảng cách và kết cấu làm phần lớn công việc phân tách, và hệ thống đo chỉ cần xác nhận rằng sự phân tách ấy đang hoạt động. Ở cơ sở nhỏ, không có khoảng cách để dựa vào, nên gánh nặng dồn hết sang thiết kế luồng khí cục bộ — và sang việc đo, bởi đo là cách duy nhất để biết luồng khí cục bộ ấy có thật sự làm được việc hay không.
Số học: bốn mét không phải hàng rào, nó là hai mươi bảy giây
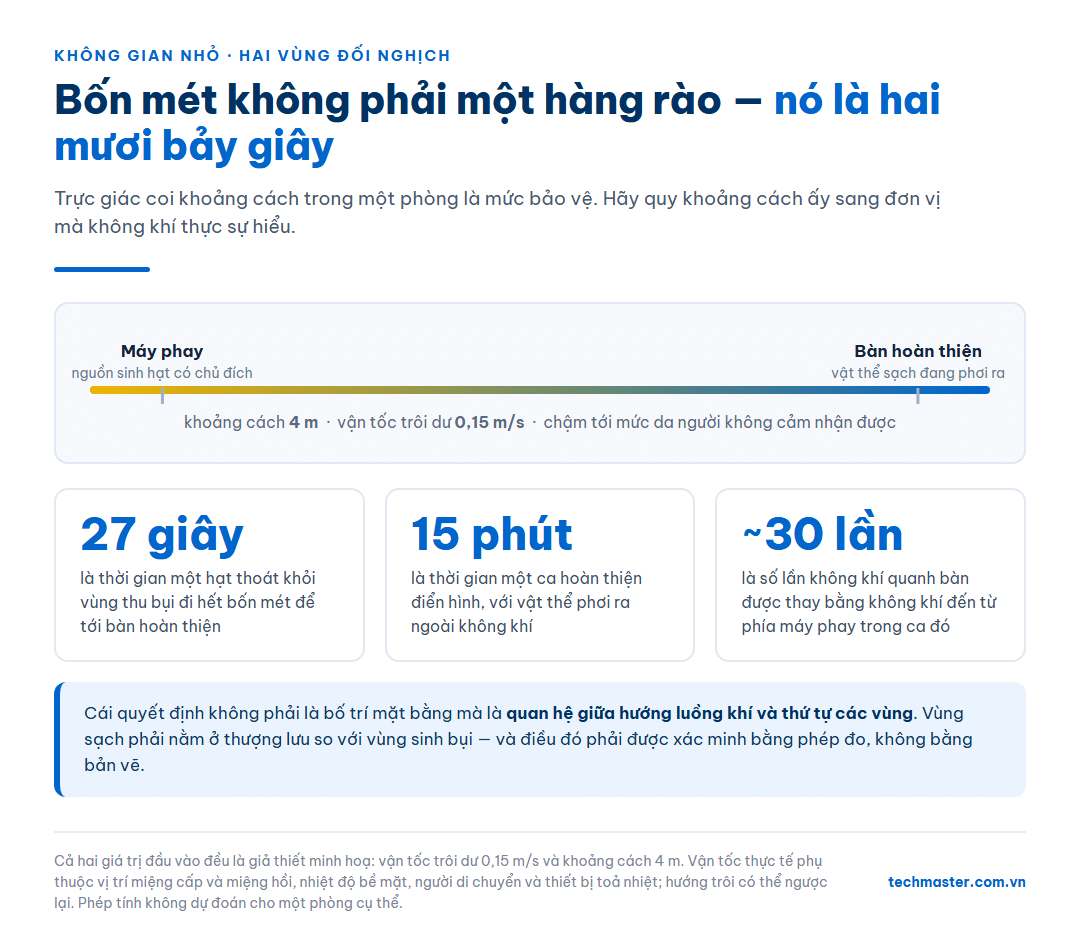
Trực giác hay đánh lừa ở đúng chỗ này. Một kỹ thuật viên nhìn phòng làm việc và thấy máy phay ở góc bên kia, cách bàn hoàn thiện bốn mét, và kết luận rằng khoảng cách ấy là một mức bảo vệ. Hãy thử quy khoảng cách ấy sang đơn vị mà không khí thực sự hiểu.
Trong một phòng có thông gió thông thường, không khí không đứng yên; nó trôi với vận tốc dư nhỏ nhưng khác không. Lấy một giá trị minh hoạ khiêm tốn là 0,15 mét mỗi giây — chậm tới mức da người gần như không cảm nhận được. Với vận tốc đó, quãng đường bốn mét được đi qua trong khoảng hai mươi bảy giây.
Nói cách khác, một hạt thoát khỏi vùng thu bụi của máy phay có mặt tại bàn hoàn thiện trong vòng chưa tới nửa phút. Nếu một ca hoàn thiện kéo dài mười lăm phút với vật thể phơi ra, thì trong khoảng thời gian ấy, không khí quanh bàn đã được thay bằng không khí đến từ phía máy phay khoảng ba mươi lần. Khoảng cách bốn mét không tạo ra một hàng rào; nó tạo ra một độ trễ hai mươi bảy giây.
Kết luận thực hành rút ra khá rõ: cái quyết định không phải là bố trí mặt bằng mà là quan hệ giữa hướng luồng khí và thứ tự các vùng. Vùng sạch phải nằm ở thượng lưu của luồng khí so với vùng sinh bụi, và điều đó phải được xác minh bằng phép đo chứ không bằng bản vẽ. Trong nhiều cơ sở, phép đo cho kết quả ngược với giả định ban đầu — đây là loại phát hiện chỉ xuất hiện khi có người thực sự cầm máy đi đo.
Với việc khảo sát ban đầu này, một máy đếm hạt di động có thể mang đi theo nhiều điểm là công cụ phù hợp; máy đếm hạt di động PMS Lasair Pro 310 thuộc nhóm này và cho phép lập bản đồ nồng độ theo vị trí trước khi quyết định đặt điểm giám sát cố định ở đâu.
Người vận hành là nhân viên lâm sàng, không phải nhân viên chất lượng
Đặc điểm thứ ba ít được nói tới nhưng lại quyết định hệ thống nào sống được trong thực tế.
Ở nhà máy, có người mà công việc chính là bảo đảm chất lượng. Người đó đo, ghi, xem xét và ký. Ở một phòng khám hay một labo nhỏ, không có vị trí ấy. Người sẽ vận hành hệ thống giám sát là kỹ thuật viên phục hình hoặc điều dưỡng — những người có chuyên môn chính nằm ở chỗ khác, và có lịch làm việc bị chi phối bởi bệnh nhân chứ không bởi lịch đo.
Điều này đặt ra một ràng buộc thiết kế cứng: mọi thao tác mà hệ thống giám sát đòi hỏi ở con người đều là một điểm hỏng. Không phải vì nhân viên thiếu ý thức, mà vì khi một ca lâm sàng kéo dài hơn dự kiến, việc bị bỏ qua sẽ luôn là việc không liên quan trực tiếp tới bệnh nhân đang ngồi đó.
Hệ quả là ở quy mô này, cán cân giữa thiết bị di động và cảm biến cố định nghiêng hẳn về phía cố định — nghiêng mạnh hơn so với ở nhà máy, nơi có nhân sự chuyên trách để bù đắp. Máy di động vẫn cần cho khảo sát ban đầu và cho việc điều tra khi có bất thường, nhưng dòng bằng chứng thường nhật nên đến từ thiết bị chạy không cần ai nhớ tới nó.
Ràng buộc thứ hai là hạ tầng. Một phòng khám đang hoạt động hiếm khi có trần kỹ thuật, hộp kỹ thuật hay đường ống dự phòng, và việc đục tường để kéo dây trong một cơ sở y tế đang vận hành là chuyện không đơn giản. Điều này làm cảm biến truyền dữ liệu không dây trở nên thực dụng hơn hẳn ở quy mô này — cảm biến đếm hạt PMS IsoAir Pro-Plus là cấu hình dựng cho tình huống thiết bị phải gắn ở nơi khó kéo hạ tầng.
Khi cần theo dõi đồng thời cả hai vùng — vùng gia công và vùng hoàn thiện — mà không muốn nhân đôi số cảm biến, một thiết bị đa tạp lấy mẫu luân phiên theo nhiều đường ống là lựa chọn gọn hơn về chi phí và về không gian; thiết bị đa tạp PMS ParticleSeeker hoạt động theo nguyên lý đó. Đổi lại, cần chấp nhận rằng các điểm đo không được đọc cùng lúc, và độ dài đường ống trở thành một thông số phải khai báo và giữ cố định.
Phần lưu trữ cũng không nên xem nhẹ. Nếu dữ liệu môi trường là dòng bằng chứng chính, thì nó phải sống lâu hơn chiếc máy tính để bàn ở quầy lễ tân và phải trích xuất được theo khoảng thời gian tương ứng với một ca cụ thể khi có yêu cầu tra cứu — đó là chức năng của phần mềm giám sát môi trường PMS Facility Net và các công cụ cùng nhóm.
Bốn quyết định khác với một nhà máy
| Quyết định | Ở nhà máy | Ở cơ sở chế tác tại chỗ |
|---|---|---|
| Vai trò của dữ liệu hạt | Một trong nhiều dòng bằng chứng, bổ trợ cho hồ sơ lô | Dòng bằng chứng chính về điều kiện sản xuất, vì hồ sơ lô chỉ có một dòng |
| Di động hay cố định | Cân bằng, có nhân sự chuyên trách vận hành máy di động | Nghiêng về cố định và tự động, vì mọi thao tác thủ công là một điểm hỏng |
| Phân tách vùng sinh bụi | Bằng tường, khoảng cách và cấp áp suất | Bằng thu bụi tại nguồn và hướng luồng khí, phải xác minh bằng phép đo |
| Đơn vị để lập luận | Lô: nhiều đơn vị, có phương sai, suy ra được trạng thái quá trình | Chuỗi ca theo thời gian: quần thể duy nhất còn đủ lớn để nói được điều gì |
Năm điều hay bị hiểu ngược ở quy mô nhỏ
- “Máy phay có buồng kín và hệ hút riêng nên bụi không ra ngoài.” Buồng kín làm giảm phát tán chứ không triệt tiêu. Thời điểm phát tán lớn nhất thường không phải lúc máy đang chạy mà là lúc mở buồng để lấy vật thể và lúc thay bình thu bụi — hai thao tác gần như luôn nằm ngoài phạm vi đánh giá.
- “Phòng đã lắp máy lọc không khí nên không cần đo.” Thiết bị lọc di động cải thiện nồng độ trung bình của cả phòng, nhưng vấn đề ở đây mang tính cục bộ và theo thời điểm: nồng độ tại đúng vị trí vật thể hở, trong đúng khoảng thời gian nó hở. Trung bình toàn phòng có thể rất tốt trong khi đúng điểm đó thì không.
- “Cỡ lô bằng một nên rủi ro nhỏ.” Ngược chiều nhau. Cỡ lô nhỏ làm hậu quả của một sự cố không lan rộng, nhưng cũng đồng thời xoá mất mọi cơ chế phát hiện dựa trên lô. Rủi ro không biến mất, nó chỉ trở nên khó nhìn thấy hơn.
- “Đo mỗi tháng một lần là đủ để chứng minh.” Một phép đo hàng tháng chứng minh cho khoảnh khắc thực hiện phép đo. Nó không nói gì về hai mươi ca đã chế tác giữa hai lần đo — mà chính hai mươi ca đó mới là thứ đã tới tay bệnh nhân.
- “Cứ áp thẳng mô hình của nhà máy thiết bị y tế là an toàn.” Áp thẳng thường dẫn tới một hệ thống quá nặng so với nhân lực hiện có, và hệ thống quá nặng thì bị bỏ dở sau vài tháng. Một hệ thống nhỏ hơn nhưng chạy liên tục tạo ra nhiều bằng chứng hơn một hệ thống đầy đủ đã ngừng hoạt động.
Đang cân nhắc mức giám sát phù hợp cho một labo hoặc khu chế tác tại chỗ?
Techmaster là nhà phân phối uỷ quyền thiết bị đếm hạt Particle Measuring Systems tại Việt Nam, kèm năng lực hiệu chuẩn theo ISO/IEC 17025. Chúng tôi hỗ trợ khảo sát hiện trạng luồng khí, chọn giữa cấu hình di động và cảm biến cố định, và xác định số điểm đo tối thiểu cho không gian nhỏ.
Câu hỏi thường gặp
Phòng khám nha khoa có bắt buộc phải có phòng sạch không?
Với công việc phục hình thường quy thì không. Tuyến kiểm soát chính ở đó là khử khuẩn và vô khuẩn dụng cụ theo thực hành nha khoa, chứ không phải kiểm soát hạt trong không khí. Yêu cầu về môi trường chỉ trở nên thích đáng khi vật thể được chế tác sẽ đi vào trường vô khuẩn hoặc tiếp xúc mô dưới niêm mạc, khi cơ sở có xử lý vật liệu ghép, hoặc khi cơ sở nhận gia công cho khách hàng thuộc lĩnh vực thiết bị y tế và thừa kế yêu cầu từ chuỗi cung ứng phía trên.
Vì sao không kiểm tra kỹ từng sản phẩm thay vì phải đo môi trường?
Vì hai việc trả lời hai câu hỏi khác nhau. Kiểm tra sản phẩm cho biết đơn vị đó đạt hay không đạt. Nó không cho biết quá trình tạo ra đơn vị đó đang nằm trong tầm kiểm soát hay đang trôi, bởi một mẫu duy nhất không có phương sai và do đó không mang thông tin về quá trình. Thêm nữa, phần lớn phép thử liên quan tới vô trùng là phép thử phá huỷ, nên áp lên một lô một đơn vị sẽ tiêu huỷ đúng vật thể mà bệnh nhân cần.
Đặt mấy điểm đo cho một khu chế tác chỉ có một phòng?
Tối thiểu là hai, và hai điểm ấy nên nằm ở hai vùng đối nghịch: một tại vị trí vật thể phơi ra khi hoàn thiện và đóng gói, một ở phía vùng gia công. Điểm thứ hai hay bị cắt vì lý do ngân sách, nhưng chính nó cho phép phân biệt một sự kiện phát sinh từ máy gia công với một vấn đề chung của không khí cả phòng. Thiếu điểm đối chiếu này, mỗi lần số đếm dâng lên sẽ dẫn tới một cuộc điều tra không kết luận được.
Máy phay chạy ướt thì có bỏ được phần kiểm soát hạt không khí không?
Gia công ướt làm giảm đáng kể lượng bụi khô phát tán trong lúc cắt, nên nó thay đổi độ lớn của vấn đề. Nhưng nó không xoá được hai thời điểm phát tán chính là lúc mở buồng máy và lúc xử lý chất thải, đồng thời thêm vào một nhóm vấn đề khác liên quan tới sol khí từ chất lỏng làm mát và tới việc làm khô vật thể sau gia công. Kết luận chỉ nên rút ra sau khi đo tại chính cơ sở đó, không suy từ phương pháp gia công.
Cơ sở chưa có hệ thống nào thì bước đầu tiên là gì?
Bắt đầu bằng một đợt khảo sát bằng máy di động để lập bản đồ nồng độ theo vị trí và theo thời điểm trong ngày, bao gồm cả lúc máy gia công đang chạy và lúc mở buồng máy. Kết quả khảo sát này quyết định hai việc mà nếu quyết sai từ đầu thì rất tốn kém để sửa: đặt điểm giám sát cố định ở đâu, và cần can thiệp gì vào hướng luồng khí trước khi đầu tư thêm thiết bị.
Ghi chú về nguồn và giới hạn của bài viết
- Phép tính thời gian di chuyển của hạt dùng hai giả thiết minh hoạ do bài viết tự đặt ra và ghi rõ tại chỗ: vận tốc trôi dư 0,15 m/s và khoảng cách 4 m. Đây không phải số đo tại một cơ sở cụ thể, và vận tốc dư thực tế có thể khác nhiều lần cả về độ lớn lẫn về hướng.
- Bài viết không nêu cấp sạch bắt buộc cho bất kỳ loại hình cơ sở nha khoa nào, vì khung quản lý khác nhau giữa các quốc gia, thay đổi theo thời gian và phụ thuộc vào phân loại của chính vật thể được chế tác. Bài viết mô tả các điều kiện khiến yêu cầu môi trường trở nên thích đáng, không thay thế cho đánh giá pháp lý của cơ sở.
- Bài viết không trích số hiệu điều khoản của bất kỳ tiêu chuẩn, quy chuẩn hay hướng dẫn nào về thiết bị y tế và hành nghề nha khoa.
- Bài viết không nêu tên phòng khám, labo, khách hàng hay dự án nào, và không nêu số liệu thị trường.