
Một linh kiện được chế tạo trong phòng sạch ISO Class 6, kiểm tra đạt, rồi ra khỏi phòng sạch. Từ giây phút đó tới lúc nó được hàn lên bảng mạch ở nhà máy khách hàng, nó nằm trong túi, trong thùng, trong kho và trên xe — nhiều tuần, đôi khi nhiều tháng. Chặng đó không có bảng phân cấp sạch nào phủ, nhưng nó có hệ tiêu chuẩn riêng, có đơn vị riêng, và có một cái đồng hồ đếm ngược mà rất nhiều nhà máy Việt Nam chưa từng nhìn tới. Bài viết này dựng lại chặng ấy: bao bì được quy định thế nào, vì sao phải hai lớp túi, và chỗ nào phép đếm hạt còn có việc để làm.
- Ranh giới của phòng sạch không nằm ở bức tường
- Bao bì sạch có cấp độ — và mỗi cấp có hai thang
- Vì sao phải hai lớp túi
- Túi chống tĩnh điện là họ khác, không thay thế được túi sạch
- Đồng hồ thứ ba: độ nhạy ẩm và thời gian phơi
- Mốc 30 °C và 60 % RH gặp khí hậu nhiệt đới
- Ba chỗ phép đếm hạt có việc — và hai chỗ nó không giúp được
- Danh mục kiểm cho một chặng bàn giao
- Câu hỏi thường gặp
Ranh giới của phòng sạch không nằm ở bức tường
Trong phần lớn tài liệu về kiểm soát nhiễm bẩn, phạm vi kết thúc ở cửa phòng sạch. Đó là ranh giới của tiêu chuẩn, không phải ranh giới của sản phẩm.
Sản phẩm đi tiếp. Nó qua bàn đóng gói, qua kho thành phẩm, lên xe, có thể qua cảng, nằm trong container, rồi vào kho của khách hàng, rồi mới lên dây chuyền. Trên toàn bộ quãng đó, thứ duy nhất ngăn cách bề mặt linh kiện với môi trường là lớp bao bì — và bao bì cũng là một sản phẩm kỹ thuật có tiêu chuẩn của riêng nó.
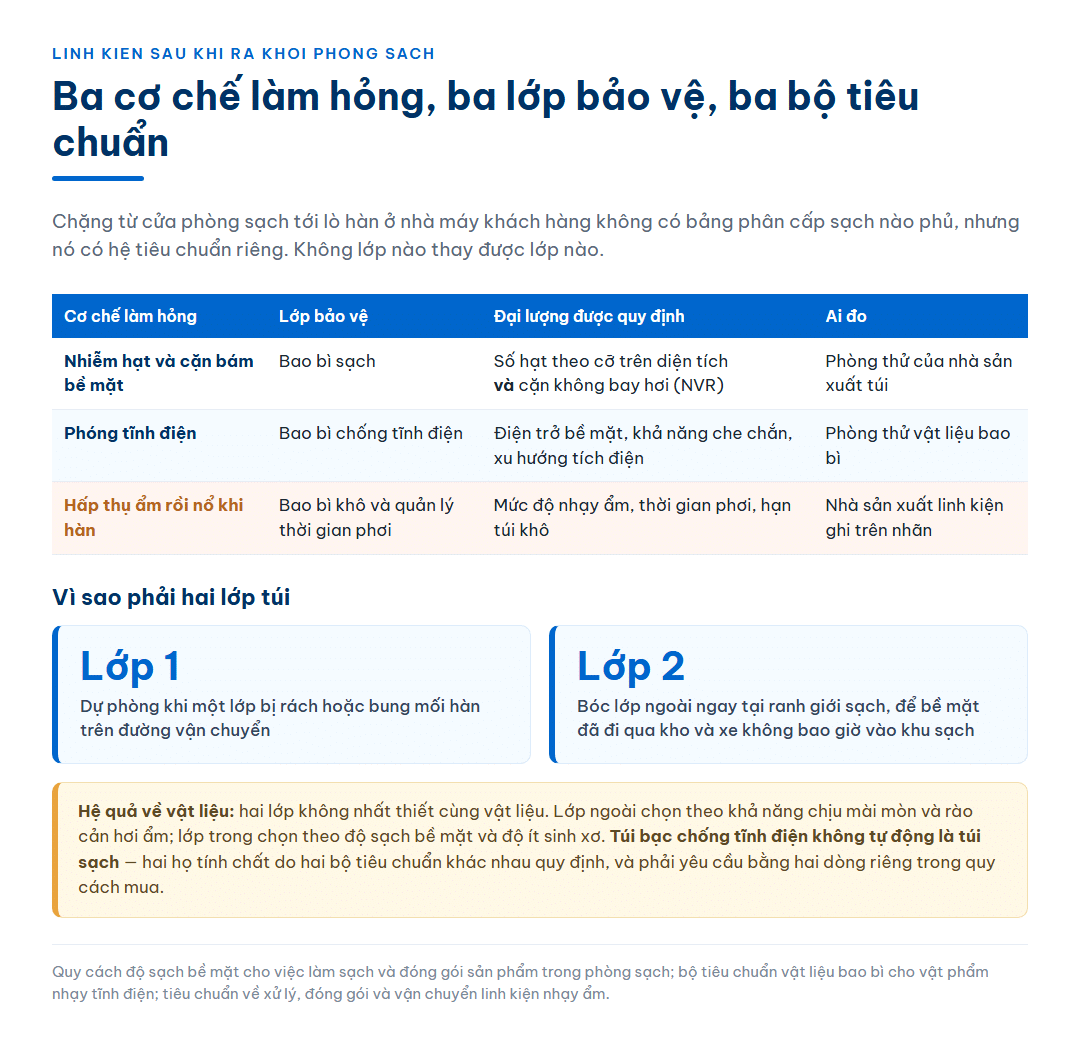
Có ba cơ chế làm hỏng linh kiện trên chặng này, và ba cơ chế ấy cần ba lớp bảo vệ khác nhau:
- Nhiễm hạt và cặn — bụi, xơ, mảnh vật liệu bám lên bề mặt, kể cả bề mặt mối hàn.
- Phóng tĩnh điện — hỏng tức thời hoặc hỏng tiềm ẩn ở linh kiện bán dẫn.
- Hấp thụ ẩm — ẩm ngấm vào vỏ nhựa, tới lúc hàn nóng thì hoá hơi và phá vỡ cấu trúc.
Không lớp nào thay được lớp nào. Đó là điểm mấu chốt của cả bài viết này.
Bao bì sạch có cấp độ — và mỗi cấp có hai thang
Bộ tiêu chuẩn được ngành dùng rộng rãi cho phần này là quy cách quá trình về độ sạch bề mặt cho việc làm sạch và đóng gói sản phẩm trong phòng sạch — áp dụng sau khi chế tạo và trước khi lắp ráp. Điểm đáng chú ý nhất về cấu trúc của nó: mỗi mức được định nghĩa trên hai thang song song, chứ không phải một.
| Thang | Đo cái gì | Thiết bị đo tương ứng |
|---|---|---|
| Hạt (particulate) | Số hạt theo cỡ trên một đơn vị diện tích bề mặt | Kính hiển vi, đếm hạt bề mặt, phương pháp lấy mẫu bề mặt |
| Cặn không bay hơi (NVR) | Khối lượng cặn còn lại sau khi dung môi bay hơi, trên một đơn vị diện tích | Phân tích trọng lượng sau chiết bằng dung môi |
Hai thang này độc lập nhau. Một bề mặt có thể đạt mức hạt rất chặt mà vẫn trượt ở NVR — điển hình là bề mặt vừa được lau bằng dung môi để lại màng mỏng, hoặc bề mặt tiếp xúc với vật liệu bao bì có chất hoá dẻo bay ra rồi ngưng đọng lại.
Túi phòng sạch thương mại thường được công bố ở một mức cụ thể theo quy cách này — trong tài liệu của nhiều nhà sản xuất túi, mức phổ biến là Level 100, với tuỳ chọn chứng nhận ở mức chặt hơn cho khách hàng có yêu cầu cao hơn. Điều đó có nghĩa: túi có thông số kỹ thuật, và thông số ấy có thể yêu cầu bằng văn bản khi mua. Rất nhiều đơn hàng bao bì tại Việt Nam đặt theo kích thước và độ dày mà không đặt theo mức độ sạch.
Cần phân biệt rõ với bộ tiêu chuẩn phòng sạch: bộ ấy có các phần riêng về độ sạch bề mặt theo hạt và theo hoá chất, dùng để mô tả bề mặt bên trong phòng sạch. Quy cách đang bàn ở đây là quy cách quá trình: nó nói về việc làm sạch và đóng gói một sản phẩm để sản phẩm ấy giữ được trạng thái sạch sau khi rời phòng. Hai hệ bổ sung nhau chứ không thay nhau.

Vì sao phải hai lớp túi
Thực hành đóng hai lớp túi cho linh kiện đã làm sạch không phải chuyện cẩn thận thừa. Nó phục vụ hai mục đích tách biệt, và mục đích thứ hai là mục đích thường bị bỏ sót.
Mục đích một — dự phòng. Nếu một lớp túi bị rách, thủng hoặc bung mối hàn trên đường vận chuyển, lớp còn lại vẫn giữ được sản phẩm. Đây là lý do trực giác và ai cũng hiểu.
Mục đích hai — vượt qua ranh giới sạch mà không mang bụi vào. Bề mặt ngoài của lớp túi ngoài đã đi qua kho, xe tải, sàn nhà, tay người bốc dỡ. Nó bẩn, và nó phải bẩn — đó là việc của nó. Thiết kế hai lớp cho phép bóc lớp ngoài ngay tại ranh giới, ở phòng đệm hoặc airlock, rồi mới đưa lớp trong vào khu sạch. Nhờ vậy khu sạch không bao giờ tiếp xúc với bề mặt đã đi qua chuỗi logistics.
Hệ quả về vật liệu rất cụ thể: hai lớp không nhất thiết cùng vật liệu. Lớp ngoài được chọn theo khả năng chịu mài mòn, chống rách và chống ẩm; lớp trong được chọn theo độ sạch bề mặt và độ ít sinh xơ. Một số quy cách mua hàng trong ngành hàng không vũ trụ ghi thẳng cả hai yêu cầu vào cùng một dòng: vật liệu túi phải đạt mức độ sạch theo quy cách bề mặt và đạt lớp rào cản hơi ẩm theo một quy cách quân sự riêng.
Một quy trình bóc túi đúng cần được viết ra và đào tạo, vì nó là thao tác dễ làm sai nhất trong cả chuỗi: bóc lớp ngoài ở đâu, đặt tạm ở đâu, ai cầm, và túi ngoài đi đâu sau đó. Làm sai thao tác này là mang nguyên phần bụi mà hai lớp túi được thiết kế để chặn vào thẳng khu sạch.
Túi chống tĩnh điện là họ khác, không thay thế được túi sạch
Đây là chỗ nhầm lẫn phổ biến nhất ở lớp nhà cung cấp nội địa: coi túi bạc chống tĩnh điện là “túi sạch”.
Bộ tiêu chuẩn về vật liệu bao bì cho vật phẩm nhạy tĩnh điện quy định các tính chất mà vật liệu bao bì phải có để bảo vệ vật phẩm khỏi phóng tĩnh điện, cùng phương pháp thử tương ứng. Nó nói về điện trở bề mặt, khả năng che chắn, và xu hướng tích điện khi ma sát — chứ không nói về số hạt trên bề mặt túi hay về cặn không bay hơi.
Về cấu tạo, một túi che chắn tĩnh điện điển hình được tạo ra bằng cách thêm lớp dẫn điện lên nền polyetylen ít tích điện. Lớp dẫn điện ấy giải quyết bài toán điện, nhưng không tự động giải quyết bài toán hạt.
Kết luận thực dụng: với linh kiện vừa nhạy tĩnh điện vừa nhạy nhiễm bẩn, phải yêu cầu cả hai họ tính chất trên cùng một đơn hàng, bằng hai dòng riêng trong quy cách mua. Có vật liệu đáp ứng được cả hai; nhưng nếu không viết ra thì không có cơ sở để đòi.
Quan hệ giữa chương trình chống tĩnh điện và chương trình kiểm soát nhiễm bẩn — bao gồm cả bốn chỗ hai chương trình mâu thuẫn nhau — đã được bàn riêng ở bài về ESD trong nhà máy PCBA/SMT, nên không nhắc lại ở đây.
Đồng hồ thứ ba: độ nhạy ẩm và thời gian phơi
Hai lớp trên nói về bề mặt. Lớp thứ ba nói về thứ đi vào bên trong vật liệu, và nó vận hành theo một logic hoàn toàn khác: logic đồng hồ đếm ngược.
Linh kiện dán bề mặt có vỏ nhựa hút ẩm từ không khí. Khi linh kiện đi qua lò hàn đối lưu, nhiệt độ vọt lên vài trăm độ trong vài chục giây; lượng ẩm đã ngấm hoá hơi gần như tức thời và giãn nở. Hệ quả là nứt vỏ, bong tách lớp, hoặc phồng rộp — hiện tượng ngành gọi bằng cái tên rất hình ảnh là “nổ bỏng ngô”.
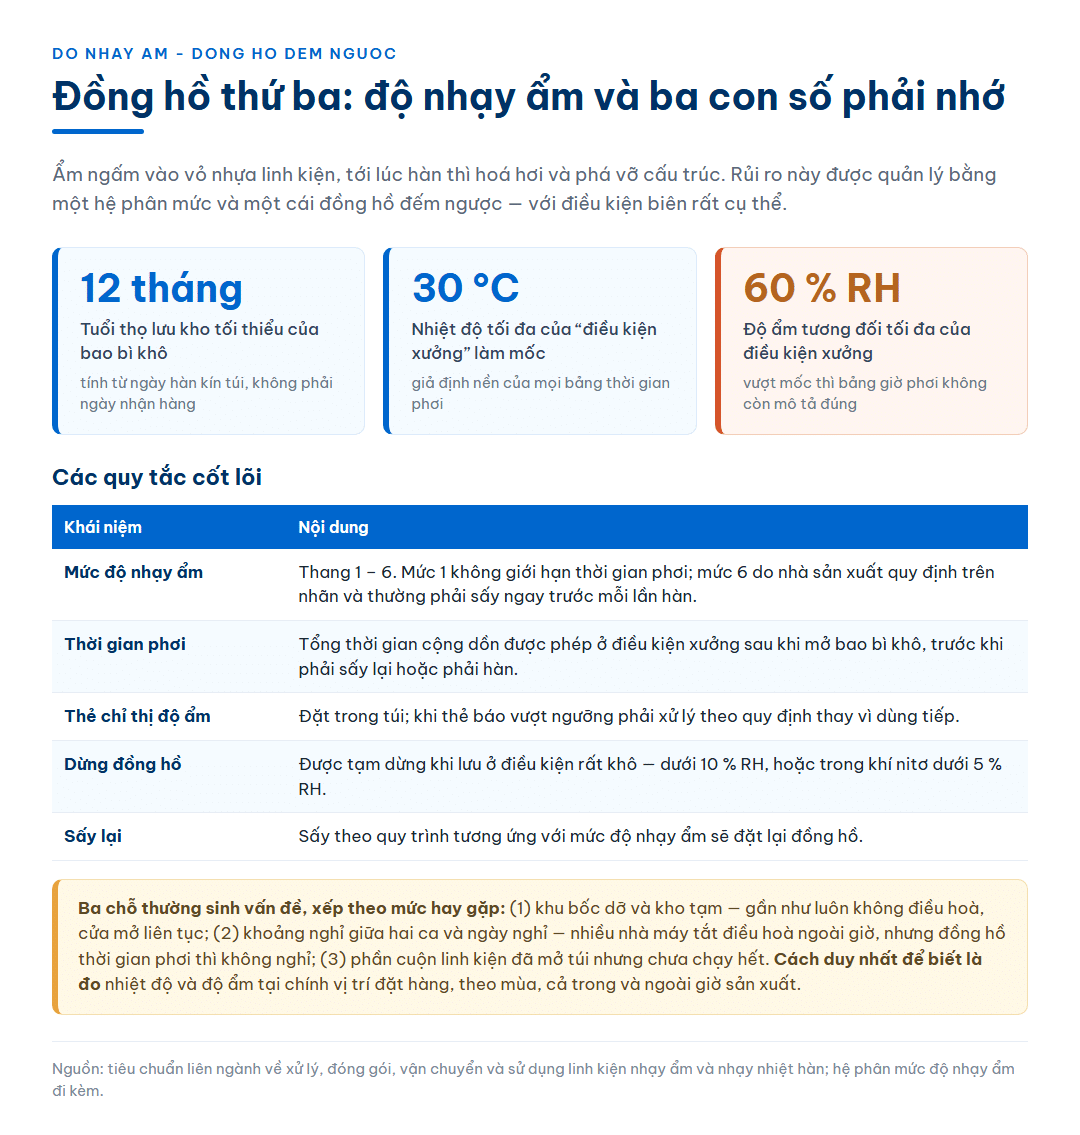
Để quản lý rủi ro này, ngành dùng một hệ phân mức độ nhạy ẩm từ 1 đến 6, và một tiêu chuẩn riêng về xử lý, đóng gói, vận chuyển và sử dụng linh kiện nhạy ẩm. Các quy tắc cốt lõi:
| Khái niệm | Nội dung |
|---|---|
| Mức độ nhạy ẩm | Thang 1–6. Mức 1 không giới hạn thời gian phơi; mức 6 do nhà sản xuất quy định trên nhãn và thường phải sấy ngay trước mỗi lần hàn. |
| Thời gian phơi | Tổng thời gian cộng dồn mà linh kiện được phép ở trong điều kiện xưởng sau khi mở bao bì khô, trước khi phải sấy lại hoặc phải hàn. |
| Điều kiện xưởng làm mốc | ≤ 30 °C và ≤ 60 % độ ẩm tương đối. |
| Bao bì khô | Quy trình đóng gói khô cho tuổi thọ lưu kho tối thiểu 12 tháng kể từ ngày hàn kín túi. |
| Thẻ chỉ thị độ ẩm | Đặt trong túi; khi thẻ báo vượt ngưỡng, phải xử lý theo quy định thay vì dùng tiếp. |
| Dừng đồng hồ | Đồng hồ thời gian phơi được tạm dừng khi linh kiện được lưu ở điều kiện rất khô — dưới 10 % RH, hoặc trong khí nitơ dưới 5 % RH. |
| Sấy lại | Khi thời gian phơi hết hoặc thẻ chỉ thị báo vượt, việc sấy theo quy trình sẽ đặt lại đồng hồ. |
Ba con số đáng nhớ trong bảng này là 12 tháng, 30 °C và 60 % RH. Chúng biến một chuyện tưởng là hậu cần thành một chuyện có tính kỹ thuật: hạn dùng của bao bì khô là một thông số kỹ thuật, và điều kiện kho là điều kiện biên của thông số ấy.
Mốc 30 °C và 60 % RH gặp khí hậu nhiệt đới
Đây là chỗ mà một tiêu chuẩn viết cho môi trường công nghiệp ôn hoà gặp thực tế của một nhà máy đặt tại vùng khí hậu nhiệt đới gió mùa.
Mốc “điều kiện xưởng” ≤ 30 °C và ≤ 60 % RH không phải mục tiêu để phấn đấu — nó là giả định nền mà toàn bộ bảng thời gian phơi được tính trên đó. Nếu điều kiện thực tế nằm trên mốc đó, thì con số giờ phơi in trên nhãn của nhà cung cấp không còn mô tả đúng tình huống của nhà máy nhận hàng.
Cần nói thẳng một điều để tránh suy đoán: bài viết này không khẳng định kho của bạn vượt ngưỡng. Điều nó khẳng định là ngưỡng ấy tồn tại, rằng nó là điều kiện biên chứ không phải khuyến nghị, và rằng cách duy nhất để biết là đo — đo nhiệt độ và độ ẩm ở chính vị trí đặt hàng, theo mùa, cả ban ngày lẫn ban đêm, cả lúc có điều hoà lẫn lúc mất điện.
Ba tình huống thường sinh vấn đề, xếp theo mức hay gặp:
- Khu vực bốc dỡ và kho tạm. Đây gần như luôn là khu vực không điều hoà, cửa mở liên tục, và là nơi hàng nằm lâu nhất mà không ai theo dõi điều kiện.
- Khoảng nghỉ giữa hai ca và ngày nghỉ. Nhiều nhà máy tắt điều hoà ngoài giờ sản xuất. Đồng hồ thời gian phơi thì không nghỉ.
- Bán thành phẩm đã mở túi nhưng chưa chạy hết. Phần còn lại của một cuộn linh kiện đã mở là đối tượng dễ bị quên nhất trong cả nhà máy.
Giải pháp không phải điều hoà toàn bộ kho. Giải pháp thông thường là tủ lưu trữ khô có kiểm soát độ ẩm cho phần linh kiện nhạy ẩm, cộng với một quy tắc rõ ràng về việc phần cuộn dở đi đâu khi hết ca.

Ba chỗ phép đếm hạt có việc — và hai chỗ nó không giúp được
Đến đây phải nói rõ ranh giới, vì đây là bài về một chặng mà máy đếm hạt không phải nhân vật chính.
Hai chỗ máy đếm hạt không giúp được: nó không đo cặn không bay hơi, và nó không đo độ ẩm đã ngấm vào vỏ linh kiện. Hai đại lượng ấy thuộc về phân tích trọng lượng và về thiết bị đo ẩm, không thuộc về quang học tán xạ. Bất kỳ ai chào bán máy đếm hạt như một giải pháp cho hai bài toán đó đều đang bán sai.
Ba chỗ nó thực sự có việc:
Một — bàn đóng gói. Đây là nơi sản phẩm phơi ra lần cuối trước khi được niêm phong, và nó gần như luôn nằm ở rìa khu sạch — chỗ điều kiện kém nhất trong toàn khu. Một phép đo ngay tại độ cao mặt bàn, trong lúc thao tác đóng gói đang diễn ra, thường cho kết quả khác hẳn phép đo phân loại phòng làm ở trạng thái nghỉ. Máy xách tay như PMS Lasair III 110 phù hợp cho khảo sát kiểu này vì nó với được tới dải cỡ nhỏ và di chuyển được theo thao tác.
Hai — điểm bóc túi ngoài. Thao tác bóc lớp túi ngoài ở phòng đệm là một sự kiện phát hạt: màng nhựa tách ra sinh hạt và sinh tĩnh điện cùng lúc. Đo trong lúc thao tác, so với nền, cho biết phòng đệm có đủ khả năng hồi phục giữa hai lô hay không. Với vị trí cần theo dõi lặp lại nhiều lần trong ngày, một thiết bị đặt cố định tại chỗ và đọc từ xa như PMS IsoAir Pro Plus tiện hơn là mang máy xách tay ra vào.
Ba — khu lưu trữ khô và tủ chống ẩm. Một tủ khô giữ độ ẩm rất thấp nhưng không tự động sạch. Nếu khí cấp cho tủ hoặc cho phòng khô đi qua một hệ lọc đã đến hạn, linh kiện đang được bảo vệ khỏi ẩm lại đang bị phơi ra bụi. Đây là kiểu lỗi im lặng vì hai chương trình do hai bộ phận khác nhau quản.
Còn một lớp thứ tư đáng nhắc, dù nó không phải phép đếm hạt: ô nhiễm phân tử từ chính vật liệu bao bì. Chất hoá dẻo và chất chống dính trong màng nhựa có thể bay ra rồi ngưng đọng lên bề mặt linh kiện trong nhiều tháng lưu kho — đây chính là nửa NVR của thang độ sạch bề mặt, nhìn từ góc khác. Với sản phẩm nhạy — bề mặt quang học, mặt tiếp xúc điện, bề mặt sẽ được hàn — lớp dữ liệu này đo bằng thiết bị giám sát ô nhiễm phân tử như PMS AirSentry II Mapping System, chứ không đo bằng máy đếm hạt.
Danh mục kiểm cho một chặng bàn giao
Gói lại thành danh mục dùng được ngay, cho cả bên giao lẫn bên nhận:
| # | Hạng mục | Bằng chứng cần có |
|---|---|---|
| 1 | Mức độ sạch của vật liệu túi | Công bố của nhà sản xuất túi theo quy cách độ sạch bề mặt, ghi rõ cả thang hạt và thang NVR |
| 2 | Tính chất chống tĩnh điện của túi | Công bố theo bộ tiêu chuẩn vật liệu bao bì chống tĩnh điện — dòng riêng, không gộp với mục 1 |
| 3 | Cấu hình hai lớp | Quy định vật liệu lớp trong và lớp ngoài; quy trình bóc lớp ngoài tại ranh giới |
| 4 | Mức độ nhạy ẩm của từng mã linh kiện | Nhãn của nhà sản xuất linh kiện; danh sách mã theo mức |
| 5 | Ngày hàn kín túi khô | In trên nhãn; đối chiếu với hạn lưu kho danh nghĩa |
| 6 | Thẻ chỉ thị độ ẩm | Ảnh chụp thẻ tại thời điểm mở, lưu vào hồ sơ nhận hàng |
| 7 | Điều kiện kho thực tế | Dữ liệu nhiệt độ và độ ẩm ghi liên tục tại vị trí đặt hàng, tối thiểu qua một chu kỳ mùa |
| 8 | Điều kiện tại bàn đóng gói | Số đếm hạt đo trong lúc thao tác, không phải ở trạng thái nghỉ |
| 9 | Quy tắc cho cuộn linh kiện đã mở | Văn bản: đi đâu khi hết ca, ai ghi thời gian phơi cộng dồn |
| 10 | Quy trình sấy lại | Điều kiện sấy theo mức độ nhạy ẩm, và cách ghi nhận việc đặt lại đồng hồ |
Mười dòng này không đòi thiết bị đắt tiền. Bảy trong số mười dòng chỉ đòi giấy tờ và kỷ luật. Nhưng chúng là phần mà một khách hàng lớn sẽ hỏi khi đánh giá nhà cung cấp, và là phần mà lớp nhà cung ứng nội địa hay thiếu nhất — không phải vì khó, mà vì chưa ai nói rằng chặng sau cửa phòng sạch cũng có tiêu chuẩn.
Câu hỏi thường gặp
Túi bạc chống tĩnh điện có phải là túi phòng sạch không?
Không nhất thiết. Hai họ tính chất được quy định bởi hai bộ tiêu chuẩn khác nhau: một bộ nói về điện trở bề mặt và khả năng che chắn phóng tĩnh điện, một bộ nói về số hạt và cặn không bay hơi trên bề mặt vật liệu. Có sản phẩm đáp ứng cả hai, nhưng phải yêu cầu bằng hai dòng riêng trong quy cách mua thì mới có cơ sở để kiểm và để khiếu nại.
Vì sao phải bóc lớp túi ngoài ở phòng đệm mà không bóc luôn trong phòng sạch?
Vì mặt ngoài của lớp túi ngoài đã đi qua kho, xe và tay người bốc dỡ. Bóc nó bên trong khu sạch nghĩa là mang toàn bộ phần bụi ấy vào đúng nơi mà cả hệ thống đang cố giữ sạch. Thiết kế hai lớp tồn tại chính là để thao tác bóc diễn ra ở ranh giới.
Hạn 12 tháng của bao bì khô tính từ lúc nào, và hết hạn thì bỏ hàng đi à?
Tính từ ngày hàn kín túi, không phải ngày nhận hàng — nên hàng nằm lâu ở kho trung gian sẽ tới tay bạn với phần hạn đã bị tiêu bớt. Hết hạn không có nghĩa phải bỏ. Quy trình thông thường là kiểm thẻ chỉ thị độ ẩm và xử lý theo quy định của tiêu chuẩn, thường là sấy lại theo điều kiện tương ứng với mức độ nhạy ẩm, rồi đóng gói khô lại.
Nhà máy nhỏ chưa có tủ chống ẩm thì bắt đầu từ đâu?
Bắt đầu bằng hai việc không tốn thiết bị đo đắt tiền: lập danh sách mã linh kiện theo mức độ nhạy ẩm, và ghi lại nhiệt độ cùng độ ẩm ở khu vực để hàng trong ít nhất một chu kỳ mùa. Hai dữ liệu ấy quyết định quy mô tủ khô cần mua và số mã thực sự cần quản lý — thường ít hơn nhiều so với toàn bộ danh mục.
Máy đếm hạt có kiểm được chất lượng túi không?
Không trực tiếp. Mức độ sạch của túi được xác định bằng phương pháp lấy mẫu bề mặt và phân tích, không bằng phép đếm hạt trong không khí. Chỗ máy đếm hạt có ích là môi trường xung quanh thao tác: bàn đóng gói, điểm bóc túi, khu lưu trữ. Nói cách khác, nó kiểm điều kiện mà bao bì phải làm việc trong đó, chứ không kiểm bản thân bao bì.
Cần đánh giá điều kiện thực tế ở bàn đóng gói và khu lưu trữ?
Techmaster Electronics là nhà phân phối uỷ quyền của Particle Measuring Systems tại Việt Nam, có phòng hiệu chuẩn theo ISO/IEC 17025. Liên hệ để được tư vấn bố trí phép đo tại chỗ thao tác, chọn thiết bị xách tay hay cố định, và ghép dữ liệu hạt với dữ liệu nhiệt ẩm của kho: techmaster.com.vn/lien-he


