Trong nhà máy kính áp tròng mềm, mỗi thấu kính được đúc giữa hai nửa khuôn nhựa chỉ dùng một lần rồi bỏ. Mặt trong của khuôn chính là mặt quang học của thấu kính. Vì vậy câu hỏi quan trọng nhất về hạt ở đây không phải “phòng sạch cỡ nào” mà là “nửa khuôn nằm hở bao lâu trước khi được rót monome”. Bài viết đi theo đường đi của một chiếc khuôn qua dây chuyền và đặt điểm đo theo đúng đường đó.
- Kính áp tròng đúc khuôn được làm ra sao
- Pegavision ở Thái Bình: quy mô của một nhà máy
- Mặt khuôn là mặt thấu kính
- Nửa khuôn nằm hở càng lâu, hạt rơi càng nhiều
- Nửa khô và nửa ướt của dây chuyền
- Lần theo chiếc khuôn để chọn điểm lấy mẫu
- Những thứ nằm ngoài tầm với của máy đếm hạt
- Câu hỏi thường gặp
Kính áp tròng đúc khuôn được làm ra sao
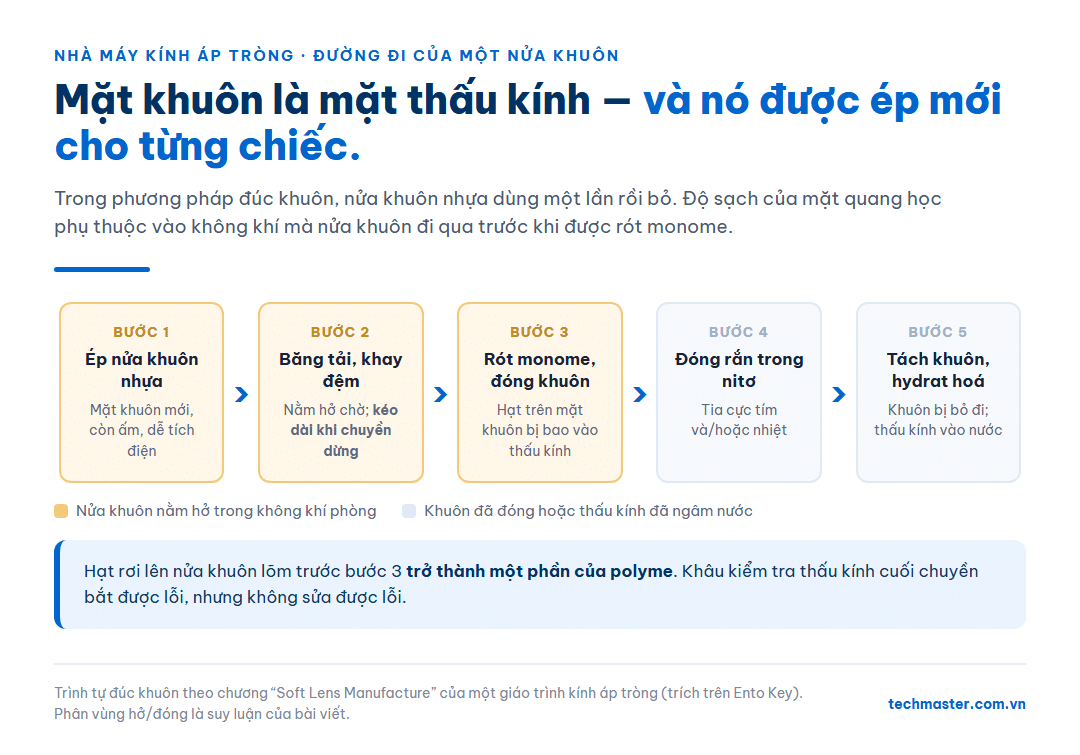
Nhiều dòng kính áp tròng mềm dùng một lần được làm bằng phương pháp đúc khuôn (cast moulding). Tài liệu giáo khoa về sản xuất kính mềm mô tả trình tự như sau. Một khuôn kim loại chính xác được ép vào polypropylen hoặc PVC nóng chảy để tạo ra các nửa khuôn nhựa, thường nhiều khuôn cùng lúc từ một bộ dụng cụ. Monome dạng lỏng được rót vào nửa khuôn lõm, nửa khuôn còn lại đóng lên, rồi hỗn hợp được đóng rắn bằng tia cực tím và/hoặc nhiệt trong môi trường khí nitơ hoặc môi trường nghèo ôxy tương tự. Sau khi đóng rắn, thấu kính được tách khỏi khuôn và khuôn bị bỏ đi. Thấu kính tiếp tục được hydrat hoá, kiểm tra, cho vào vỉ chứa dung dịch muối và tiệt trùng bằng nồi hấp.
Hồ sơ sáng chế về quy trình hydrat hoá mô tả thêm: ở bước này thấu kính được ngâm trong bể nước khử ion có một lượng nhỏ chất hoạt động bề mặt, để thuỷ phân chất pha loãng và chiết ra monome chưa phản ứng hết. Cùng tài liệu giáo khoa ghi rằng quá trình sản xuất được thực hiện trong môi trường có kiểm soát, thường ở mức “class 100-K” — tức Class 100.000 theo tiêu chuẩn FS 209E cũ của Mỹ, tương đương ISO Class 8 theo ISO 14644-1.
Pegavision ở Thái Bình: quy mô của một nhà máy
Việt Nam đang có một dự án kính áp tròng quy mô lớn. Theo báo Nhân Dân ngày 5/3/2024, Pegavision Corporation (Đài Loan, Trung Quốc) khởi công nhà máy Pegavision Việt Nam tại KCN Liên Hà Thái, Khu kinh tế Thái Bình, tổng vốn đầu tư 4.680 tỷ đồng (khoảng 200 triệu USD), trên khu đất 100.000 m². Công suất thiết kế là 600 triệu sản phẩm mỗi năm, dự kiến sử dụng khoảng 1.140 lao động. Pegavision thành lập năm 2009, chuyên nghiên cứu, sản xuất và tiếp thị kính áp tròng mềm.
Các nguồn công khai về dự án không nêu cấp sạch hay cách bố trí dây chuyền, và bài viết này không suy đoán về nhà máy đó. Con số 600 triệu sản phẩm mỗi năm chỉ dùng để hình dung quy mô: nếu chạy liên tục quanh năm, nó tương đương hơn một nghìn thấu kính mỗi phút, tức hơn hai nghìn nửa khuôn được ép ra mỗi phút. Ở sản lượng đó, một thay đổi nhỏ ở tỉ lệ loại do dị vật cũng nhân lên thành con số rất lớn.

Mặt khuôn là mặt thấu kính
Ở hầu hết các ngành, bề mặt sản phẩm được tạo ra một lần rồi được bảo vệ. Ở kính áp tròng đúc khuôn, bề mặt quang học được sao chép từ mặt khuôn — và mặt khuôn lại được tạo mới cho từng thấu kính. Điều đó dẫn tới hai hệ quả mà một chương trình đo hạt cần tính đến.
Thứ nhất, mặt khuôn không có lịch sử làm sạch. Một khuôn kim loại dùng lâu dài có thể được lau, kiểm tra, xác nhận. Một nửa khuôn nhựa vừa ép xong thì đi thẳng vào dây chuyền; độ sạch của nó phụ thuộc hoàn toàn vào không khí mà nó đi qua giữa máy ép và trạm rót.
Thứ hai, hạt rơi lên nửa khuôn lõm trước khi rót monome sẽ bị monome bao lấy, rồi bị đóng rắn cùng thấu kính. Nó không còn là hạt nằm trên bề mặt mà trở thành một phần của polyme. Đây là lý do khâu kiểm tra thấu kính 100 % ở cuối chuyền có thể bắt được lỗi, nhưng không thể sửa được lỗi.
Thêm một chi tiết: nửa khuôn polypropylen là vật liệu cách điện. Chi tiết nhựa vừa ra khỏi máy ép thường mang điện tích bề mặt, nên trong quãng đường chờ nó hút hạt về phía mình mạnh hơn một bề mặt kim loại nối đất.
Nửa khuôn nằm hở càng lâu, hạt rơi càng nhiều
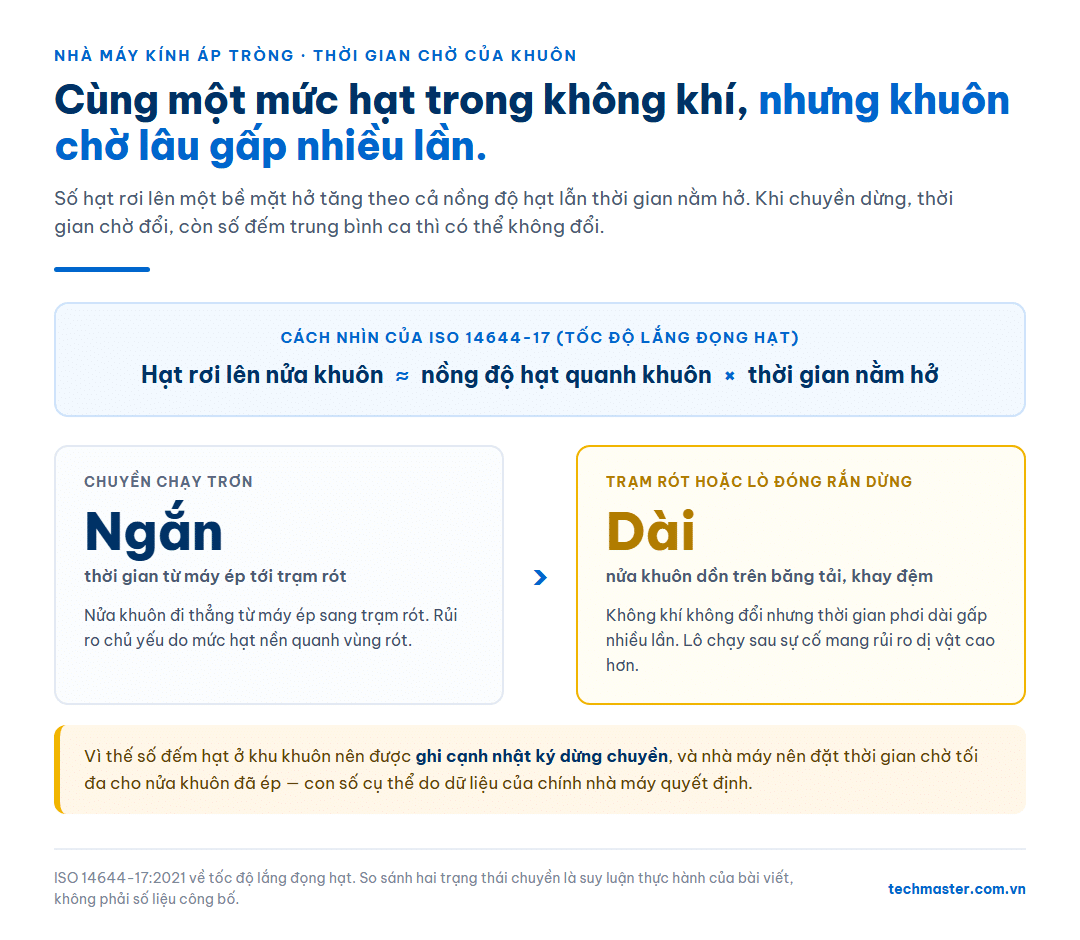
Số hạt rơi lên một bề mặt hở tăng theo hai thứ cùng lúc: nồng độ hạt trong không khí xung quanh và thời gian bề mặt đó nằm hở. ISO 14644-17 (ban hành năm 2021) được xây dựng riêng cho cách nhìn này — tốc độ lắng đọng hạt lên bề mặt — thay vì chỉ nồng độ hạt lơ lửng.
Trên dây chuyền kính áp tròng, thời gian hở của nửa khuôn không cố định. Khi chuyền chạy trơn, nửa khuôn đi từ máy ép tới trạm rót trong một quãng ngắn. Khi trạm rót hay lò đóng rắn dừng để xử lý sự cố, các nửa khuôn đã ép dồn lại trên băng tải hoặc trong khay đệm. Lúc đó cùng một mức hạt trong không khí nhưng thời gian phơi dài gấp nhiều lần.
Hệ quả thực hành: dữ liệu đếm hạt ở khu này nên được ghi cạnh nhật ký dừng chuyền. Một lô có tỉ lệ loại do dị vật cao bất thường, rơi đúng vào ca có dừng chuyền dài, là manh mối rõ hơn nhiều so với việc so số đếm trung bình của ca với giới hạn cấp phòng. Nhà máy cũng nên đặt quy tắc về thời gian chờ tối đa của nửa khuôn đã ép — con số cụ thể phải do dữ liệu của chính nhà máy quyết định.
Nửa khô và nửa ướt của dây chuyền
Dây chuyền kính áp tròng chia làm hai nửa rất khác nhau về bài toán hạt.
| Nửa dây chuyền | Công đoạn | Hạt đến từ đâu | Công cụ đo chính |
|---|---|---|---|
| Nửa khô | Ép khuôn, băng tải/khay đệm, rót monome, đóng khuôn, đóng rắn, tách khuôn | Không khí quanh nửa khuôn hở; khí nitơ cấp cho buồng đóng rắn | Máy đếm hạt trong không khí; phép đo hạt trong khí |
| Nửa ướt | Hydrat hoá, kiểm tra, rót dung dịch vào vỉ, hàn vỉ, tiệt trùng | Nước và dung dịch; không khí trên vỉ còn hở trước khi hàn | Kiểm soát chất lượng nước; đếm hạt và lấy mẫu vi sinh tại trạm rót vỉ |
Ở nửa khô, máy đếm hạt trong không khí là công cụ chính. Buồng đóng rắn dùng khí nitơ, nên nếu muốn đo hạt trong nguồn khí này, cần lưu ý máy đếm hạt được hiệu chuẩn trong không khí — bài đo hạt trong nitơ, argon và khí nén giải thích điều gì thay đổi khi đổi môi chất.
Ở nửa ướt, thấu kính nằm trong nước nên hạt trong không khí phòng ít ảnh hưởng trực tiếp hơn — trừ một điểm: trạm rót dung dịch và hàn vỉ, nơi thấu kính nằm trong vỉ còn hở mặt trên. Đây cũng là nơi hợp lý để lấy mẫu vi sinh không khí. Kính áp tròng được tiệt trùng cuối bằng nồi hấp, nên mục tiêu ở đây là giữ tải lượng vi sinh trước tiệt trùng thấp và ổn định, không phải chứng minh môi trường vô trùng. Máy lấy mẫu vi sinh cầm tay như MiniCapt Mobile (50/100 L/phút, đầu lấy mẫu 300 lỗ, vỏ chịu lau cồn) phù hợp cho kiểu lấy mẫu định kỳ tại trạm này.
Lần theo chiếc khuôn để chọn điểm lấy mẫu
Bảng dưới đây là đề xuất thực hành của bài viết, không phải yêu cầu của tiêu chuẩn nào. Ý tưởng là đi theo đúng đường một nửa khuôn đi qua, và đặt điểm đo ở nơi nó nằm hở lâu nhất.
| Vị trí | Kiểu đo | Vì sao |
|---|---|---|
| Đầu ra máy ép khuôn | Cảm biến cố định, ghi liên tục | Nửa khuôn vừa ép, còn ấm và tích điện |
| Băng tải hoặc khay đệm khuôn | Cảm biến cố định | Nơi thời gian chờ kéo dài khi chuyền dừng |
| Trạm rót monome và đóng khuôn | Cảm biến cố định sát vùng rót | Điểm cuối cùng trước khi hạt bị bao vào thấu kính |
| Nguồn khí nitơ vào buồng đóng rắn | Đo định kỳ theo phép đo hạt trong khí | Khí thổi trực tiếp lên khuôn đang đóng rắn |
| Trạm rót dung dịch và hàn vỉ | Đếm hạt khảo sát + lấy mẫu vi sinh định kỳ | Thấu kính nằm trong vỉ hở trước khi hàn |
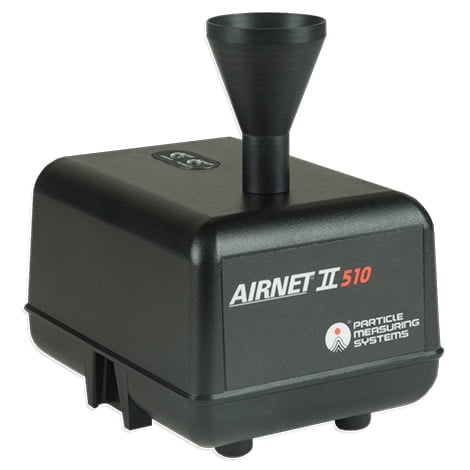
Ba vị trí đầu cần dữ liệu liên tục vì chúng phải khớp được với nhật ký dừng chuyền. Cảm biến từ xa như Airnet II 510-4 (bốn kênh 0,5 / 1,0 / 5,0 / 10,0 µm, 28,3 L/phút, cấp nguồn qua Ethernet, vỏ polycarbonate chịu hoá chất) gọn đủ để lắp sát trạm rót mà không chiếm chỗ của thiết bị công nghệ. Số điểm cho phép phân loại phòng thì vẫn theo kế hoạch lấy mẫu ISO 14644-1; hai việc này bổ sung cho nhau chứ không thay nhau.
Những thứ nằm ngoài tầm với của máy đếm hạt
Máy đếm hạt đo không khí quanh khuôn, không đo được hạt đã nằm trên mặt khuôn. Nó không phân biệt được hạt bụi với giọt monome bắn ra hay mảnh vụn nhựa từ khâu tách khuôn. Và nó không thay được khâu kiểm tra thấu kính 100 % — tuyến cuối cùng bắt dị vật trước khi sản phẩm tới tay người dùng. Việc của phép đếm hạt là cho nhà máy biết khi nào và ở đâu rủi ro tăng, để hành động trước khi tỉ lệ loại tăng theo.
Tiêu chuẩn hệ thống quản lý chất lượng thiết bị y tế cũng không cho sẵn đáp án: như bài ISO 13485 không ghi cấp sạch nào đã phân tích, nhà máy phải tự lập luận cấp sạch từ rủi ro của sản phẩm. Với kính áp tròng, rủi ro đó tập trung ở một khoảnh khắc rất hẹp: lúc nửa khuôn lõm còn hở, trước khi giọt monome đầu tiên chạm vào nó.
Kính áp tròng thường được sản xuất trong môi trường sạch mức nào?
Không có một con số áp chung cho mọi nhà máy. Tài liệu giáo khoa về sản xuất kính mềm ghi môi trường kiểm soát thường ở mức class 100-K theo FS 209E cũ, tương đương ISO Class 8. Cấp thực tế nên lập luận từ rủi ro sản phẩm và có thể chặt hơn ở vùng rót monome.
Nửa khuôn nhựa dùng xong có được tái sử dụng?
Với phương pháp đúc khuôn, nửa khuôn nhựa được ép từ khuôn kim loại chính xác và bị bỏ đi sau khi tách thấu kính. Vì vậy mỗi thấu kính có một cặp mặt khuôn mới, và độ sạch của mặt khuôn phụ thuộc vào không khí nó đi qua từ máy ép tới trạm rót.
Vì sao nên ghi số đếm hạt cạnh nhật ký dừng chuyền?
Vì số hạt rơi lên nửa khuôn hở tăng theo cả nồng độ hạt lẫn thời gian chờ. Khi chuyền dừng, nửa khuôn nằm chờ lâu hơn nhiều lần dù không khí không đổi, nên đối chiếu hai bộ dữ liệu này dễ tìm ra nguyên nhân hơn so với nhìn số trung bình ca.
Sản phẩm đã hấp tiệt trùng cuối, lấy mẫu vi sinh không khí còn để làm gì?
Có ích ở trạm rót dung dịch và hàn vỉ. Tiệt trùng bằng nồi hấp xử lý sản phẩm sau cùng, nhưng tải lượng vi sinh trước tiệt trùng vẫn cần thấp và ổn định. Lấy mẫu vi sinh định kỳ tại đây là một phần của việc theo dõi tải lượng đó.
Nitơ thổi vào buồng đóng rắn có cần kiểm tra hạt không?
Được, nhưng phải tính tới việc máy đếm hạt quang học được hiệu chuẩn trong không khí và nguồn khí thường có áp suất cao. Cần bộ lấy mẫu phù hợp và hiểu sai lệch khi đổi môi chất trước khi so số đo với giới hạn.
Ghi chú về nguồn và giới hạn của bài viết
- Pegavision Việt Nam: báo Nhân Dân, “Khởi công nhà máy sản xuất kính áp tròng, vốn đầu tư 200 triệu USD”, 5/3/2024 — KCN Liên Hà Thái (Thái Bình), 4.680 tỷ đồng, 100.000 m², 600 triệu sản phẩm/năm, khoảng 1.140 lao động, công ty thành lập năm 2009.
- Trình tự đúc khuôn (khuôn nhựa polypropylen hoặc PVC ép từ khuôn kim loại, dùng một lần; đóng rắn bằng tia cực tím và/hoặc nhiệt trong môi trường nitơ; hydrat hoá; vỉ chứa dung dịch muối; tiệt trùng bằng nồi hấp; môi trường kiểm soát “class 100-K”): chương “Soft Lens Manufacture” của một giáo trình kính áp tròng, trích trên Ento Key. Bài viết dẫn định tính.
- Bể hydrat hoá bằng nước khử ion có lượng nhỏ chất hoạt động bề mặt: hồ sơ sáng chế US5080839A về quy trình hydrat hoá kính áp tròng mềm.
- Tốc độ lắng đọng hạt: ISO 14644-17:2021. Tương đương class 100.000 (FS 209E) ≈ ISO Class 8 theo bảng đối chiếu thông dụng.
- Các nhận định về thời gian chờ của khuôn, tĩnh điện của nửa khuôn nhựa và bảng vị trí đo là suy luận và đề xuất thực hành của bài viết, không phải số liệu công bố hay yêu cầu tiêu chuẩn. Thông số thiết bị lấy từ trang sản phẩm trên techmaster.com.vn. Bài viết không nêu tên khách hàng hay dự án nào của Techmaster.