Một con tụ gốm nhiều lớp (MLCC) cỡ hạt gạo chứa hàng trăm lớp điện môi xếp chồng, mỗi lớp mỏng chưa tới một micromet. Ở độ dày đó, một hạt bụi không còn là vết bẩn trên bề mặt — nó to bằng chính lớp cách điện giữa hai bản cực. Bài viết giải thích vì sao nhà máy MLCC phải nghĩ về hạt theo số lớp chứ không chỉ theo cấp sạch của phòng, công đoạn nào cần đo, và lò nung ở cuối chuyền sửa được gì, không sửa được gì.
- Mười bước từ bột gốm tới cuộn chip
- Lớp điện môi đã mỏng tới đâu
- Số lớp nhân rủi ro: phép tính minh hoạ
- Tấm gốm xanh bóc khỏi màng mang
- Lò nung hơn nghìn độ có dọn được hạt không
- MLCC ở Việt Nam: quy mô đang tăng
- Phòng in và phòng xếp lớp: nơi cảm biến nên đứng
- Ba cách đọc số liệu dễ sai
- Câu hỏi thường gặp
Mười bước từ bột gốm tới cuộn chip
Murata, một trong những nhà sản xuất MLCC lớn nhất thế giới, mô tả quy trình theo mười bước. Bột gốm điện môi được trộn với dung môi và chất kết dính thành hồ gốm (slurry). Hồ được tráng thành màng mỏng trên một tấm màng mang bằng polyme rồi sấy khô — lớp màng gốm chưa nung này gọi là tấm gốm xanh (green sheet). Điện cực trong bằng hồ niken được in lên tấm gốm xanh. Các tấm đã in được xếp chồng lên nhau, ép thành khối, cắt thành từng chip, rồi nung ở 1.000–1.300 °C để gốm và điện cực kết thành một khối. Sau đó chip được phủ điện cực ngoài bằng hồ đồng, nung khoảng 800 °C, mạ niken và thiếc, kiểm tra điện rồi đóng băng cuộn.
Chi tiết quan trọng nhất với người làm kiểm soát nhiễm bẩn nằm ngay trong tài liệu đó: Murata ghi rằng ba bước đầu — làm hồ, tạo tấm và in điện cực — được thực hiện trong phòng sạch để giữ vật liệu không lẫn tạp chất. Nói cách khác, ranh giới phòng sạch của một nhà máy MLCC không bao trùm cả dây chuyền. Nó tập trung ở nửa đầu, nơi vật liệu còn mềm, còn hở và còn chưa thành hình.
| Công đoạn | Trạng thái vật liệu | Hạt rơi vào thì sao |
|---|---|---|
| Làm hồ gốm | Huyền phù lỏng, khuấy trộn | Lẫn vào toàn bộ mẻ hồ, đi vào mọi tấm tráng từ mẻ đó |
| Tráng và sấy tấm gốm xanh | Màng mỏng, mặt trên hở trong lúc sấy | Nằm trong hoặc trên lớp điện môi |
| In điện cực niken | Tấm xanh hở, hồ in còn ướt | Kẹt giữa điện cực và lớp điện môi kế tiếp |
| Xếp lớp và ép khối | Tấm hở từng lớp trước khi phủ lớp sau | Bị ép vĩnh viễn giữa hai lớp |
| Cắt, nung, mạ, kiểm tra | Chip đã thành khối, sau đó thành gốm cứng | Chủ yếu ảnh hưởng bề mặt ngoài |
Lớp điện môi đã mỏng tới đâu
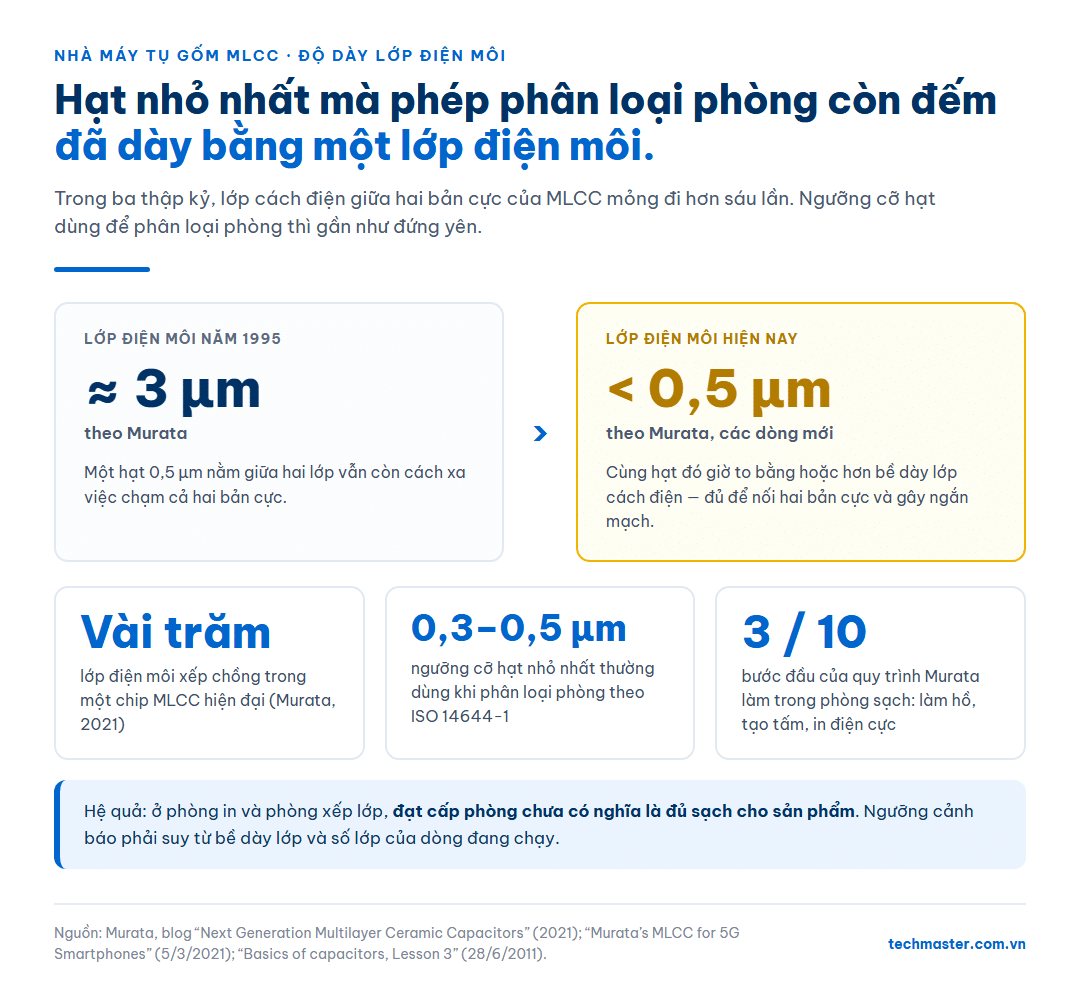
Lý do nhà máy MLCC khó tính với hạt hơn nhiều ngành lắp ráp điện tử khác nằm ở một con số. Theo Murata, độ dày lớp điện môi của hãng đã giảm từ khoảng 3 µm vào năm 1995 xuống dưới 0,5 µm ở các dòng hiện nay. Trong một bài viết năm 2021 về MLCC cho điện thoại 5G, hãng mô tả tấm gốm của sản phẩm mới chỉ dày khoảng một phần trăm sợi tóc (sợi tóc khoảng 80 µm), và cho biết MLCC hiện đại có thể có tới vài trăm lớp.
Đặt con số đó cạnh bảng giới hạn của ISO 14644-1: ngưỡng cỡ hạt nhỏ nhất thường dùng khi phân loại phòng là 0,3–0,5 µm. Tức là hạt nhỏ nhất mà một phép phân loại phòng thông thường còn đếm đã bằng hoặc lớn hơn bề dày lớp cách điện của sản phẩm. Cũng chính bài viết của Murata nhấn mạnh rằng bề dày tấm gốm phải thật đồng đều để các điện cực không chạm nhau và gây ngắn mạch. Một hạt dẫn điện nằm giữa hai bản cực đang làm đúng điều đó.
Hồ sơ sáng chế về quy trình MLCC còn mô tả một cơ chế cùng họ: những chỗ lồi trên lớp hồ điện cực sau khi in có thể nhô lên nhiều micromet, và khi một tấm điện môi mỏng được đặt lên, chỗ lồi đó có thể chọc xuyên qua và chạm điện cực đối diện. Hạt lạ kẹt dưới lớp hồ in tạo ra đúng loại chỗ lồi này.

Số lớp nhân rủi ro: phép tính minh hoạ
Với một linh kiện một lớp, xác suất hỏng vì hạt tỉ lệ với diện tích phơi và thời gian phơi. Bài mật độ lỗi D₀ và năng suất wafer đã trình bày mô hình này cho chip bán dẫn. MLCC thêm một chiều nữa: mỗi chip là N lần phơi nối tiếp nhau, vì mỗi lớp đều từng là một bề mặt hở trước khi bị lớp sau phủ lên.
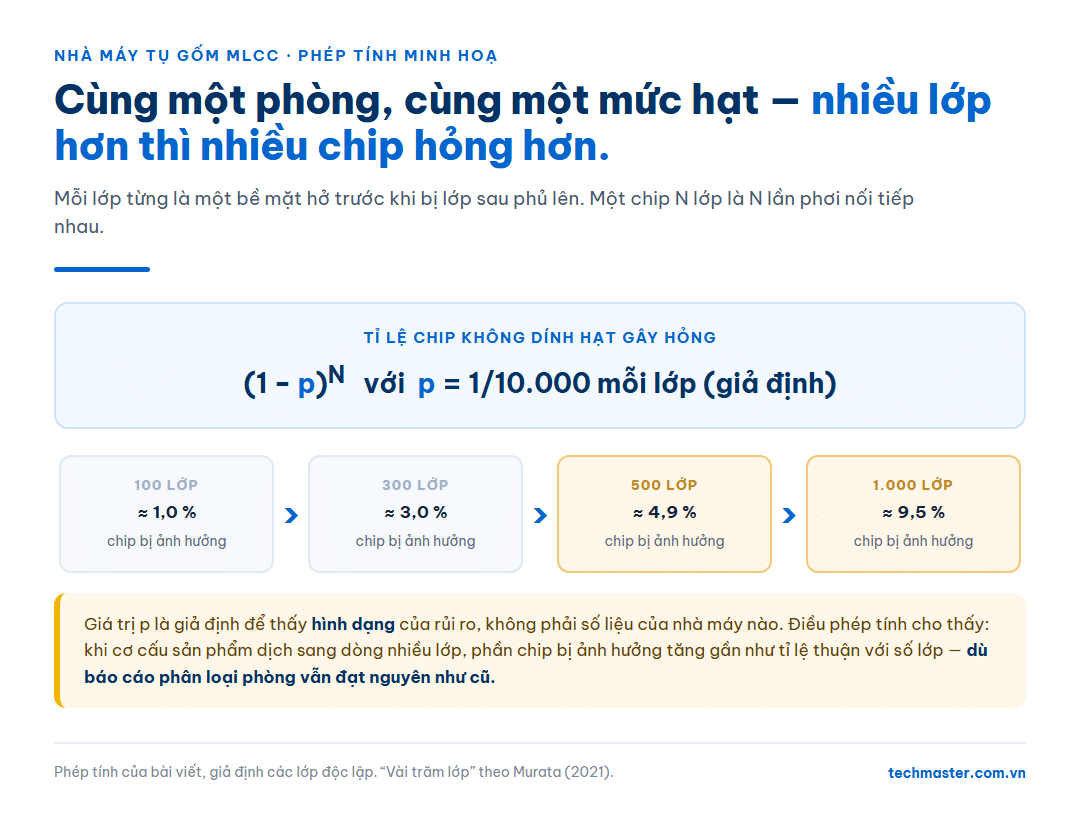
Giả sử xác suất để phần diện tích của một chip trên một lớp dính phải một hạt đủ gây hỏng là p, và các lớp độc lập với nhau. Xác suất chip sạch sau N lớp là (1−p)N. Lấy p = 1/10.000 chỉ để minh hoạ:
| Số lớp N | Tỉ lệ chip không dính hạt gây hỏng | Tỉ lệ chip bị ảnh hưởng |
|---|---|---|
| 100 | ≈ 99,0 % | ≈ 1,0 % |
| 300 | ≈ 97,0 % | ≈ 3,0 % |
| 500 | ≈ 95,1 % | ≈ 4,9 % |
| 1.000 | ≈ 90,5 % | ≈ 9,5 % |
Con số p ở đây là giả định, không phải số liệu của bất kỳ nhà máy nào. Điều phép tính cho thấy là hình dạng của rủi ro: cùng một phòng, cùng một mức hạt, nhưng khi nhà máy chuyển sang dòng sản phẩm nhiều lớp hơn, phần chip bị ảnh hưởng tăng gần như tỉ lệ thuận với số lớp. Một phòng in “đủ sạch” cho dòng 100 lớp có thể không còn đủ cho dòng 500 lớp — dù báo cáo phân loại phòng vẫn đạt nguyên như cũ. Đây là lý do dữ liệu đếm hạt ở phòng in và phòng xếp lớp nên được đọc cạnh cơ cấu sản phẩm đang chạy, không chỉ cạnh giới hạn cấp phòng.
Tấm gốm xanh bóc khỏi màng mang
Tấm gốm xanh được tráng trên màng mang polyme và phải được tách khỏi màng này trước hoặc trong lúc xếp lớp. Khi hai vật liệu cách điện được bóc rời nhau, bề mặt của chúng tích điện — hiện tượng tích điện khi tách màng quen thuộc với mọi xưởng làm việc với màng nhựa. Một bề mặt tích điện hút hạt trong không khí về phía nó mạnh hơn nhiều so với lắng đọng do trọng lực.
Bài viết không có số đo điện áp cho một dây chuyền MLCC cụ thể, và không nên suy ra con số. Nhưng hệ quả thực hành thì rõ: vị trí đáng đặt đầu lấy mẫu nhất trong phòng xếp lớp không phải giữa phòng, mà là cạnh điểm tách màng và cạnh bàn xếp. Nếu nhà máy đã có chương trình chống tĩnh điện, hai chương trình nên dùng chung sơ đồ vị trí — logic này được trình bày chi tiết trong bài ESD và kiểm soát nhiễm bẩn trong nhà máy PCBA/SMT.
Lò nung hơn nghìn độ có dọn được hạt không
Người mới vào ngành đôi khi lập luận: chip sẽ đi qua lò hơn một nghìn độ, hạt bụi nào mà chẳng cháy. Lập luận đúng một nửa. Chất kết dính hữu cơ trong tấm gốm xanh được thiết kế để cháy hết trong lò, và một sợi vải hay mảnh da rơi vào tấm xanh nhiều khả năng cũng cháy theo. Nhưng chỗ nó từng chiếm có thể để lại một khoảng trống trong khối gốm — đây là suy luận cơ học của bài viết, không phải số liệu công bố.
Hạt vô cơ thì khác hẳn. Mảnh gốm vỡ, bụi kim loại từ cơ cấu cơ khí, vụn niken từ hồ in — những thứ này không cháy ở nhiệt độ nung, và một hạt kim loại nằm giữa hai điện cực sẽ ở lại đó sau khi nung. Máy đếm hạt quang học không phân biệt được hạt hữu cơ với hạt kim loại; nó chỉ nói có bao nhiêu hạt ở từng cỡ. Khi số đếm tăng bất thường ở phòng in, bước tiếp theo đúng là thu hạt lên màng lọc để xác định thành phần, như mô tả trong bài định danh hạt bằng màng lọc và SEM/EDX.
MLCC ở Việt Nam: quy mô đang tăng
Việt Nam đã có nhà máy sản xuất MLCC. Theo bài viết của trang Một Thế Giới (1thegioi.vn) ngày 27/8/2026, Công ty Amogreen Vina tại KCN Khai Quang sản xuất và gia công tụ điện gốm đa lớp với công suất ban đầu 400 triệu sản phẩm mỗi năm, và trong báo cáo đề xuất cấp lại giấy phép môi trường năm 2025, doanh nghiệp cho biết dự kiến nâng công suất lên 1,3 tỉ chiếc mỗi năm. Cùng bài báo lưu ý rằng chưa có thông tin công khai nào cho thấy sản phẩm của nhà máy này đạt chuẩn cho máy chủ AI.
Các nguồn công khai trên không nói gì về cấp sạch, số lớp hay độ dày lớp điện môi của sản phẩm làm tại Việt Nam, và bài viết này không suy đoán về điều đó. Điều có thể nói là: khi một nhà máy tăng công suất hơn ba lần, số giờ tấm gốm xanh phơi mặt trong phòng in và phòng xếp lớp cũng tăng theo — và kế hoạch đo hạt cần được xem lại cùng lúc với kế hoạch mở rộng, không phải sau đó.
Phòng in và phòng xếp lớp: nơi cảm biến nên đứng
Bảng dưới đây là đề xuất thực hành của bài viết, dựa trên trạng thái vật liệu ở từng công đoạn. Nó không phải yêu cầu của một tiêu chuẩn nào.
| Khu vực | Kiểu đo gợi ý | Mục đích |
|---|---|---|
| Phòng in điện cực | Cảm biến cố định cạnh máy in, ghi liên tục | Bắt sự kiện phát hạt theo ca, theo lần thay khuôn in |
| Phòng xếp lớp và tách màng | Cảm biến cố định cạnh điểm tách màng và bàn xếp | Theo dõi đúng nơi tấm xanh hở mặt và tích điện |
| Phòng tráng và sấy tấm | Đo khảo sát định kỳ bằng máy cầm tay | Xác nhận luồng khí trên đường sấy không mang hạt về phía tấm |
| Phòng làm hồ | Khảo sát khi nạp bột và khi vệ sinh thiết bị | Phát hiện bụi bột gốm thoát ra phòng lân cận |
| Ép khối, cắt | Khảo sát sau bảo trì cơ khí | Phát hiện bụi kim loại từ cơ cấu máy |
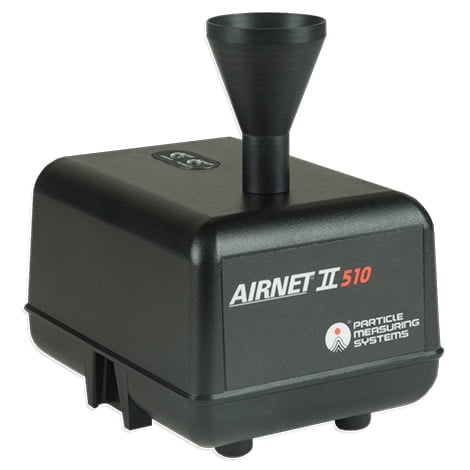
Ở hai khu đầu, dữ liệu liên tục đáng giá hơn một lát cắt định kỳ, vì tấm gốm xanh phơi mặt suốt ca. Cảm biến từ xa như máy đếm hạt Airnet II 510-4 (bốn kênh 0,5 / 1,0 / 5,0 / 10,0 µm, lưu lượng 28,3 L/phút, cấp nguồn qua Ethernet) phù hợp cho kiểu lắp cố định này. Với các khu khảo sát, một máy xách tay lưu lượng lớn như Lasair Pro 350 (dải 0,3–25 µm, 50 L/phút) rút ngắn thời gian lấy đủ thể tích mẫu tại mỗi điểm. Số điểm và thể tích mẫu cho phép phân loại vẫn theo kế hoạch lấy mẫu ISO 14644-1.
Ba cách đọc số liệu dễ sai
Coi phòng đạt cấp là đủ cho mọi dòng sản phẩm
Như phép tính minh hoạ ở trên, cùng một mức hạt tác động khác nhau lên dòng 100 lớp và dòng 500 lớp. Khi cơ cấu sản phẩm dịch sang dòng nhiều lớp hơn, ngưỡng cảnh báo của phòng in nên được xem lại dù cấp phòng không đổi.
Đo giữa phòng thay vì cạnh điểm tách màng
Điểm giữa phòng cho số đẹp và ổn định. Điểm cạnh bàn xếp cho số xấu hơn nhưng đó mới là không khí mà tấm xanh thật sự tiếp xúc.
Trông vào lò nung để “dọn” hạt
Lò nung chỉ xử lý được phần hữu cơ. Hạt vô cơ và kim loại đi qua lò nguyên vẹn, nên một đợt tăng số đếm ở phòng in cần được truy nguồn, không thể trông chờ công đoạn sau.
Tụ gốm MLCC được sản xuất trong phòng sạch mức nào?
Không có một con số chung cho cả ngành, và các nguồn công khai về nhà máy tại Việt Nam không nêu cấp sạch. Điều có căn cứ là Murata thực hiện ba bước làm hồ, tạo tấm và in điện cực trong phòng sạch. Cấp cụ thể nên suy từ độ dày lớp và số lớp của dòng sản phẩm, rồi xác nhận bằng dữ liệu tỉ lệ lỗi của chính nhà máy.
Lớp điện môi mỏng dưới 0,5 µm thì máy đếm hạt 0,3 µm có còn ý nghĩa không?
Có. Máy đếm hạt không đo trực tiếp hạt gây hỏng mà theo dõi mức nền và sự kiện phát hạt. Khi số hạt từ 0,3 µm trở lên tăng, số hạt nhỏ hơn thường tăng theo cùng nguồn phát, nên đây vẫn là tín hiệu sớm đáng tin để bắt đầu truy nguyên nhân.
Chip đã qua lò nung hơn 1.000 °C thì hạt còn gây hại được không?
Hạt hữu cơ phần lớn cháy cùng chất kết dính, nhưng hạt gốm và hạt kim loại không cháy ở nhiệt độ này. Một hạt dẫn điện kẹt giữa hai lớp điện cực trước khi nung vẫn nằm đó sau khi nung.
Vì sao nên đặt cảm biến cạnh điểm tách tấm gốm khỏi màng mang?
Vì khi tách hai vật liệu cách điện, bề mặt tích điện và hút hạt về phía nó. Không khí ở điểm đó là không khí tấm gốm thật sự tiếp xúc, nên số đếm ở đây phản ánh rủi ro sát hơn số đếm giữa phòng.
Có cần đo hạt ở khu mạ và kiểm tra cuối không?
Ít cấp thiết hơn nhiều. Sau khi nung, chip đã là khối gốm cứng và hạt chủ yếu chỉ ảnh hưởng bề mặt ngoài. Nguồn lực đo nên dồn cho khu in và khu xếp lớp trước.
Ghi chú về nguồn và giới hạn của bài viết
- Quy trình mười bước, ba bước đầu làm trong phòng sạch, nhiệt độ nung 1.000–1.300 °C và khoảng 800 °C cho điện cực ngoài: Murata, “Basics of capacitors [Lesson 3] How multilayer ceramic capacitors are made”, 28/6/2011.
- Độ dày điện môi khoảng 3 µm (1995) xuống dưới 0,5 µm: blog Murata “Next Generation Multilayer Ceramic Capacitors” (bản quyền 2021).
- Vài trăm lớp, tấm gốm dày khoảng một phần trăm sợi tóc (sợi tóc khoảng 80 µm), yêu cầu bề dày đồng đều để tránh ngắn mạch: Murata, “Murata’s MLCC for 5G Smartphones (Part 2 of 2)”, 5/3/2021.
- Chỗ lồi trên lớp hồ điện cực chọc xuyên tấm điện môi mỏng: mô tả trong hồ sơ sáng chế về quy trình MLCC; bài viết dẫn định tính.
- Amogreen Vina, KCN Khai Quang, 400 triệu sản phẩm/năm, dự kiến 1,3 tỉ chiếc/năm: trang Một Thế Giới (1thegioi.vn), 27/8/2026.
- Phép tính (1−p)N dùng giá trị p giả định để minh hoạ hình dạng rủi ro, không phải số liệu của nhà máy nào. Nhận định về khoảng trống do hạt hữu cơ cháy và về tích điện khi tách màng là suy luận của bài viết. Bảng kế hoạch đo là đề xuất thực hành, không phải yêu cầu tiêu chuẩn. Thông số thiết bị lấy từ trang sản phẩm trên techmaster.com.vn. Bài viết không nêu tên khách hàng hay dự án nào của Techmaster.