Chương trình kiểm soát bể mạ ở hầu hết nhà máy đo rất kỹ phần hoá học: nồng độ đồng, axit, clorua, phụ gia hữu cơ. Nhưng hạt rắn lơ lửng trong chính dung dịch đó thường không có ai đo, dù nó là thứ đi thẳng lên bề mặt sản phẩm. Bài này chỉ ra chỗ hạt sinh ra trong bể mạ, vì sao phép phân tích hoá học không nhìn thấy nó, và cách đặt phép đếm hạt vào một bể đang chạy.
- Lỗ hổng trong một chương trình kiểm soát bể điển hình
- Hạt trong bể mạ đến từ đâu
- Vì sao mật độ dòng cao lại sinh thêm hạt
- Lọc: hiệu quả thật và giới hạn thật
- Chọn máy đếm cho một bể axit và dung môi
- Đặt điểm đo ở đâu trong vòng tuần hoàn
- Đọc số: mức nền, đỉnh nhọn và xu thế
- An toàn và tương thích vật liệu
- Sáu lỗi khi lần đầu đưa phép đếm hạt vào xưởng mạ
- Câu hỏi thường gặp
- Nguồn tham chiếu
Lỗ hổng trong một chương trình kiểm soát bể điển hình
Một bể mạ đồng trong công nghiệp bán dẫn hoặc bảng mạch in được kiểm soát bằng một danh mục phân tích khá dày. Thành phần vô cơ — đồng sunfat, axit sunfuric, ion clorua — được đo bằng chuẩn độ hoặc phương pháp điện thế. Phụ gia hữu cơ — chất san phẳng, chất làm bóng, chất tăng tốc — được theo dõi bằng các kỹ thuật điện hoá chuyên dụng. Tất cả đều nhằm giữ dung dịch trong một cửa sổ vận hành hẹp, vì lệch cửa sổ đó là lệch chất lượng lớp mạ.
Điểm chung của toàn bộ danh mục ấy: chúng đo những gì hoà tan. Không phép nào trong số đó nhìn thấy một mảnh rắn 5 µm đang trôi lơ lửng trong bể. Một bể có thể đạt mọi chỉ tiêu hoá học trên phiếu phân tích buổi sáng và vẫn đang mang theo hàng nghìn hạt trên mỗi mililit.
Điều đó quan trọng vì cơ chế gây lỗi khác nhau hoàn toàn. Lệch hoá học gây lỗi phân bố đều — lớp mạ mỏng hơn, độ bóng kém hơn, độ đồng đều xấu đi trên cả tấm. Hạt gây lỗi cục bộ và ngẫu nhiên — một chỗ lồi, một lỗ kim, một chỗ bám không dính, ở một toạ độ không đoán trước được. Khi kỹ sư quy trình nhìn bản đồ lỗi và thấy các điểm rời rạc không theo quy luật hình học nào, hoá học hiếm khi là thủ phạm.
Vì sao lỗ hổng này tồn tại lâu đến vậy. Đo hạt trong nước siêu tinh khiết đã là thông lệ từ lâu vì UPW là môi chất sạch, dễ đưa qua cảm biến quang học. Bể mạ thì ngược lại: dung dịch đậm màu, ăn mòn, có phụ gia hữu cơ, đôi khi sủi bọt. Trong nhiều năm, việc đưa một cảm biến quang học vào môi trường đó là bài toán khó, nên ngành hình thành thói quen “hạt là chuyện của nước, không phải chuyện của bể”. Thói quen đó đã lỗi thời trước các dòng cảm biến chịu hoá chất hiện nay.
Hạt trong bể mạ đến từ đâu
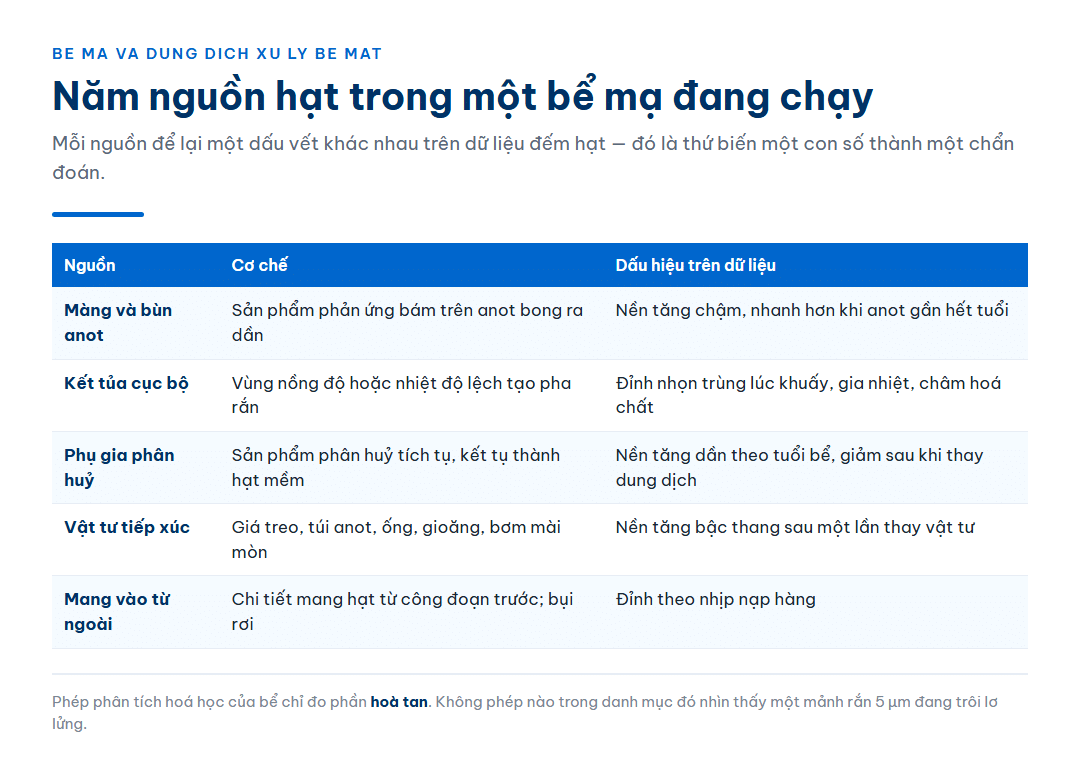
Nguồn hạt trong một bể đang vận hành có thể xếp thành năm nhóm, và mỗi nhóm cho một dấu hiệu khác nhau trên dữ liệu:
| Nguồn | Cơ chế | Dấu hiệu trên dữ liệu đếm hạt |
|---|---|---|
| Sản phẩm phản ứng bám trên anot | Màng và bùn anot bong ra theo thời gian | Nền tăng chậm, tăng nhanh hơn khi anot gần hết tuổi |
| Kết tủa do lệch cục bộ | Vùng nồng độ hoặc nhiệt độ lệch tạo pha rắn | Đỉnh nhọn trùng với sự cố khuấy, gia nhiệt hoặc châm hoá chất |
| Phụ gia hữu cơ phân huỷ | Sản phẩm phân huỷ tích tụ, kết tụ thành hạt mềm | Nền tăng dần theo tuổi bể, giảm sau khi thay dung dịch |
| Vật tư tiếp xúc | Giá treo, túi anot, ống, gioăng, bơm mài mòn hoặc bị ăn mòn | Nền tăng bậc thang sau một lần thay vật tư |
| Mang vào từ ngoài | Chi tiết vào bể mang theo hạt từ công đoạn trước; bụi rơi từ trên xuống | Đỉnh theo nhịp nạp hàng, tương quan với hoạt động của khu vực |
Việc phân biệt được năm nhóm này chính là giá trị lớn nhất của phép đếm hạt liên tục. Một con số đơn lẻ chỉ nói “bể bẩn”. Một đường xu thế nói cho biết bể bẩn vì cái gì — và đó là khác biệt giữa việc thay cả bể (tốn kém, dừng sản xuất) với việc thay một túi anot (rẻ, làm trong ca).
Vì sao mật độ dòng cao lại sinh thêm hạt
Có một mối liên hệ ít được nói tới giữa thông số vận hành và số hạt: chạy ở dòng mạ cao hơn thì sinh nhiều hạt hơn. Nghiên cứu về kiểm soát mạ đồng ghi nhận rằng tốc độ tạo màng cao — xảy ra ở mật độ dòng lớn — dẫn tới hình thành hạt trong dung dịch và vận chuyển chúng tới bề mặt tấm, và số khuyết tật tăng nhanh theo tốc độ tạo màng, cho thấy chính phần màng bị bong ra đã đi tới bề mặt sản phẩm.
Hệ quả với người vận hành rất thực tế. Áp lực sản lượng luôn đẩy theo hướng tăng dòng để rút ngắn thời gian mạ. Nhưng nếu tăng dòng mà không tăng năng lực lọc tương ứng, phần lợi về thời gian chu kỳ sẽ bị ăn mòn bởi phần mất về tỉ lệ khuyết tật — và vì khuyết tật thường chỉ lộ ra ở công đoạn kiểm tra phía sau, mối liên hệ nhân quả rất dễ bị bỏ sót.
Đây là một trong những trường hợp mà một cảm biến hạt trực tuyến trả lời được câu hỏi mà không phép phân tích nào khác trả lời được: khi ta đẩy dòng từ mức A lên mức B, tải hạt trong bể thay đổi bao nhiêu? Câu hỏi đó đo được trong một ca, và câu trả lời định lượng được cửa sổ vận hành an toàn.

Lọc: hiệu quả thật và giới hạn thật
Tin tốt là lọc có tác dụng rõ rệt. Trong nghiên cứu nói trên, các ngăn mạ có lọc giữ được mức khuyết tật thấp, và dung dịch sau khi lọc còn dùng tiếp được ở ngăn thứ ba mà không gây thêm khuyết tật. Nói cách khác, phần lớn hạt sinh ra trong quá trình mạ là thứ lọc bỏ được — chúng không phải là hệ quả tất yếu phải chấp nhận.
Nhưng lọc có ba giới hạn mà chương trình giám sát cần tính đến:
- Lọc chỉ tác dụng lên phần dung dịch đi qua nó. Nếu lưu lượng tuần hoàn thấp so với thể tích bể, thời gian để toàn bộ bể đi qua lọc một lượt có thể dài hàng giờ. Trong khoảng đó, hạt sinh ra ở anot vẫn có thể tới bề mặt sản phẩm trước khi tới lọc.
- Màng lọc là vật tư tiêu hao có đường cong hiệu năng. Khi sắp tắc, chênh áp tăng và nguy cơ vỡ hoặc xuyên thủng tăng theo — và một màng lọc bị xuyên thủng nhả ra một lúc toàn bộ những gì nó đã giữ. Đây là kịch bản tệ nhất, và nó biểu hiện trên dữ liệu đếm hạt như một đỉnh rất cao xuất hiện đột ngột ở phía sau lọc.
- Lọc không phân biệt hạt với phụ gia. Màng quá mịn có thể giữ lại một phần phụ gia hữu cơ dạng keo, làm lệch hoá học theo hướng khó thấy. Đây là lý do việc chọn cỡ lọc phải cân giữa hai mục tiêu chứ không phải “càng mịn càng tốt”.
Chính giới hạn thứ hai tạo ra ứng dụng có giá trị nhất trong nhóm này: đặt phép đếm hạt ở phía sau màng lọc để biến màng lọc từ vật tư thay theo lịch thành vật tư thay theo bằng chứng. Thay sớm là lãng phí; thay muộn là rủi ro cả lô hàng.
Chọn máy đếm cho một bể axit và dung môi
Điều kiện tiên quyết không phải độ nhạy mà là tương thích vật liệu. Một cảm biến đếm hạt dung dịch tiêu chuẩn dùng cho nước sẽ hỏng nhanh trong axit sunfuric đặc, và khi nó bắt đầu hỏng thì nó tự sinh hạt trước khi ngừng hoạt động — nghĩa là dữ liệu sai trước khi máy báo lỗi.
Các dòng cảm biến thiết kế riêng cho hoá chất giải quyết đúng điểm này. Máy đếm hạt tiểu phân trong dung dịch PMS UltraChem 100 công bố tương thích với nhiều loại hoá chất trong đó có axit sunfuric, hydro florua, PGMEA và dung môi cản quang, với độ nhạy 100 nm và đi-ốt laser trạng thái rắn. Khi cần đi sâu hơn về cỡ hạt, máy đếm hạt tiểu phân trong hoá chất PMS UltraChem 40 đưa ngưỡng xuống 40 nm trên cùng nhóm hoá chất.
Với các bể mà mối quan tâm nằm ở dải lớn hơn và ở việc giám sát liên tục trên dòng chảy, máy đếm hạt tiểu phân trong hoá chất PMS HSLIS M100e làm việc theo kiểu lấy một phần dòng: hãng công bố tốc độ dòng tối ưu 300 mL/phút ±10 % và mẫu bằng 1 % thể tích dòng chảy hoặc 3 mL/phút, với bốn kênh 0,1 / 0,2 / 0,5 / 1,0 µm.
Số học đáng làm trước khi chọn. Với chế độ lấy 1 % dòng ở 3 mL/phút, một phép đo tích luỹ 10 phút chỉ soi qua 30 mL dung dịch. Nếu nồng độ thật là 1 hạt/mL ở kênh quan tâm, kỳ vọng đếm được là 30 hạt — đủ để có ý nghĩa thống kê. Nhưng nếu nồng độ thật là 0,05 hạt/mL, kỳ vọng chỉ còn 1,5 hạt trong 10 phút, và độ tản mát giữa các lần đo sẽ lớn hơn chính tín hiệu. Kết luận thực dụng: ở mức nồng độ càng thấp thì thời gian tích luỹ càng phải dài, và con số đó nên được tính trước khi viết quy trình chứ không phải chỉnh dần sau khi thấy dữ liệu nhiễu. (Ví dụ tính toán, không phải số liệu của một bể cụ thể.)
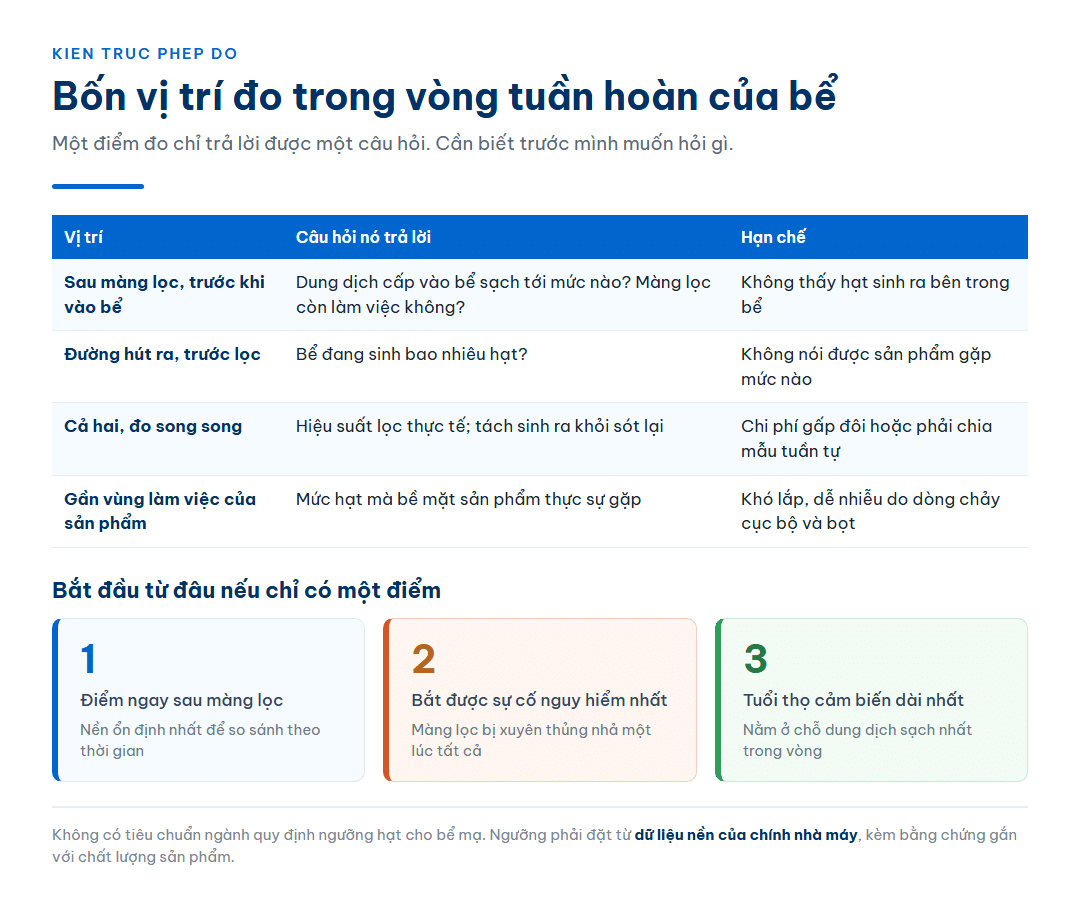
Khi bể có hoá chất sủi bọt hoặc khi cần lấy mẫu theo mẻ từ nhiều bể khác nhau bằng một hệ chung, bộ lấy mẫu chuyên cho dung dịch ăn mòn như thiết bị lấy mẫu hạt tiểu phân trong dung dịch ăn mòn PMS CLS-700T là hướng đi hợp lý hơn so với lắp cố định — hãng công bố khả năng lấy mẫu trong hầu hết các loại hoá chất kể cả hoá chất sủi bọt, và có thể tích hợp vào dây chuyền để kiểm soát liên tục hoặc đặt trên xe di động.
Đặt điểm đo ở đâu trong vòng tuần hoàn
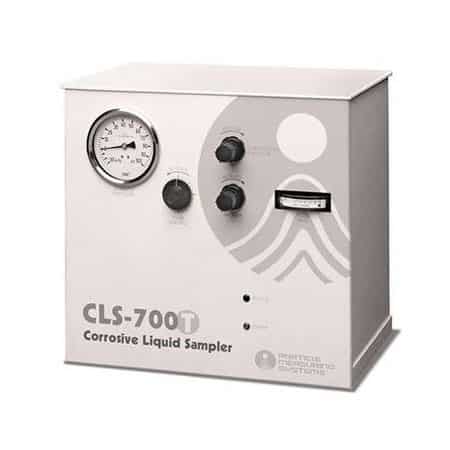
Một điểm đo duy nhất chỉ trả lời được một câu hỏi. Cần biết trước mình muốn hỏi gì:
| Vị trí | Câu hỏi nó trả lời | Hạn chế |
|---|---|---|
| Sau màng lọc, trước khi vào bể | Dung dịch cấp vào bể sạch tới mức nào? Màng lọc còn làm việc không? | Không thấy hạt sinh ra bên trong bể |
| Đường hút ra khỏi bể, trước lọc | Bể đang sinh bao nhiêu hạt? | Không nói được sản phẩm gặp mức nào |
| Cả hai, đo song song | Hiệu suất lọc thực tế; tách “sinh ra” khỏi “sót lại” | Chi phí gấp đôi hoặc phải chia mẫu tuần tự |
| Gần vùng làm việc của sản phẩm | Mức hạt mà bề mặt sản phẩm thực sự gặp | Khó lắp, dễ nhiễu do dòng chảy cục bộ và bọt |
Với đa số nhà máy bắt đầu từ con số không, cấu hình cho giá trị nhanh nhất là một điểm ngay sau màng lọc. Lý do: nó vừa cho một đường nền ổn định để so sánh theo thời gian, vừa bắt được sự kiện nguy hiểm nhất là màng lọc bị xuyên thủng, mà lại nằm ở chỗ dung dịch sạch nhất nên tuổi thọ cảm biến dài nhất.
Khi mở rộng sang nhiều bể, chi phí trang bị một máy cho mỗi bể nhanh chóng trở nên vô lý. Kiến trúc lấy mẫu tuần tự — một cảm biến dùng chung, luân phiên qua nhiều điểm — là cách quen thuộc để phủ nhiều vị trí; nguyên tắc này giống cách các bộ đa tạp làm với pha khí, và đánh đổi cũng giống: mỗi điểm chỉ được đo một phần thời gian, nên sự kiện ngắn có thể lọt qua giữa hai lượt.
Đọc số: mức nền, đỉnh nhọn và xu thế
Dữ liệu đếm hạt trong bể mạ nên được đọc theo ba tầng, và mỗi tầng gắn với một hành động khác nhau:
- Mức nền. Giá trị trung vị trong điều kiện chạy ổn định. Nó không có ý nghĩa tuyệt đối — không có tiêu chuẩn ngành nào quy định “bể mạ phải dưới X hạt/mL” — nên giá trị của nó nằm ở chỗ so với chính nó theo thời gian. Nền tăng gấp đôi trong một tháng là tín hiệu, dù con số tuyệt đối là bao nhiêu.
- Đỉnh nhọn. Các sự kiện ngắn. Điều cần làm không phải là báo động ngay, mà là ghi nhật ký sự kiện song song: châm hoá chất, thay anot, nạp mẻ hàng, dừng bơm. Sau vài tuần, việc đối chiếu hai chuỗi này thường chỉ ra ngay vài thao tác vận hành đang là nguồn hạt lớn nhất.
- Xu thế theo tuổi bể. Đường nền tăng dần theo thời gian từ lần thay dung dịch gần nhất. Đây là dữ liệu để trả lời câu hỏi kinh tế: chu kỳ thay bể hiện tại đang quá sớm hay quá muộn?
Điểm quan trọng cần nói thẳng: vì không có ngưỡng pháp quy, ngưỡng phải do nhà máy tự đặt và tự bảo vệ được. Cách làm đứng vững nhất là đặt ngưỡng theo dữ liệu của chính mình — thu thập vài tuần ở trạng thái được coi là tốt, tính phân vị, rồi neo ngưỡng cảnh báo và ngưỡng hành động vào phân vị đó, kèm bằng chứng rằng giai đoạn nền tương ứng với giai đoạn chất lượng sản phẩm đạt.
An toàn và tương thích vật liệu
Đưa thiết bị đo vào một xưởng mạ là công việc có rủi ro hoá chất thật, và phần này cần được xử lý trước phần kỹ thuật đo:
- Toàn bộ đường dẫn phải được liệt kê và đối chiếu. Không chỉ cảm biến — cả ống, khớp nối, van, gioăng và bình thải. Một khớp nối sai vật liệu là điểm hỏng đầu tiên.
- Dòng thải phải có đích đến hợp lệ. Dung dịch đã đi qua cảm biến vẫn là hoá chất công nghiệp; nó phải quay lại bể hoặc vào hệ thu gom, không được xả tự do.
- Quy trình chuyển đổi giữa các hoá chất phải viết sẵn. Nếu một hệ dùng chung cho bể axit và bể kiềm, việc trộn dư lượng của hai loại trong đường dẫn có thể tạo phản ứng và tạo tủa — tủa đó vừa gây nhiễu số đo vừa gây hỏng thiết bị.
- Người vận hành phải được huấn luyện riêng. Thao tác lấy mẫu ở bể mạ không giống thao tác lấy mẫu nước.
Sáu lỗi khi lần đầu đưa phép đếm hạt vào xưởng mạ
| Lỗi | Vì sao nó xảy ra | Cách tránh |
|---|---|---|
| Dùng cảm biến cho nước siêu tinh khiết vào bể axit | Nhìn thông số độ nhạy trước, nhìn tương thích vật liệu sau | Lọc danh sách theo hoá chất trước, rồi mới so độ nhạy trong nhóm còn lại |
| Chờ có “tiêu chuẩn ngành” rồi mới đặt ngưỡng | Quen với cách làm ở phòng sạch nơi ISO cho sẵn giới hạn | Đặt ngưỡng từ dữ liệu nền của chính nhà máy, kèm bằng chứng gắn với chất lượng sản phẩm |
| Chỉ đo khi nghi có vấn đề | Coi phép đếm hạt là công cụ điều tra | Giá trị nằm ở đường nền liên tục; không có nền thì số đo lúc sự cố không so được với gì |
| Không ghi nhật ký thao tác song song | Dữ liệu máy được coi là đủ tự giải thích | Ghi thời điểm châm hoá chất, thay anot, thay lọc, nạp mẻ — đây là chìa khoá diễn giải đỉnh nhọn |
| Đặt điểm đo ở chỗ có bọt | Chọn vị trí theo thuận tiện lắp đặt | Tránh vùng xoáy và vùng sục khí; bọt bị đếm như hạt lớn |
| Bỏ qua thời gian tích luỹ khi nồng độ thấp | Dùng cùng thời gian đo cho mọi bể | Tính trước số hạt kỳ vọng theo lưu lượng mẫu; nồng độ càng thấp thì đo càng lâu |
Câu hỏi thường gặp
Bể mạ nào đáng lắp cảm biến trước tiên nếu ngân sách chỉ đủ một điểm?
Chọn bể nằm gần cuối chuỗi công đoạn nhất trong số các bể có giá trị sản phẩm cao. Lý do là kinh tế chứ không phải kỹ thuật: khuyết tật sinh ra ở công đoạn càng muộn thì phần giá trị đã bỏ vào sản phẩm càng lớn, nên cùng một tỉ lệ lỗi sẽ gây thiệt hại lớn hơn. Nếu các bể tương đương nhau về mặt đó, chọn bể có lịch sử khuyết tật cục bộ nhiều nhất.
Có cần đo hạt nếu bể đã có hệ lọc tuần hoàn liên tục?
Có, và chính vì có hệ lọc nên mới cần. Hệ lọc là một thiết bị có tuổi thọ và có kiểu hỏng — tắc dần rồi xuyên thủng. Không đo thì không biết màng lọc đang ở đoạn nào của đường cong đó, và cách duy nhất còn lại là thay theo lịch cố định, tức là hoặc thay sớm gây lãng phí hoặc thay muộn gây rủi ro.
Số đếm hạt trong bể mạ có so sánh được giữa hai nhà máy không?
Rất hạn chế. Kết quả phụ thuộc vào vị trí lấy mẫu, lưu lượng mẫu, cỡ kênh, và cả tính chất quang học của dung dịch. Hai bể cùng công thức nhưng đo ở hai vị trí khác nhau có thể cho con số lệch nhiều lần mà cả hai đều đúng. Vì vậy dữ liệu này nên dùng để so bể với chính nó theo thời gian, hoặc so giữa các bể giống hệt nhau trong cùng một nhà máy với cùng cấu hình đo.
Dung dịch có màu đậm có ảnh hưởng tới phép đếm quang học không?
Có. Dung dịch hấp thụ ánh sáng làm giảm tín hiệu tán xạ hoặc che sáng thu được, và hiệu ứng này phụ thuộc bước sóng của nguồn sáng. Hệ quả thực tế là ngưỡng phát hiện thực tế trong dung dịch màu có thể lớn hơn con số công bố đo trong nước tinh khiết. Đây là câu hỏi cần đặt thẳng cho nhà cung cấp kèm mẫu dung dịch thật, chứ không nên suy từ bảng thông số.
Có thể dùng chung một máy cho bể mạ và cho nước siêu tinh khiết không?
Không nên. Ngoài vấn đề tương thích vật liệu, còn vấn đề tồn dư: dư lượng dung dịch mạ trong đường dẫn sẽ làm hỏng mọi phép đo UPW phía sau, vốn là phép đo ở mức nồng độ thấp hơn nhiều bậc. Hai ứng dụng này nên có hai chuỗi đường dẫn riêng, ngay cả khi cùng dùng một dòng sản phẩm.
Đang cân nhắc đưa phép đếm hạt vào bể mạ hoặc bể hoá chất?
Techmaster Electronics là nhà phân phối uỷ quyền của Particle Measuring Systems tại Việt Nam, có phòng hiệu chuẩn theo ISO/IEC 17025. Liên hệ để được hỗ trợ đối chiếu tương thích vật liệu với danh mục hoá chất của nhà máy, chọn vị trí lấy mẫu trong vòng tuần hoàn, và dựng phương án đặt ngưỡng từ dữ liệu nền: techmaster.com.vn/lien-he
Nguồn tham chiếu
- Thông số sản phẩm do Techmaster Electronics công bố trên các trang sản phẩm Particle Measuring Systems (dải hoá chất tương thích, độ nhạy, lưu lượng dòng và tỉ lệ lấy mẫu của UltraChem 100, UltraChem 40, HSLIS M100e và CLS-700T).
- Tài liệu kỹ thuật về kiểm soát mạ đồng bằng phương pháp điện hoá (Controlling Copper Electrochemical Deposition) — ghi nhận mối liên hệ giữa tốc độ tạo màng, sự hình thành hạt trong dung dịch và số khuyết tật, cũng như hiệu quả của việc lọc dung dịch.
- Tổng quan công nghiệp về kiểm soát bể mạ đồng cho liên kết bán dẫn — thành phần bể (đồng sunfat, axit sunfuric, clorua, phụ gia hữu cơ) và các phương pháp theo dõi thành phần hoá học.
- Các phép tính về thời gian tích luỹ và số hạt kỳ vọng trong bài là ví dụ tính toán dựa trên lưu lượng mẫu công bố, không phải số liệu đo của một bể cụ thể.