Đầu tip pipet, thân bơm tiêm, vỏ bộ dây truyền, chi tiết nhỏ cho thiết bị y tế và dụng cụ phòng thí nghiệm: rất nhiều sản phẩm nhựa phải ra khỏi khuôn trong điều kiện sạch. Cách làm phổ biến không phải biến cả xưởng thành phòng ISO Class 5, mà đặt máy ép trong phòng sạch cấp thấp hơn rồi gắn một mô-đun dòng khí sạch ngay trên vùng khuôn, nơi chi tiết lộ ra lần đầu. Thiết kế đó chỉ có giá trị khi được xác nhận đúng lúc: máy ép là một khối nhiệt lớn, và luồng khí nóng bốc lên từ khuôn có thể làm dòng khí sạch đi xuống không còn như trên bản vẽ. Bài viết giải thích ba cách bố trí máy ép với phòng sạch, vì sao nhiệt và điện tích của chi tiết nhựa là hai biến số riêng của ngành này, và lập kế hoạch đếm hạt để biết mô-đun có giữ được vùng khuôn sạch khi máy đang chạy nóng hay không.
- Cấp sạch cần ở vùng khuôn, không nhất thiết ở cả phòng
- Ba cách bố trí máy ép với phòng sạch
- Máy ép điện và máy ép thuỷ lực khác nhau ở đâu
- Khuôn nóng sinh luồng khí bốc lên
- Chi tiết vừa ra khuôn mang điện tích
- Kế hoạch đo xác nhận: bốn trạng thái máy, năm vị trí
- Đọc kết quả so sánh giữa các trạng thái
- Thiết bị đo cho xưởng ép phun sạch
- Câu hỏi thường gặp
Cấp sạch cần ở vùng khuôn, không nhất thiết ở cả phòng
Với phần lớn sản phẩm nhựa y tế và phòng thí nghiệm, thời điểm chi tiết dễ nhiễm hạt nhất là vài giây từ lúc khuôn mở tới lúc chi tiết được gắp ra, rơi xuống máng hoặc đặt lên băng tải. Sau đó chi tiết thường được đóng túi, xếp khay hoặc chuyển sang khu kiểm tra trong phòng sạch.
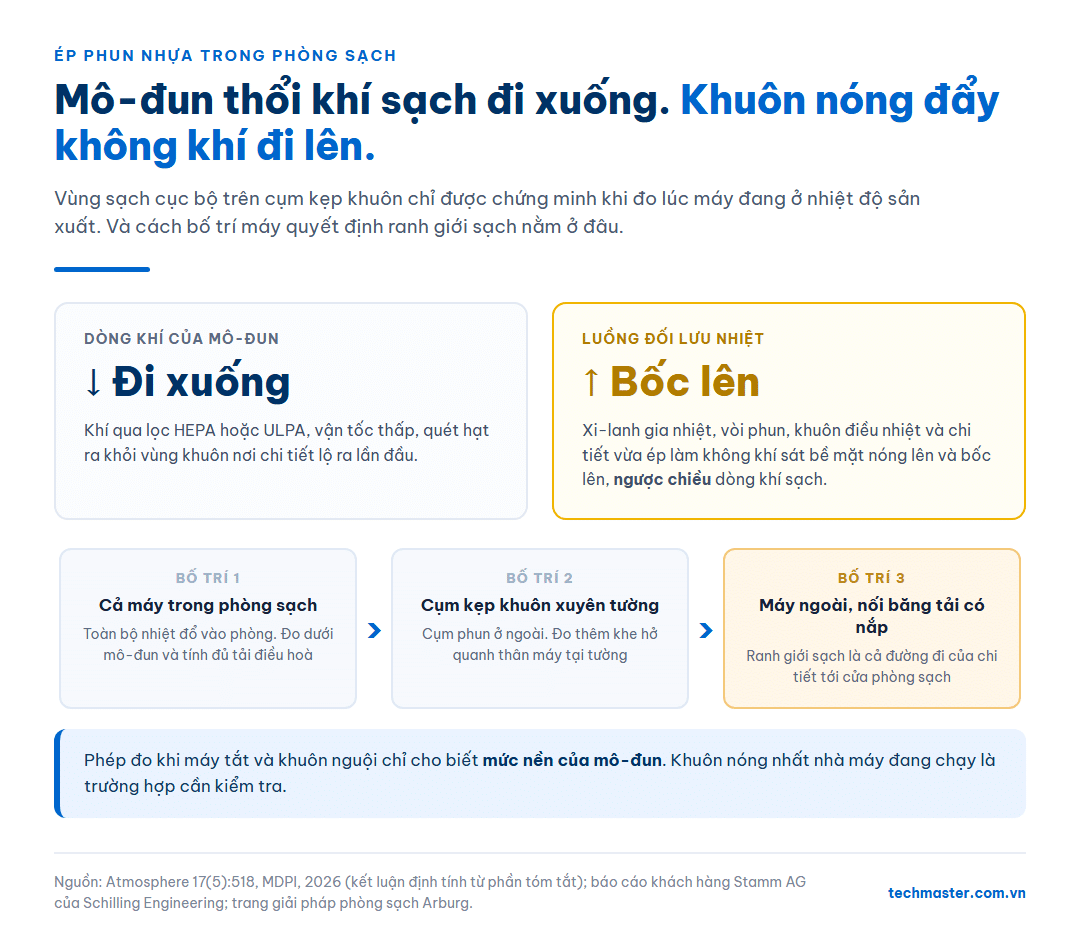
Các nhà gia công và nhà sản xuất máy thường mô tả cấu hình phổ biến là phòng ISO Class 7 hoặc 8, cộng với mô-đun dòng khí một chiều có lọc HEPA hoặc ULPA đặt phía trên cụm kẹp khuôn để tạo vùng sạch cục bộ, có thể tới mức ISO Class 5 ngay tại khuôn. Làm như vậy rẻ hơn nhiều so với nâng cấp cả phòng, vì lưu lượng khí cần lọc chỉ tính cho diện tích dưới mô-đun.
Cái giá của lựa chọn này là cấp sạch trở thành tính chất của một thể tích nhỏ, nhạy với mọi thứ quanh nó: nhiệt của máy, chuyển động của tay gắp, cửa bảo vệ mở ra, người thao tác đứng sát. Phép phân loại phòng theo lưới điểm thông thường không trả lời được câu hỏi vùng khuôn có sạch hay không.
Ba cách bố trí máy ép với phòng sạch
| Cách bố trí | Mô tả | Chỗ cần kiểm tra thêm |
|---|---|---|
| Cả máy trong phòng sạch | Máy ép, thiết bị ngoại vi và mô-đun trên khuôn đều nằm trong phòng | Toàn bộ nhiệt của máy và khuôn đổ vào phòng; hệ điều hoà phải tính đủ tải |
| Cụm kẹp khuôn trong phòng, cụm phun ở ngoài | Máy đặt xuyên qua tường phòng sạch; chỉ vùng khuôn và đường ra sản phẩm nằm phía sạch | Khe hở quanh thân máy tại vị trí xuyên tường; hướng chênh áp |
| Máy ngoài phòng sạch, nối bằng băng tải | Máy ở nhà xưởng thường, có mô-đun sạch trên vùng khuôn; chi tiết đi qua băng tải có nắp hoặc buồng đệm vào phòng sạch | Toàn đoạn băng tải từ khuôn tới cửa phòng sạch |
Một ví dụ được công bố: nhà gia công vi chi tiết y tế Stamm AG (Thuỵ Sĩ), theo báo cáo khách hàng của đơn vị thiết kế phòng sạch Schilling Engineering, bố trí phòng ISO Class 7 rộng 60 m² với một nửa số máy nằm trong và một nửa nằm ngoài, cụm kẹp khuôn có vỏ bao dòng khí một chiều và lọc ULPA cấp U15. Lý do được nêu là giữ tải nhiệt của cụm phun ra ngoài vùng kiểm soát; chi tiết được băng tải đưa vào phòng sạch để kiểm tra và đóng gói.
Arburg, nhà sản xuất máy ép, cũng mô tả phương án nối máy với phòng sạch bằng băng tải có nắp che dạng đường hầm. Với cả hai cách bố trí sau, ranh giới sạch không còn là một bức tường kín mà là một đường đi của chi tiết, và đường đi đó phải được đo, không chỉ vùng dưới mô-đun.
Máy ép điện và máy ép thuỷ lực khác nhau ở đâu
Hướng dẫn của nhiều nhà gia công nhựa y tế và nhà sản xuất máy đều nghiêng về máy ép điện toàn phần cho phòng sạch. Lý do nêu ra khá thống nhất: không có dầu thuỷ lực nên không có rủi ro rò dầu hay sương dầu, ít ống mềm, van và bộ lọc dầu hơn, và dễ làm sạch bề mặt hơn. Một số hướng dẫn cho rằng máy thuỷ lực có bọc kín và bôi trơn khép kín vẫn dùng được ở cấp sạch thấp hơn.
Cần đọc các nhận định này đúng tầm: chúng là khuyến nghị kỹ thuật của ngành, không phải giới hạn của tiêu chuẩn. Với một nhà máy đã có sẵn máy thuỷ lực, câu hỏi thực tế không phải “máy này có được phép không” mà là “đo ở vùng khuôn khi máy chạy thì số đếm có nằm trong mức nhà máy đặt ra không”. Việc đánh giá bản thân một thiết bị trước khi đưa vào phòng sạch có phương pháp riêng theo ISO 14644-14, được trình bày ở bài Máy mới trước khi vào phòng sạch: đọc tuyên bố “phù hợp ISO Class 5” theo ISO 14644-14. Bài này tập trung vào cụm máy, khuôn và mô-đun khi đã lắp đặt xong.

Khuôn nóng sinh luồng khí bốc lên
Mô-đun trên khuôn thổi khí sạch đi xuống với vận tốc thấp để quét hạt ra khỏi vùng khuôn. Trong khi đó xi-lanh gia nhiệt, vòi phun, khuôn được điều nhiệt và chính chi tiết vừa ép đều nóng hơn không khí xung quanh. Không khí sát bề mặt nóng nhẹ đi và bốc lên, tạo thành luồng đối lưu đi ngược chiều với dòng khí của mô-đun.
Một nghiên cứu công bố trên tạp chí Atmosphere (MDPI) tháng 5/2026 đã đo tải nhiệt của cả một cụm sản xuất ép phun, với một máy thuỷ lực và một máy điện, đặt trong phòng ISO Class 7 có vi môi trường dòng khí một chiều quanh khuôn. Theo phần tóm tắt, tải nhiệt của riêng máy gần như không phụ thuộc vào quy trình, còn tổng tải nhiệt của cả cụm tăng tuyến tính theo nhiệt độ khuôn; nhóm tác giả cũng nêu mối lo rằng luồng khí bốc lên do nhiệt có thể làm xáo trộn dòng khí quanh khuôn và gây nhiễm chéo lên chi tiết.
Hệ quả trực tiếp cho việc xác nhận: một phép đo dưới mô-đun khi máy tắt và khuôn nguội không chứng minh được gì về lúc sản xuất. Nếu nhà máy chạy nhiều khuôn với nhiệt độ khuôn khác nhau, khuôn nóng nhất là trường hợp cần kiểm tra.
Chi tiết vừa ra khuôn mang điện tích
Chi tiết nhựa tách khỏi bề mặt khuôn thường mang điện tích tĩnh. Nhựa là vật cách điện nên điện tích không thoát đi nhanh, và chi tiết tích điện hút hạt từ không khí xung quanh trong suốt quãng đường từ khuôn tới túi đóng gói. Vì lý do này, Arburg mô tả mô-đun khí sạch của hãng có tích hợp bộ ion hoá để trung hoà điện tích trên chi tiết.
Máy đếm hạt không đo được điện tích, nhưng nó giúp nhận ra triệu chứng: vùng khuôn có số đếm thấp mà kiểm tra chi tiết vẫn thấy bám bụi là dấu hiệu nên xem xét việc khử tĩnh điện, trước khi kết luận mô-đun lọc không đạt.
Kế hoạch đo xác nhận: bốn trạng thái máy, năm vị trí
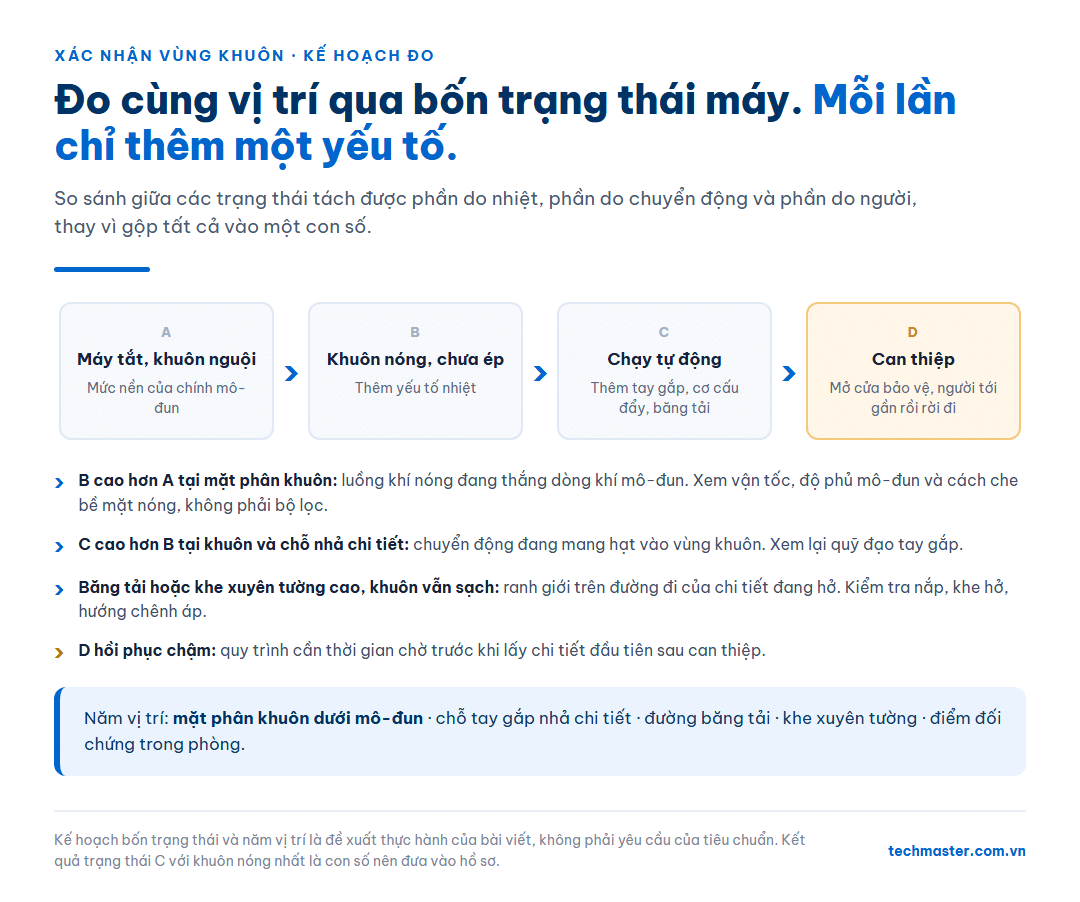
Ý tưởng cốt lõi là tách từng nguồn ảnh hưởng bằng cách đo cùng các vị trí qua các trạng thái khác nhau của máy, mỗi lần chỉ thêm một yếu tố.
Bốn trạng thái:
- A — Máy tắt, khuôn nguội, mô-đun chạy. Mức nền của chính mô-đun.
- B — Khuôn và xi-lanh ở nhiệt độ sản xuất, máy chưa ép. Thêm yếu tố nhiệt, chưa có chuyển động.
- C — Chạy chu kỳ tự động có tay gắp và băng tải. Thêm chuyển động cơ khí và dòng chi tiết.
- D — Can thiệp: mở cửa bảo vệ, người thao tác tới gần khuôn rồi rời đi. Đo thời gian để số đếm trở về mức của trạng thái C.
Năm vị trí:
- Dưới mô-đun, ngang mặt phân khuôn, gần chỗ chi tiết lộ ra.
- Vị trí tay gắp nhả chi tiết hoặc miệng máng rơi.
- Trên đường đi của chi tiết: băng tải, đầu vào đường hầm hoặc buồng đệm.
- Khe xuyên tường quanh thân máy, nếu dùng bố trí xuyên tường.
- Điểm đối chứng trong phòng, ngoài vùng ảnh hưởng của máy.
Đầu lấy mẫu đặt sao cho không chắn dòng khí của mô-đun và không lọt vào vùng chuyển động của khuôn hay tay gắp. Mỗi vị trí nên có nhiều lần đo trong từng trạng thái để thấy độ dao động; cách chọn thể tích và số lần lấy mẫu theo cấp sạch được trình bày ở bài Kế hoạch lấy mẫu phân loại phòng sạch: số điểm, thể tích mẫu và thời gian đo.
Đọc kết quả so sánh giữa các trạng thái
- B cao hơn A rõ rệt tại vị trí 1: luồng khí nóng đang thắng dòng khí của mô-đun. Hướng xử lý thường nằm ở vận tốc hoặc độ phủ của mô-đun, tấm chắn nhiệt, hoặc cách che các bề mặt nóng, chứ không phải ở bộ lọc.
- C cao hơn B tại vị trí 1 và 2: chuyển động của tay gắp, cơ cấu đẩy hoặc dòng chi tiết đang mang hạt vào vùng khuôn. Xem lại quỹ đạo tay gắp và vị trí nhả chi tiết.
- Vị trí 3 hoặc 4 cao trong khi vị trí 1 sạch: vùng khuôn ổn, nhưng ranh giới trên đường đi của chi tiết đang hở. Kiểm tra nắp băng tải, khe xuyên tường và hướng chênh áp; nguyên tắc chênh áp nằm ở bài Chênh áp và cascade áp suất trong phòng sạch điện tử.
- Trạng thái D hồi phục chậm: vùng khuôn nhạy với can thiệp của người, nên quy trình cần quy định thời gian chờ trước khi lấy chi tiết đầu tiên sau can thiệp. Khái niệm này gần với phép thử thời gian hồi phục của phòng sạch, xem bài Thời gian hồi phục và hình ảnh hoá dòng khí.
Kết quả của trạng thái C tại vị trí 1, đo với khuôn nóng nhất, là con số nên đưa vào hồ sơ thẩm định và làm cơ sở cho điểm giám sát liên tục về sau.

Thiết bị đo cho xưởng ép phun sạch
- Khảo sát và xác nhận theo trạng thái: máy cầm tay lưu lượng cao như máy đếm hạt PMS Lasair Pro 350 (dải 0,3–25 µm, 50 lít/phút) rút ngắn thời gian mỗi lần lấy mẫu, có ích khi phải đo nhiều vị trí qua bốn trạng thái trong một ca.
- Giám sát liên tục dưới mô-đun: cảm biến nhỏ gọn như cảm biến đếm hạt Airnet II 510-4 (0,5 / 1,0 / 5,0 / 10,0 µm, 28,3 lít/phút) đặt được sát vùng khuôn; dòng Airnet II dùng nguồn chân không nên cần tính đường ống.
- Khi không muốn đi đường chân không hoặc khu vực được lau bằng hoá chất: cảm biến vỏ thép không gỉ có quạt hút riêng như cảm biến đếm hạt IsoAir Pro-E, được hãng công bố kháng hơi hydro peroxide.
Với nhà máy thiết bị y tế cần so sánh nhiều hãng, xem thêm bài Chọn máy đếm hạt cho nhà máy thiết bị y tế: PMS, Lighthouse hay Kanomax?.
Cần xác nhận vùng khuôn cho dây chuyền ép phun sạch?
Techmaster là nhà phân phối uỷ quyền thiết bị Particle Measuring Systems tại Việt Nam, kèm năng lực hiệu chuẩn theo ISO/IEC 17025. Chúng tôi hỗ trợ lập kế hoạch đo theo trạng thái máy, chọn máy cầm tay cho khảo sát và cảm biến cố định cho giám sát liên tục dưới mô-đun dòng khí.
Câu hỏi thường gặp
Ép phun linh kiện y tế có cần cả xưởng đạt ISO Class 5 không?
Thường là không. Cấu hình phổ biến là phòng sạch ISO Class 7 hoặc 8 kết hợp mô-đun dòng khí một chiều có lọc HEPA hoặc ULPA đặt trên cụm kẹp khuôn để tạo vùng sạch cục bộ tại nơi chi tiết ra khỏi khuôn. Cấp sạch cụ thể do nhà sản xuất quyết định theo đánh giá rủi ro sản phẩm và yêu cầu của khách hàng; vùng sạch cục bộ đó phải được xác nhận bằng phép đo khi máy đang chạy.
Vì sao phải đo mô-đun dòng khí khi khuôn đang nóng?
Khuôn, vòi phun và xi-lanh gia nhiệt làm không khí xung quanh nóng lên và bốc lên, ngược chiều với dòng khí sạch đi xuống từ mô-đun. Luồng đối lưu này có thể làm xáo trộn dòng khí quanh khuôn. Phép đo khi máy tắt và khuôn nguội chỉ cho biết mức nền của mô-đun, không phản ánh điều kiện sản xuất.
Nhà máy đang có máy ép thuỷ lực thì làm sản phẩm sạch thế nào?
Nhiều hướng dẫn ngành ưu tiên máy ép điện toàn phần vì không có dầu thuỷ lực và ít ống mềm, nhưng cũng cho rằng máy thuỷ lực bọc kín, bôi trơn khép kín vẫn dùng được ở cấp sạch thấp hơn. Đây là khuyến nghị kỹ thuật chứ không phải quy định của tiêu chuẩn; với máy đang có, cách trả lời là đo tại vùng khuôn khi máy chạy và so với mức nhà máy đặt ra.
Số đếm hạt vùng khuôn thấp mà chi tiết vẫn bám bụi thì do đâu?
Một nguyên nhân thường gặp là điện tích tĩnh: chi tiết nhựa tách khỏi khuôn mang điện tích và hút hạt trên đường tới khâu đóng gói, kể cả khi không khí tại khuôn sạch. Nên đo tiếp dọc đường đi của chi tiết như tay gắp, băng tải, buồng đệm, và xem xét biện pháp khử tĩnh điện như ion hoá.
Ghi chú về nguồn và giới hạn của bài viết
- Nghiên cứu tải nhiệt: bài “Thermal Effects of Injection Molding Machines in Cleanrooms”, tạp chí Atmosphere tập 17, số 5, bài 518, MDPI, công bố tháng 5/2026. Bài viết chỉ dẫn các kết luận định tính trong phần tóm tắt, không trích số liệu.
- Ví dụ Stamm AG lấy từ báo cáo khách hàng trên website Schilling Engineering; mô tả mô-đun khí sạch có ion hoá và băng tải có nắp lấy từ trang giải pháp phòng sạch của Arburg.
- Nhận định về máy ép điện và máy thuỷ lực, cấu hình ISO Class 7–8 kèm vùng sạch cục bộ ISO Class 5 là mô tả chung trong tài liệu của các nhà gia công và nhà sản xuất máy, không phải yêu cầu của tiêu chuẩn.
- Kế hoạch bốn trạng thái và năm vị trí là đề xuất thực hành của bài viết. Thông số thiết bị lấy từ trang sản phẩm trên techmaster.com.vn và bảng thông số của hãng. Bài viết không nêu tên khách hàng hay dự án nào tại Việt Nam.