Mở buồng một thiết bị công nghệ để bảo trì là đợt phát hạt lớn nhất mà khu vực đó gặp trong ngày. Nhưng câu hỏi “bao giờ được chạy lại wafer” không có một con số duy nhất trả lời: fab dùng ba lớp bằng chứng khác nhau, và máy đếm hạt trong không khí chỉ sở hữu một trong ba lớp đó.
- Sự kiện phát hạt không nằm trong lịch phân loại
- Vì sao phép thử hồi phục không phải câu trả lời ở đây
- Ba lớp bằng chứng, ba câu hỏi khác nhau
- PWP — con số fab dùng để cho tool chạy lại
- Vậy máy đếm hạt khí làm gì trong một ca bảo trì
- Đặt điểm đo quanh tool: cố định, cầm tay hay chia mẫu
- Bốn tham số phải đặt trước khi ca bảo trì bắt đầu
- Gắn dữ liệu hạt vào phiếu bảo trì
- Năm lỗi hay gặp
- Câu hỏi thường gặp
Sự kiện phát hạt không nằm trong lịch phân loại
Chương trình giám sát hạt của một nhà máy thường được thiết kế quanh hai mốc: phân loại phòng sạch định kỳ, và giám sát liên tục tại các điểm rủi ro. Cả hai đều giả định nhà máy đang chạy ở trạng thái ổn định.
Bảo trì thiết bị công nghệ phá vỡ giả định đó. Khi kỹ thuật viên mở buồng, tháo kit, thay linh kiện tiêu hao rồi lắp lại, ba nguồn phát hạt xuất hiện cùng lúc: bản thân bề mặt bên trong buồng vốn phủ lớp lắng đọng của hàng nghìn lượt chạy trước; dụng cụ và thao tác của người thực hiện; và dòng khí bị đảo lộn quanh khu vực khi cửa tool mở ra trong một không gian vốn được thiết kế cho dòng khí một chiều.
Điều đáng nói là sự kiện này có kế hoạch. Khác với một sự cố bất ngờ, ca bảo trì nằm trong lịch, biết trước giờ bắt đầu và phạm vi can thiệp. Đó là lý do nó xứng đáng có một quy trình đo riêng, thay vì để dữ liệu môi trường ghi lại một đỉnh nhọn mà không ai diễn giải.
Vì sao phép thử hồi phục không phải câu trả lời ở đây
Phản xạ đầu tiên của nhiều người là viện tới phép thử thời gian hồi phục trong ISO 14644-3 — phép thử nâng nồng độ hạt lên khoảng 100 lần mức mục tiêu bằng một nguồn khí dung có kiểm soát, rồi đo thời gian nồng độ rơi trở lại. Nghe rất giống bài toán sau bảo trì. Nhưng ba điều kiện của phép thử đó khiến nó không dùng trực tiếp được:
- Trạng thái đo. Phép thử được thực hiện ở trạng thái phòng trống hoặc nghỉ, và tiêu chuẩn không khuyến nghị thực hiện khi đang sản xuất. Ca bảo trì thì diễn ra giữa một khu vực vẫn còn các tool khác đang chạy.
- Kiểu dòng khí. Phép thử hồi phục được khuyến nghị cho hệ dòng khí không một chiều. Nhiều khu vực đặt tool trong fab lại là dòng một chiều, nơi khái niệm “nồng độ trung bình của cả phòng suy giảm theo hàm mũ” không mô tả đúng thực tế.
- Không có ngưỡng phổ quát. ISO 14644-3 không áp một mốc đạt/không đạt chung. Con số 15–20 phút mà nhiều người nhắc tới là thông lệ và ảnh hưởng từ thực hành GMP, không phải yêu cầu của tiêu chuẩn.
Hệ quả thực hành: thời gian hồi phục là chỉ số đánh giá năng lực thông gió của phòng — đo một lần khi thẩm định, dùng lại khi có thay đổi lớn. Nó không phải tiêu chí cho phép chạy lại sau từng ca bảo trì. Dùng nhầm hai việc này là lý do nhiều nhà máy vừa mất thời gian chờ, vừa không thực sự chứng minh được điều gì.
Ba lớp bằng chứng, ba câu hỏi khác nhau
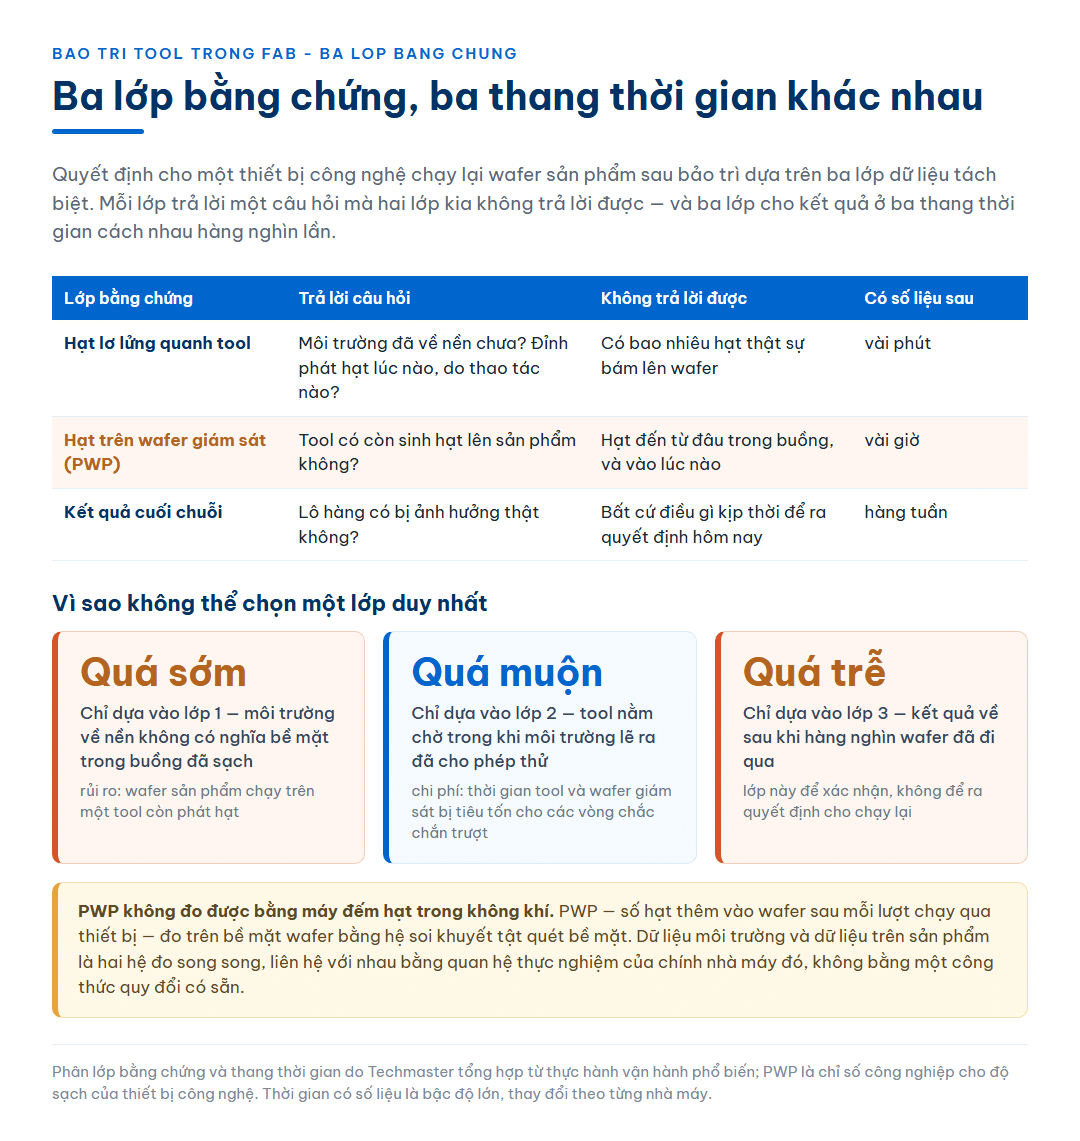
Trong một fab vận hành trưởng thành, quyết định cho tool chạy lại sản phẩm dựa trên ba lớp dữ liệu tách biệt. Mỗi lớp trả lời một câu hỏi mà hai lớp kia không trả lời được.
| Lớp bằng chứng | Đo cái gì | Trả lời câu hỏi | Không trả lời được |
|---|---|---|---|
| Hạt lơ lửng quanh tool | Nồng độ hạt trong không khí tại vị trí thao tác, theo thời gian thực | Môi trường quanh tool đã trở lại nền chưa? Đỉnh phát hạt lúc nào, do thao tác nào? | Có bao nhiêu hạt thực sự bám lên wafer |
| Hạt trên wafer giám sát | Số hạt thêm vào một wafer trần sau khi chạy qua tool (PWP) | Tool có còn sinh hạt lên sản phẩm không? | Hạt đến từ đâu trong buồng, và lúc nào |
| Kết quả cuối chuỗi | Khuyết tật và kiểm tra điện ở cuối quy trình | Lô hàng có bị ảnh hưởng thật không? | Bất cứ điều gì kịp thời — kết quả về sau hàng tuần |
Thứ tự thời gian của ba lớp cũng khác nhau, và đó là điểm mấu chốt về mặt vận hành: lớp thứ nhất cho số liệu trong vài phút, lớp thứ hai trong vài giờ, lớp thứ ba sau hàng tuần. Một chương trình chỉ dựa vào lớp thứ hai sẽ để tool nằm chờ lâu hơn cần thiết; một chương trình chỉ dựa vào lớp thứ nhất sẽ cho chạy lại quá sớm.

PWP — con số fab dùng để cho tool chạy lại
Chỉ số chuẩn mực cho câu hỏi “tool này có sạch không” là PWP — particles per wafer pass, số hạt thêm vào wafer sau mỗi lượt chạy qua thiết bị. Cách đo: cho một wafer trần đã được quét bề mặt trước đi qua tool theo đúng chuỗi công đoạn, rồi quét lại và lấy hiệu số. Giá trị 0,25 PWP nghĩa là trung bình chưa tới một hạt được thêm vào cho mỗi bốn lượt wafer.
PWP được vận hành như một biểu đồ kiểm soát quá trình: fab dựng đường nền cho từng tool, đặt giới hạn theo thống kê, và cảnh báo khi số liệu trôi khỏi giới hạn đó. Sau một ca bảo trì, tool phải chứng minh nó đã quay về đường nền trước khi được nhận wafer sản phẩm.
Điều cần nói thẳng: không có máy đếm hạt trong không khí nào cho ra con số PWP. PWP đo trên bề mặt wafer, bằng hệ soi khuyết tật quét bề mặt — một lớp thiết bị khác hẳn. Đây là cùng một ranh giới đã xuất hiện khi bàn về mật độ lỗi và năng suất wafer: dữ liệu môi trường và dữ liệu trên sản phẩm là hai hệ đo song song, liên hệ với nhau bằng quan hệ thực nghiệm của chính nhà máy đó, không bằng một công thức quy đổi có sẵn.
Vậy máy đếm hạt khí làm gì trong một ca bảo trì
Nếu quyết định cuối cùng thuộc về wafer giám sát, vai trò của phép đo hạt trong không khí là gì? Câu trả lời nằm ở chi phí và thời gian.
Mỗi vòng kiểm tra bằng wafer giám sát tiêu tốn wafer, thời gian tool và thời gian máy quét. Nếu tool trượt vòng kiểm tra, đội bảo trì phải mở lại, đoán nguyên nhân, rồi chạy vòng nữa. Chuỗi thử-sai này là phần đắt nhất của một ca bảo trì kéo dài.
Dữ liệu hạt lơ lửng thu hẹp chuỗi đó theo ba cách:
- Chặn sớm. Nếu môi trường quanh tool còn chưa về nền, chạy wafer giám sát lúc này gần như chắc chắn trượt. Một cảm biến cố định cạnh tool cho biết điều đó ngay, trước khi tốn một vòng kiểm tra.
- Truy nguồn theo thời gian. Dữ liệu hạt có dấu thời gian, đối chiếu được với nhật ký thao tác. Đỉnh nhọn xuất hiện đúng lúc mở nắp, hay lúc lắp lại, hay lúc chạy không tải đầu tiên — ba kết luận rất khác nhau về nguyên nhân.
- Phát hiện vấn đề ngoài buồng. Không phải mọi thất bại sau bảo trì đều nằm trong tool. Một tấm lọc bị xô lệch, một cửa để mở, một xe dụng cụ đặt chắn dòng khí — những nguyên nhân này chỉ lộ ra trên dữ liệu môi trường.
Nói cách khác: wafer giám sát là phép thử nghiệm thu, còn máy đếm hạt là công cụ chuẩn bị và chẩn đoán để phép thử nghiệm thu đó đạt ngay lần đầu.
Đặt điểm đo quanh tool: cố định, cầm tay hay chia mẫu
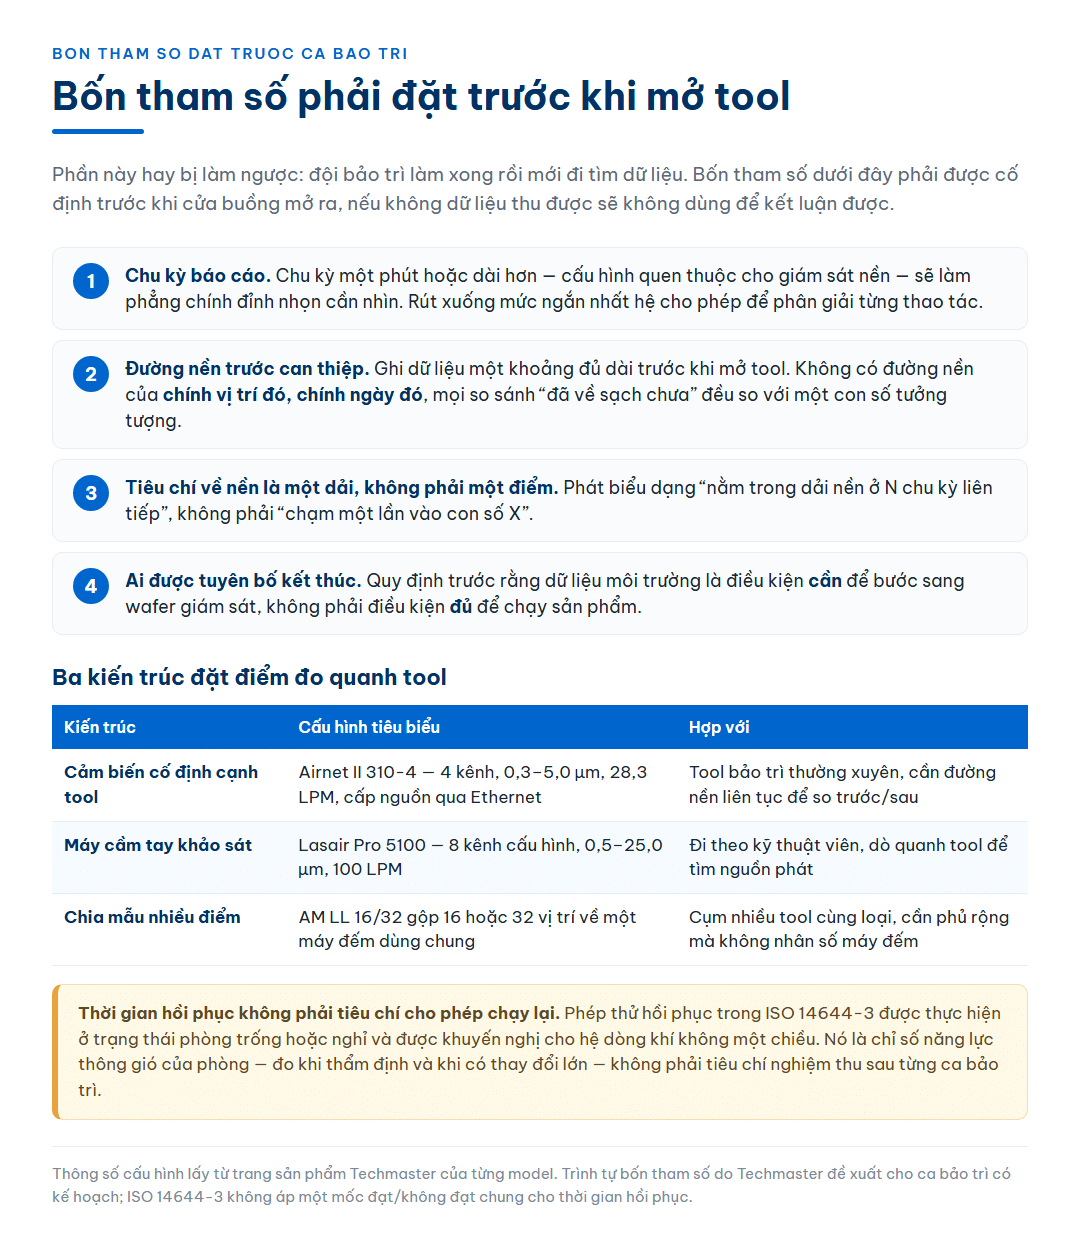
Ba kiến trúc phần cứng phục vụ ba nhu cầu khác nhau quanh một ca bảo trì.
| Kiến trúc | Cấu hình tiêu biểu | Hợp với |
|---|---|---|
| Cảm biến cố định cạnh tool | PMS Airnet II 310-4 — 4 kênh, 0,3 – 5,0 µm, 28,3 LPM, cấp nguồn qua Ethernet | Tool bảo trì thường xuyên, cần đường nền liên tục để so sánh trước/sau |
| Máy cầm tay khảo sát | PMS Lasair Pro 5100 — 8 kênh cấu hình, 0,5 – 25,0 µm, 100 LPM | Đi theo kỹ thuật viên, dò quanh tool và khu vực lân cận để tìm nguồn phát |
| Chia mẫu nhiều điểm | Bộ chia mẫu khí AM LL 16/32 gộp 16 hoặc 32 vị trí về một máy đếm dùng chung | Cụm nhiều tool cùng loại, cần phủ rộng mà không nhân số máy đếm |
Với các tool quy trình ướt hoặc khu vực có hoá chất ăn mòn, cảm biến cần được bảo vệ: tủ cảm biến đếm hạt an toàn PMS là cấu phần thường bị bỏ quên khi lập dự toán, và là thứ quyết định tuổi thọ cảm biến ở những vị trí đó.
Dù chọn kiến trúc nào, dữ liệu chỉ có giá trị khi được tập trung và gắn nhãn sự kiện. Đó là phần việc của lớp phần mềm — PMS FacilityPro hoặc tương đương — nơi một ca bảo trì được đánh dấu thành một khoảng thời gian có chú giải, thay vì một đỉnh nhọn vô danh trong biểu đồ ba tháng.
Bốn tham số phải đặt trước khi ca bảo trì bắt đầu
Đây là phần hay bị làm ngược: đội bảo trì làm xong rồi mới đi tìm dữ liệu. Bốn tham số dưới đây phải được đặt trước, nếu không dữ liệu thu được sẽ không dùng để kết luận được.
- Chu kỳ báo cáo. Chu kỳ một phút hoặc dài hơn — cấu hình quen thuộc cho giám sát nền — sẽ làm phẳng chính đỉnh nhọn mà bạn cần nhìn. Trong ca bảo trì, rút chu kỳ xuống mức ngắn nhất mà hệ cho phép để phân giải được từng thao tác.
- Đường nền trước can thiệp. Ghi dữ liệu ít nhất một khoảng đủ dài trước khi mở tool. Không có đường nền của chính vị trí đó, chính ngày đó, mọi so sánh “đã về sạch chưa” đều là so với một con số tưởng tượng.
- Tiêu chí về nền là một dải, không phải một điểm. Số đếm dao động tự nhiên. Tiêu chí nên phát biểu dạng “nằm trong dải nền ở N chu kỳ liên tiếp”, không phải “chạm một lần vào con số X”.
- Ai được tuyên bố kết thúc. Quy định trước rằng dữ liệu môi trường là điều kiện cần để bước sang wafer giám sát, không phải điều kiện đủ để chạy sản phẩm. Thiếu dòng này, áp lực tiến độ sẽ tự động biến lớp bằng chứng thứ nhất thành lớp duy nhất.

Gắn dữ liệu hạt vào phiếu bảo trì
Giá trị dài hạn của việc này không nằm ở từng ca riêng lẻ mà ở chỗ tích luỹ. Khi mỗi phiếu bảo trì đính kèm một đoạn dữ liệu hạt có dấu thời gian, sau vài chục ca nhà máy có thể trả lời những câu hỏi trước đó chỉ dựa vào cảm tính:
- Loại can thiệp nào thực sự gây phát hạt nhiều — và loại nào bị chờ lâu một cách không cần thiết.
- Kỹ thuật viên hay quy trình nào cho đường cong hồi phục đẹp hơn, để chuẩn hoá thao tác theo đó.
- Tool nào có xu hướng xấu đi giữa các kỳ bảo trì, gợi ý rút ngắn chu kỳ trước khi nó gây sự cố sản phẩm.
Đây cũng là bộ hồ sơ mà khách hàng fab hỏi tới khi đánh giá nhà cung cấp: không phải một chứng chỉ phân loại phòng sạch, mà bằng chứng rằng nhà máy kiểm soát được các sự kiện của chính mình.
Năm lỗi hay gặp
- Dùng thời gian hồi phục của phòng làm tiêu chí cho từng ca bảo trì. Sai cả về trạng thái đo lẫn phạm vi — như đã phân tích ở trên.
- Đo ở điểm giám sát cố định sẵn có thay vì ở vị trí thao tác. Điểm giám sát thường được đặt theo đánh giá rủi ro cho trạng thái sản xuất bình thường, có thể cách tool vài mét và nằm ở hướng dòng khí khác.
- Giữ nguyên chu kỳ báo cáo dài. Đỉnh phát hạt bị trung bình hoá mất, dữ liệu trông “bình thường” một cách sai lệch.
- Coi số đếm về nền là đủ để chạy sản phẩm. Bỏ qua lớp bằng chứng trên wafer, tức là bỏ qua chính phép thử đo cái mà khách hàng trả tiền.
- Không ghi nhật ký thao tác song song. Dữ liệu hạt không có ngữ cảnh thao tác thì chỉ cho biết “có gì đó xảy ra lúc 10:47”, không cho biết cần sửa gì.
Câu hỏi thường gặp
Sau bảo trì, đo hạt trong không khí bao lâu là đủ?
Không có con số chung. Tiêu chí đúng là “số đếm trở lại dải nền của chính vị trí đó trong nhiều chu kỳ liên tiếp”, với đường nền được ghi ngay trước khi can thiệp. Thời gian thực tế phụ thuộc kiểu dòng khí, mức độ can thiệp và vị trí tool trong khu vực.
Máy đếm hạt có thay được wafer giám sát không?
Không. Hai thiết bị đo hai đại lượng khác nhau: một đo nồng độ hạt trong không khí, một đo số hạt bám lên bề mặt wafer sau khi qua tool. Máy đếm hạt rút ngắn thời gian tới lúc wafer giám sát đạt, chứ không thay thế phép thử đó.
Nên dùng cảm biến cố định hay máy cầm tay cho công việc này?
Tool được bảo trì theo lịch đều đặn thì cảm biến cố định đáng đầu tư, vì giá trị nằm ở đường nền liên tục để so sánh. Với các can thiệp không thường xuyên, hoặc khi cần dò tìm nguồn phát quanh khu vực, máy cầm tay lưu lượng cao linh hoạt hơn.
Nhà máy lắp ráp điện tử, không phải fab, có áp dụng được cách làm này không?
Có, và thường dễ hơn. Nguyên tắc ba lớp bằng chứng vẫn đúng, chỉ khác ở lớp thứ hai: thay wafer giám sát bằng phép kiểm tra bề mặt hoặc kiểm tra chức năng phù hợp với sản phẩm của bạn. Phần dữ liệu môi trường và cách đặt tham số đo giữ nguyên.
Cần dựng quy trình đo hạt cho các ca bảo trì thiết bị?
Techmaster Electronics là nhà phân phối uỷ quyền của Particle Measuring Systems tại Việt Nam, có phòng hiệu chuẩn theo ISO/IEC 17025. Liên hệ để được hỗ trợ chọn vị trí và kiến trúc điểm đo quanh tool, đặt tham số ghi dữ liệu cho sự kiện bảo trì, và dựng biểu mẫu gắn dữ liệu hạt vào phiếu bảo trì: techmaster.com.vn/lien-he