Vòng bi cỡ nhỏ nằm trong quạt làm mát, động cơ nhỏ, dụng cụ cầm tay, thiết bị y tế và rất nhiều cụm cơ điện tử khác. Khi một vòng bi như vậy bị trả về vì kêu, nguyên nhân thường không nằm ở vật liệu hay gia công mà ở một hạt rất nhỏ lọt vào giữa viên bi và rãnh lăn trong lúc lắp ráp. Nhà sản xuất vòng bi chính xác mô tả rằng hạt cỡ 5 µm đã có thể gây vấn đề. Bài viết giải thích vì sao hạt cỡ đó gây ồn và rung, hạt vào vòng bi ở những công đoạn nào, vì sao phân loại phòng sạch theo kênh 0,5 µm chưa đủ trả lời câu hỏi này, và đặt máy đếm hạt ở đâu để đọc cùng dữ liệu kiểm tra tiếng ồn.
Vì sao vòng bi cỡ nhỏ nhạy với hạt
Trong trang kỹ thuật cơ bản của mình, National Precision Bearing, một nhà sản xuất vòng bi chính xác tại Mỹ, viết rằng hạt nhỏ cỡ 0,005 mm, tức 5 µm, đã có thể gây vấn đề. Khi lọt vào vòng bi, hạt có thể làm xước rãnh lăn, gây mài mòn, rút ngắn tuổi thọ, và sinh tiếng ồn và rung. Cũng theo trang này, hãng dùng phòng sạch class 1.000 cho toàn bộ công đoạn lắp ráp, tương đương khoảng ISO Class 6 theo cách quy đổi thông dụng từ tiêu chuẩn Mỹ cũ.
Lý do vòng bi cỡ nhỏ nhạy hơn vòng bi công nghiệp cỡ lớn khá trực quan: viên bi nhỏ, tải nhỏ, khe hở nhỏ, và thường chạy tốc độ cao trong thiết bị mà người dùng nghe thấy từng tiếng lạ. Một hạt không đáng kể trong vòng bi băng tải có thể là lý do khiến một chiếc quạt làm mát bị đánh giá lỗi ngay tại khâu kiểm tra cuối.
Việt Nam nhập khẩu phần lớn vòng bi đang dùng, nhưng các nhà máy lắp ráp động cơ, quạt và cụm cơ điện tử trong nước đều phải xử lý vòng bi: lắp vào trục, vào vỏ, bôi trơn bổ sung, đóng nắp. Các nguyên tắc dưới đây áp dụng cho cả xưởng làm ra vòng bi lẫn xưởng lắp vòng bi vào sản phẩm.
Hạt trong vùng tiếp xúc thành tiếng ồn
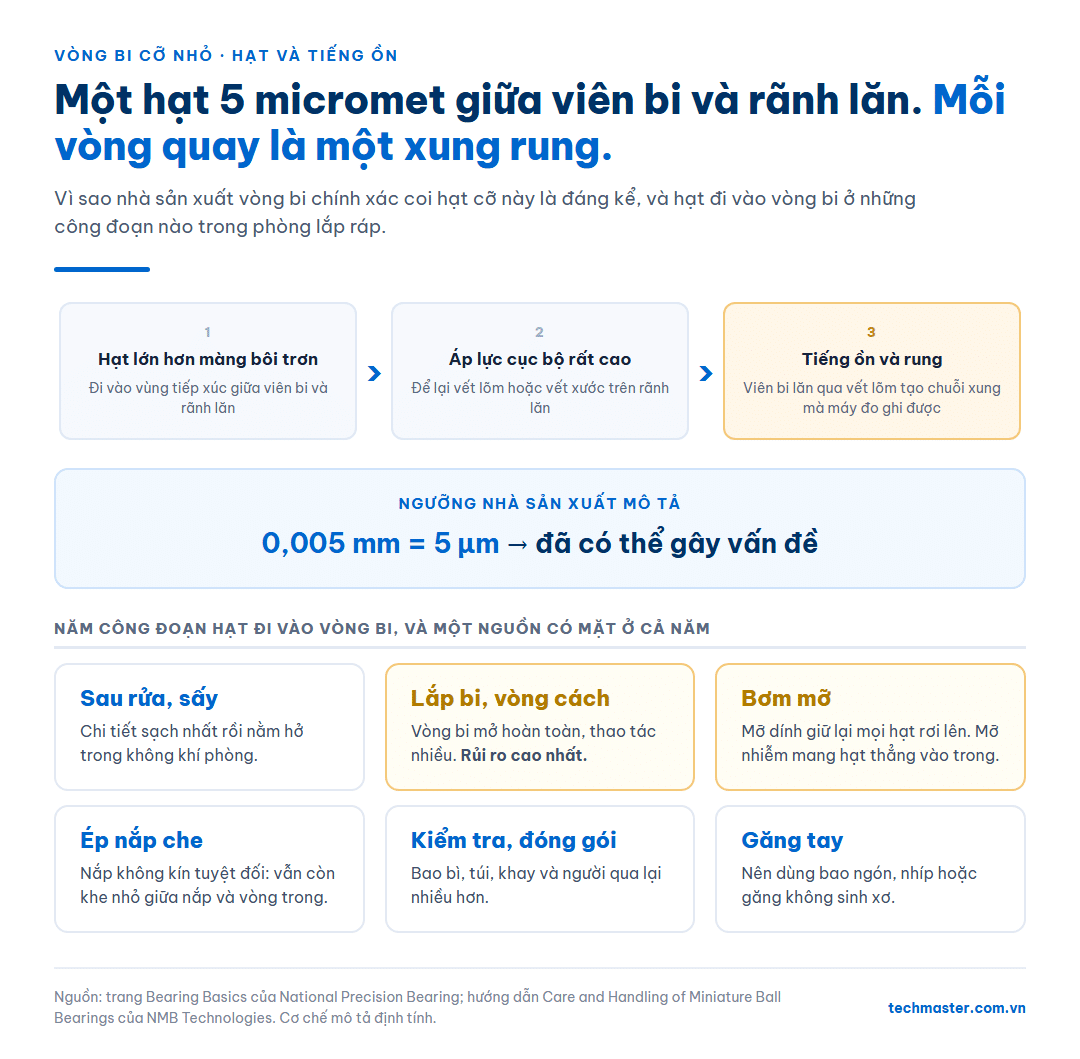
Viên bi và rãnh lăn được ngăn cách bởi một màng dầu hoặc mỡ rất mỏng. Khi một hạt rắn lớn hơn độ dày màng đó đi qua vùng tiếp xúc, nó tạo ra một điểm áp lực cục bộ rất cao trên bề mặt thép. Kết quả có thể là một vết lõm nhỏ trên rãnh lăn. Mỗi lần viên bi lăn qua vết lõm, vòng bi phát ra một xung rung nhỏ; ở tốc độ quay cao, chuỗi xung đó thành tiếng ồn mà máy đo tiếng ồn ghi được.
Hai hướng nghiên cứu cho thấy hiện tượng này đủ rõ để đo được. Miettinen và Andersson (Tribology International, 2000) đo phát xạ âm của vòng bi bôi trơn bằng mỡ có lẫn hạt nhiễm bẩn, và theo phần tóm tắt, hạt nhỏ cho số xung phát xạ âm cao hơn hạt lớn. Maru, Castillo và Padovese (Tribology International, 2007) dùng phân tích rung và phân tích mòn để nghiên cứu nhiễm bẩn rắn trong vòng bi. Bài viết không trích số liệu của hai nghiên cứu vì điều kiện thử khác xa phòng lắp ráp; điều rút ra là nhiễm bẩn rắn để lại dấu vết đo được trên tín hiệu rung và âm, tức là dữ liệu kiểm tra tiếng ồn của nhà máy có thể dùng làm chỉ báo.
Không phải mọi tiếng ồn đều do hạt. Vòng bi bị rơi hoặc bị ép lệch khi lắp cũng tạo vết lõm trên rãnh lăn và kêu to. Hướng dẫn chăm sóc vòng bi cỡ nhỏ của NMB nhấn mạnh đúng điều này. Phân biệt hai nguyên nhân là việc của phần đọc dữ liệu bên dưới.

Năm công đoạn hạt đi vào vòng bi
| Công đoạn | Hạt đến từ đâu | Ghi chú |
|---|---|---|
| 1. Sau rửa và sấy chi tiết | Vòng trong, vòng ngoài, viên bi và vòng cách sạch nhất ở đây, rồi nằm hở trong không khí phòng | Độ sạch của chính chi tiết đo bằng phép chiết tách, xem bài độ sạch kỹ thuật ISO 16232 |
| 2. Lắp bi và vòng cách | Thao tác nhiều, dụng cụ kẹp, găng tay; chi tiết đã sạch và hở | NMB khuyên dùng bao ngón, nhíp hoặc găng tay không sinh xơ |
| 3. Bơm mỡ | Hạt lắng lên đầu bơm, vào thùng mỡ hở, hoặc lẫn trong mỡ | NMB lưu ý mỡ nhiễm bẩn sẽ mang hạt thẳng vào vòng bi |
| 4. Ép nắp che hoặc phớt | Hạt lắng trong quãng từ bơm mỡ tới lúc nắp đóng | Nắp che không kín tuyệt đối: NMB mô tả vẫn còn khe nhỏ giữa nắp và vòng trong |
| 5. Kiểm tra tiếng ồn và đóng gói | Vòng bi đã đóng nắp nhưng khe hở vẫn còn; bao bì, túi, khay | Sau đóng gói, vòng bi ra khỏi vùng kiểm soát của nhà máy |
Công đoạn 2 và 3 là nơi rủi ro cao nhất: bên trong vòng bi đang mở hoàn toàn, và mỡ vừa bơm vào có tính dính, giữ lại mọi hạt rơi lên nó. Chi tiết nhỏ nhưng dễ bị bỏ qua là tấm che thùng mỡ hoặc đầu bơm khi dây chuyền dừng giữa ca.
Vì sao con số phân loại 0,5 µm chưa nói gì về tiếng ồn
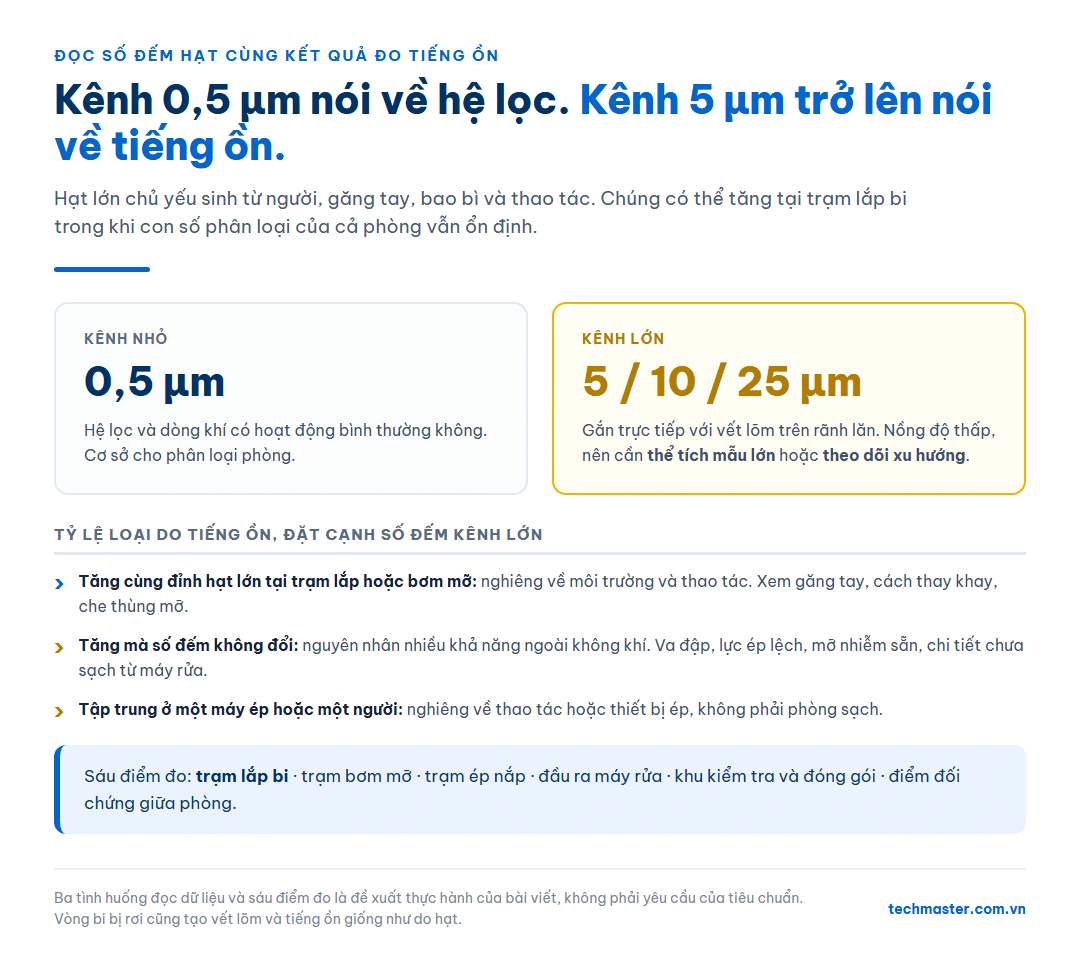
Phân loại phòng sạch theo ISO 14644-1 thường dựa trên cỡ 0,5 µm, và nhiều nhà máy chỉ đọc con số đó. Với phòng lắp ráp vòng bi, kênh 0,5 µm cho biết hệ lọc và dòng khí có hoạt động bình thường không. Nhưng hạt cỡ 5 µm trở lên mới gắn trực tiếp với vết lõm và tiếng ồn, và hạt lớn chủ yếu sinh ra từ người, găng tay, bao bì và thao tác, không phải từ hệ lọc. Một phòng có kênh 0,5 µm ổn định vẫn có thể có đỉnh hạt lớn tại đúng trạm lắp bi mỗi khi thay khay chi tiết.
Hạt lớn có nồng độ thấp, nên số đếm trong một lần lấy mẫu ngắn thường là vài hạt hoặc bằng không. Hai cách làm số liệu có ý nghĩa hơn:
- Tăng thể tích mẫu, bằng máy có lưu lượng cao hoặc thời gian lấy mẫu dài hơn, để số đếm kênh lớn đủ lớn cho so sánh.
- Theo dõi xu hướng liên tục thay vì đọc một lần đo, để thấy đỉnh gắn với sự kiện như thay khay, đổi ca hoặc vệ sinh.
Ý nghĩa của kênh 5 µm trong đánh giá phòng sạch được phân tích thêm trong bài giới hạn hạt 0,5 và 5 micron, và dải đo mở rộng tới 25 µm trong bài dải đo 0,3–25 micron.
Sáu điểm đo dọc dây chuyền lắp vòng bi
Một cách bố trí thực tế cho một dây chuyền lắp vòng bi cỡ nhỏ:
- Trạm lắp bi và vòng cách: đo sát vùng thao tác, ngang tầm chi tiết, trong lúc có người làm việc. Đây là điểm nên có giám sát liên tục nếu chỉ chọn được một.
- Trạm bơm mỡ: đo cạnh đầu bơm, và ghi lại thời điểm mở thùng mỡ hoặc thay ống mỡ.
- Trạm ép nắp: đo trong quãng giữa bơm mỡ và ép nắp, nhất là khi vòng bi phải chờ trên khay.
- Đầu ra máy rửa và sấy: điểm tham chiếu cho độ sạch tại lúc chi tiết bắt đầu hở.
- Khu kiểm tra tiếng ồn và đóng gói: đo định kỳ; khu này thường có bao bì giấy, túi nhựa và người qua lại nhiều hơn.
- Một điểm đối chứng giữa phòng, xa trạm thao tác, để phân biệt đỉnh cục bộ với thay đổi chung của cả phòng.
Với khảo sát ban đầu, một máy cầm tay đi lần lượt qua các điểm trong giờ sản xuất cho bức tranh nhanh nhất. Sau khi biết trạm nào có đỉnh hạt lớn, mới quyết định điểm nào cần cảm biến cố định. Cách chọn điểm theo rủi ro được trình bày trong bài đặt điểm giám sát hạt liên tục theo đánh giá rủi ro.
Đọc số đếm hạt cùng kết quả đo tiếng ồn
Nhà máy lắp vòng bi hầu như đều có khâu đo tiếng ồn hoặc rung cho từng vòng bi hoặc theo mẫu. Đặt tỷ lệ loại theo ca hoặc theo giờ cạnh số đếm kênh lớn tại trạm lắp bi và bơm mỡ, thường gặp ba tình huống:
- Tỷ lệ loại tăng cùng lúc với đỉnh hạt lớn tại trạm lắp hoặc bơm mỡ, và giảm khi đỉnh hết: nghiêng về hạt từ môi trường và thao tác. Xem lại găng tay, cách thay khay, che thùng mỡ.
- Tỷ lệ loại tăng mà số đếm các trạm không đổi: nghiêng về nguyên nhân không nằm trong không khí, như va đập khi vận chuyển, lực ép lệch, mỡ đã nhiễm từ trước, hoặc chi tiết chưa sạch từ máy rửa.
- Loại tập trung ở một máy ép hoặc một người thao tác với số đếm như nhau: nghiêng về thao tác hoặc thiết bị ép, không phải phòng sạch.
Khi cần biết hạt là gì, như mảnh kim loại, xơ sợi hay hạt khoáng, cách làm là thu hạt lên màng lọc và phân tích thành phần theo bài định danh hạt bằng SEM-EDX. Thành phần hạt thường chỉ thẳng về nguồn: mảnh kim loại gợi ý mài mòn dụng cụ, xơ sợi gợi ý găng tay hoặc giấy.

Chọn máy đếm hạt cho khảo sát hạt lớn
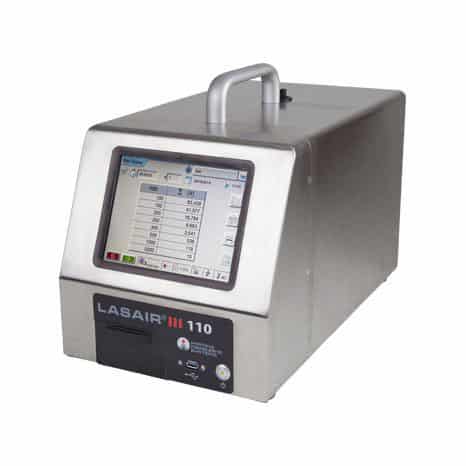
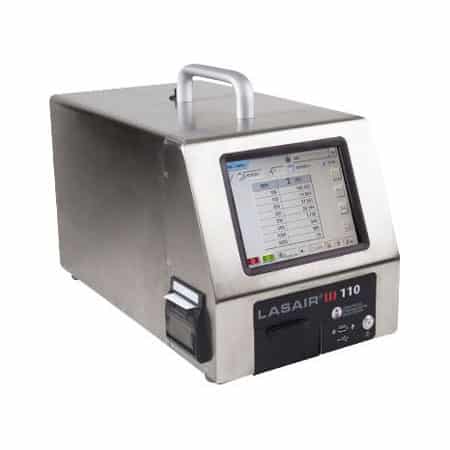
Máy đếm hạt tiểu phân PMS Lasair Pro 310 đo dải 0,3–25 µm với cấu hình 8 kênh và lưu lượng 28,3 lít/phút, đủ để đọc cả kênh 0,5 µm cho phân loại lẫn các kênh 5, 10, 25 µm cho rủi ro tiếng ồn. Khi cần thể tích mẫu lớn cho kênh hạt lớn, máy đếm hạt tiểu phân PMS Lasair III 5100 có 6 kênh 0,5–25 µm và lưu lượng 100 lít/phút, lấy mẫu nhanh gấp đôi máy 50 lít/phút, có máy in nhiệt tích hợp để in kết quả ngay tại trạm. Cả hai là máy di động, phù hợp cho khảo sát ban đầu trước khi quyết định điểm giám sát cố định.
Techmaster cung cấp máy đếm hạt PMS dải 0,3–25 µm, cảm biến giám sát liên tục và dịch vụ hiệu chuẩn tại Việt Nam.
Câu hỏi thường gặp
Hạt cỡ bao nhiêu thì gây hại cho vòng bi cỡ nhỏ?
National Precision Bearing, một nhà sản xuất vòng bi chính xác, mô tả rằng hạt nhỏ cỡ 0,005 mm, tức 5 µm, đã có thể gây vấn đề như xước rãnh lăn, mài mòn, giảm tuổi thọ, tiếng ồn và rung. Ngưỡng cụ thể cho từng sản phẩm phụ thuộc kích thước vòng bi, loại mỡ và yêu cầu tiếng ồn của khách hàng.
Có tiêu chuẩn nào quy định cấp sạch cho khâu lắp vòng bi không?
Không có một cấp bắt buộc chung. Ví dụ công khai là National Precision Bearing dùng phòng sạch class 1.000 cho toàn bộ công đoạn lắp ráp, tương đương khoảng ISO Class 6. Cấp sạch cụ thể do nhà sản xuất quyết định theo sản phẩm; điều quan trọng hơn là theo dõi hạt lớn tại trạm lắp bi và bơm mỡ.
Đã phân loại phòng theo kênh 0,5 µm thì có cần đọc kênh 5 µm không?
Có. Kênh 0,5 µm cho biết hệ lọc và dòng khí có bình thường, còn hạt cỡ 5 µm trở lên mới gắn trực tiếp với vết lõm trên rãnh lăn và tiếng ồn. Hạt lớn chủ yếu sinh từ người, găng tay, bao bì và thao tác, nên có thể tăng tại trạm lắp mà kênh 0,5 µm của phòng vẫn ổn định.
Tỷ lệ vòng bi kêu tăng nhưng số đếm hạt bình thường thì kiểm tra gì?
Khi đó nguyên nhân nhiều khả năng không nằm trong không khí phòng. Nên kiểm tra va đập khi vận chuyển và thao tác, lực ép khi lắp nắp, độ sạch của mỡ và độ sạch của chi tiết sau máy rửa. Vòng bi bị rơi cũng tạo vết lõm và tiếng ồn giống như do hạt.
Ghi chú về nguồn và giới hạn của bài viết
- Ngưỡng 0,005 mm, tác động của hạt và phòng sạch class 1.000: trang “Bearing Basics” của National Precision Bearing. Quy đổi class 1.000 sang ISO Class 6 là cách quy đổi thông dụng, không phải trích dẫn của hãng.
- Khe hở giữa nắp che và vòng trong, găng tay không sinh xơ, nhiễm bẩn mỡ, vòng bi bị rơi: hướng dẫn “Care and Handling of Miniature Ball Bearings” của NMB Technologies.
- Nghiên cứu: Miettinen J., Andersson P., “Acoustic emission of rolling bearings lubricated with contaminated grease”, Tribology International 33:777–787, 2000; Maru M.M., Castillo R.S., Padovese L.R., “Study of solid contamination in ball bearings through vibration and wear analyses”, Tribology International 40:433–440, 2007. Bài viết chỉ dẫn kết luận định tính.
- Năm công đoạn, sáu điểm đo và ba tình huống đọc dữ liệu là đề xuất thực hành của bài viết, không phải yêu cầu của tiêu chuẩn. Thông số thiết bị lấy từ trang sản phẩm trên techmaster.com.vn. Bài viết không nêu tên khách hàng hay dự án nào tại Việt Nam.